
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-24 Origen:Sitio


Cada año, los fabricantes pierden importantes ingresos debido al desperdicio, el tiempo de inactividad de las máquinas y los riesgos de seguridad derivados de problemas de fabricación de barras colectoras no resueltos. Con frecuencia se encuentran defectos como grietas, rebabas, dobleces incorrectos e imprecisiones dimensionales. Este artículo desglosa las causas fundamentales de cada problema y proporciona acciones correctivas claras paso a paso. Aprenderá cómo elevar la calidad del producto y optimizar su flujo de trabajo para lograr un mejor rendimiento. Las soluciones avanzadas, incluida la maquinaria impulsada por CNC, ayudan a prevenir estos errores antes de que ocurran. Tanto para el cobre como para el aluminio, seleccionar las herramientas y los ajustes de la máquina adecuados es fundamental para evitar problemas comunes en la fabricación de barras colectoras. Comprender estos desafíos le permite reducir los desechos y lograr resultados consistentes y repetibles. El cobre, en particular, exige un cuidado especial para evitar grietas durante el procesamiento. Los defectos pueden provocar costosos retrabajos y crear graves riesgos de seguridad en el lugar de trabajo. La inversión en equipos de alta precisión minimiza estos riesgos y aumenta la producción general. Cada solución descrita aquí ofrece un camino práctico y viable para eliminar defectos y superar los problemas de fabricación de barras colectoras para siempre.
Utilice un radio de curvatura que sea de 1,5 a 2 veces el espesor del material. Esto ayuda a evitar que las barras colectoras de cobre se agrieten.
Mantenga las herramientas de corte afiladas y verifique el espacio libre del troquel para evitar rebabas y bordes afilados.
Las máquinas de barras colectoras CNC fijan automáticamente el resorte para realizar curvaturas precisas en todo momento.
Siga un programa de mantenimiento de herramientas de rutina para reducir el desperdicio y los costos de corregir errores.
Utilice máquinas en las líneas de producción para lograr la misma calidad en todo momento y desperdiciar menos material.
Las grietas y rebabas se encuentran entre los problemas de fabricación de barras colectoras más comunes que verá en el taller. Estos defectos perjudican el rendimiento eléctrico, crean riesgos de seguridad para los instaladores y provocan costosos trabajos de reelaboración. Conocer sus causas fundamentales le ayuda a aplicar soluciones específicas que protegen la calidad del producto y sus ganancias.
El agrietamiento suele ocurrir durante la flexión, cuando se aplica más tensión de la que el material puede soportar. La causa más común es elegir un radio de curvatura menor que el límite mínimo del material. Para las barras colectoras de cobre, la regla estándar es un radio de curvatura mínimo de 1,5 a 2 veces el espesor del material . Puedes encontrar este valor usando la ecuación de diseño :
Ecuación de diseño : R_min = t × k, donde R_min es el radio de curvatura mínimo, t es el espesor total del laminado y k es el factor del material. Para laminados de cobre estándar, k = 1,5–2,0; para pilas de alto voltaje o de múltiples capas, k = 3,0–5,0. Si se superan estos límites, se corre el riesgo de que el laminado se agriete o se fatiga el conductor.
Para una barra de cobre templado de 3 mm, este cálculo da un radio mínimo de 6 mm. Debe agregar un margen de seguridad del 10 al 15 % en entornos dinámicos donde la vibración o los ciclos térmicos añaden estrés adicional. La siguiente tabla muestra los valores recomendados para diferentes rangos de espesor:
Espesor de la barra colectora | Radio de curvatura mínimo recomendado | Razón fundamental |
|---|---|---|
1x espesor | Suficiente para detener daños en la superficie manteniendo el rendimiento eléctrico | |
Grueso (10 mm o más) | 1,5–2x espesor | Reduce la concentración de tensiones y garantiza la resistencia estructural. |
La pureza del material también juega un papel clave en la prevención de grietas. El alto contenido de oxígeno en el cobre provoca defectos internos como porosidad e inclusiones. Estos defectos actúan como concentradores de tensión, reduciendo la resistencia mecánica y haciendo que el material sea mucho más propenso a agrietarse durante la flexión. Los grados con bajo contenido de oxígeno, como C10100 y C10200, reducen estos problemas internos porque sus niveles más bajos de impurezas mejoran la formabilidad. Las impurezas también pueden formar compuestos quebradizos en los límites de los granos, lo que reduce la ductilidad y provoca el inicio de grietas cuando se aplica tensión mecánica. El uso de cobre libre de oxígeno y de alta pureza sigue siendo fundamental para mantener la ductilidad durante todo el proceso de fabricación de barras colectoras de cobre.
Para aplicaciones de aluminio que necesitan mayor resistencia mecánica, la aleación EN-AW 6101 (AlMgSi) ofrece mejores propiedades que EN-AW 1050A y alcanza aproximadamente el 57 % de la conductividad del cobre. El aluminio necesita un manejo más cuidadoso durante el doblado para evitar grietas. Los templados como T6, T61, T63 y T64 deben cumplir diferentes requisitos de radio de curvatura mínimo según ASTM B317, con límites basados en rangos de espesor de material coincidentes.
Las rebabas y los bordes afilados causan muchos problemas posteriores. Bloquean el asentamiento adecuado de las conexiones, aumentan el riesgo de sobrecalentamiento de las barras colectoras en los puntos de contacto y crean riesgos de lesiones durante el manejo y la instalación. Estos defectos generalmente provienen de herramientas desafiladas o de una holgura incorrecta entre el punzón y la matriz. Cuando los bordes cortantes pierden su filo, rasgan el material en lugar de cortarlo limpiamente, dejando bordes elevados.
Su primera defensa es mantener las herramientas afiladas y comprobar los ajustes de espacio libre. Para producciones de gran volumen, el corte por láser elimina por completo el desgaste mecánico de las herramientas. Cuando a pesar de estos pasos persisten rebabas y bordes afilados, es necesario un método de desbarbado sistemático. El método correcto depende de si la pieza es plana o formada, si se pueden alcanzar las características internas y cuánto material se puede eliminar. Considere estas opciones:
Herramientas manuales para piezas de bajo volumen y bordes accesibles, aunque la inconsistencia del operador es un riesgo
Cepillado abrasivo para lograr bordes alcanzables repetidamente con rebabas ligeras, aceptando el desgaste de la herramienta con el tiempo.
Acabado con cinta para piezas planas con recorrido controlado, aunque puede producirse una eliminación de material desigual
Tratamiento de bordes mecanizados cuando necesita requisitos de radio o chaflán definidos
Acabado por lotes para grupos de piezas compatibles, aunque sigue siendo posible que se produzcan daños entre piezas
Al elegir un proceso, pruebe la característica más difícil de su familia de producción (como ranuras estrechas, orificios cerca de curvas o patas cortas) para confirmar que el método alcanza todos los bordes críticos sin dañar las superficies terminadas. Invertir en equipos de precisión reduce la formación de rebabas en el origen. La máquina de barras colectoras de Suzhou Kiande garantiza una producción estable y de alta calidad a través de tecnología de control avanzada , minimizando la desviación de la herramienta y la holgura inconsistente que crean rebabas durante el proceso de fabricación. Este enfoque proactivo para la fabricación de barras colectoras elimina muchos defectos antes de que necesiten operaciones secundarias, lo que le ahorra tiempo y costos de materiales.
La precisión de flexión decide si su barra colectora encaja bien o necesita reparaciones costosas. La recuperación elástica es la razón principal de los ángulos de curvatura incorrectos al fabricar barras colectoras de cobre. Cuando sueltas una barra doblada, la elasticidad del metal hace que retroceda un poco hacia su antigua forma. Esto provoca errores continuos que molestan a los trabajadores y desperdician buenos materiales.
La cantidad de recuperación elástica que se produce depende mucho del material. El aluminio generalmente se dobla hacia atrás entre 2 y 3 grados después de una curvatura de 90 grados, y el cobre se dobla hacia atrás entre 3 y 5 grados. El cobre blando se recupera más que el cobre duro. Entonces su máquina necesita diferentes configuraciones para solucionarlo. Si no tienes en cuenta estas diferencias, fabrica piezas con ángulos incorrectos. No pasan los controles y ralentizan el trabajo.
Las modernas máquinas de barras CNC resuelven esto con tablas programables . Estas tablas almacenan información sobre la recuperación elástica para diferentes tipos de aluminio. Dejan que la máquina se doble automáticamente un poco más. El sistema CNC obtiene los datos de su material y establece la corrección de recuperación elástica antes de cada curvatura. Esto convierte la recuperación de un problema frustrante en algo que puedes controlar.
El proceso de compensación sigue una secuencia de bucle cerrado que garantiza una precisión angular de ±0,3 grados :
El sistema CNC utiliza su base de datos para agregar un ángulo de corrección a su ángulo objetivo. Utiliza el ancho, el grosor y el tipo de material de la barra colectora.
La máquina hace una primera curva. Luego, unas reglas de alta precisión miden el ángulo real después de que la barra retrocede.
El sistema detecta automáticamente el error de recuperación elástica sobrante y realiza una segunda curvatura para obtener el ángulo perfecto.
Este ciclo de doblar, medir y corregir elimina las conjeturas al fabricar barras colectoras de cobre. Para el aluminio, el sistema utiliza una solución diferente. Cambia el radio de curvatura en lugar de depender de los números de recuperación elástica. Esto se debe a que el menor retorno elástico del aluminio significa que el agrietamiento es una preocupación mayor que los ángulos incorrectos. Estas soluciones inteligentes son formas prácticas de reducir el desperdicio y obtener más piezas correctamente en el primer intento.
Una mala sujeción o herramientas desgastadas provocan abolladuras y rayones. Estos dañan el aspecto y el funcionamiento de la barra colectora. Los rayones crean puntos débiles que pueden provocar grietas durante el uso. Las abolladuras impiden que la barra colectora quede plana contra otras partes. Ambos problemas hacen que las conexiones sean menos confiables y acortan la vida útil del equipo.
Los troqueles protectores son su primera defensa contra daños superficiales. Las herramientas antiexcoriación detienen el daño a la superficie durante el conformado a alta presión. Funcionan bien con barras colectoras de cobre. Para piezas que necesitan aislamiento, un molde de doblado sin rastro utiliza un diseño especial. Reduce el estrés y el daño. Este troquel detiene los rayones y protege el aislamiento durante la flexión. Es la mejor manera de evitar daños a las piezas terminadas.
Una buena lubricación también reduce la fricción entre la matriz y la barra colectora. Una fina capa del lubricante adecuado reduce las fuerzas de corte y evita que el material se adhiera a las herramientas. Elija lubricantes que funcionen con sus pasos de limpieza para evitar la contaminación.
Los sistemas de manipulación automatizados reducen el contacto humano en las superficies acabadas. La carga y descarga robótica detiene las barras caídas y los bordes arrastrados que causan marcas feas. Estos sistemas también mantienen la posición estable. Esto reduce las abolladuras causadas por la colocación incorrecta de la mano. Cuando utiliza herramientas que no dejan rastro, una buena lubricación y un manejo automatizado, detiene la mayoría de los problemas de la superficie antes de que ocurran.
Estos pasos solucionan problemas comunes de las barras colectoras sobre la calidad de la superficie. Al invertir en buenas herramientas y equipos de manipulación, protege la calidad de cada pieza que fabrica. Para fabricar barras colectoras de cobre es necesario prestar atención a estos detalles. Doblar y formar con fuerza empeora cualquier punto débil. Dominar la recuperación elástica y la protección de superficies mejora todo el proceso. Reduce los errores y ofrece resultados constantes que cumplen con los estrictos estándares de los clientes.
Los errores dimensionales en la fabricación de barras colectoras a menudo provienen de puntos de referencia poco claros y posiciones de orificios no controladas. Sin un sistema de referencia claro, cada paso arrastra el último error, empeorando las piezas hasta que dejan de encajar. Los agujeros desalineados y los tamaños incorrectos obligan a realizar costosos retrabajos y ralentizan los cronogramas de los proyectos. Necesita un plan claro que establezca puntos de referencia exactos y los mantenga estables en cada paso.
Las reglas de la industria establecen estándares claros para la precisión de la colocación de los orificios. La ' regla de 1 mm por 100 mm ' es un punto de referencia común para la tolerancia posicional. Para una barra colectora de 300 mm, esta regla permite una desviación máxima de 3 mm. Sin embargo, diferentes métodos de fabricación alcanzan diferentes niveles de precisión:
Característica | Tolerancia |
|---|---|
Perforación estándar (orificios para pernos M8) | ±0,1 mm |
Corte por láser | ±0,05 mm |
Puñetazos | ±0,15 mm |
Orificios para terminales (para terminales de 10 mm) | ±0,2 mm |
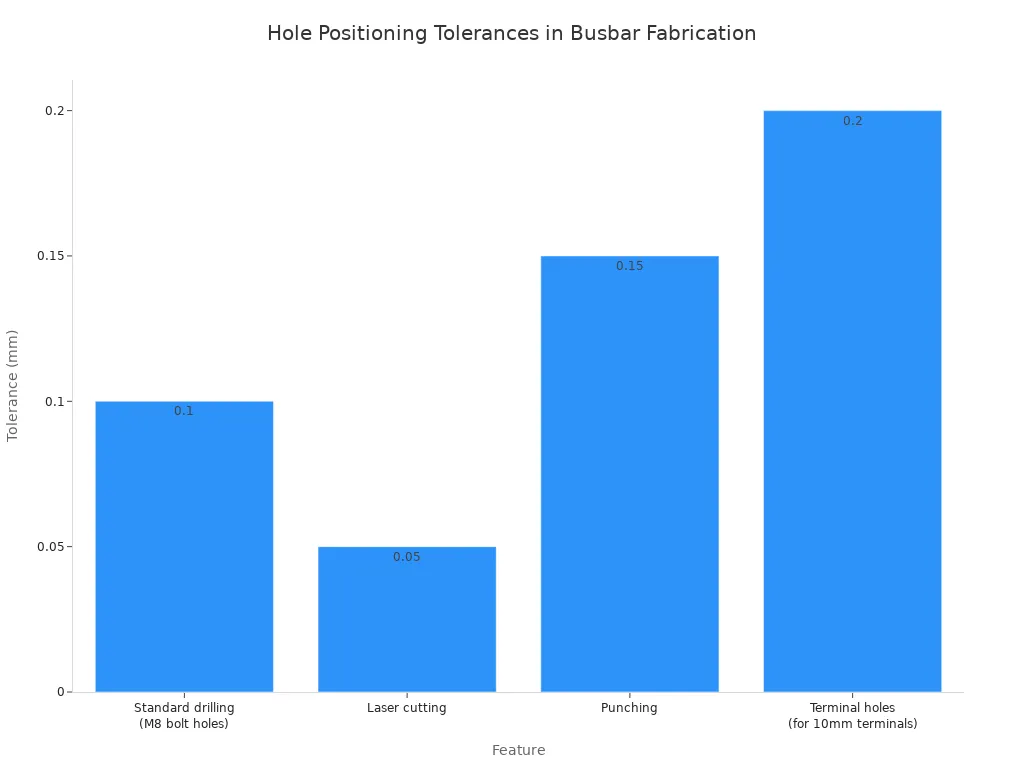
Debe utilizar marcos de tolerancia posicional para los orificios de conexión de celdas críticos. El Datum A establece el plano del módulo, el Datum B se alinea con la dirección de la pila de celdas y el Datum C hace referencia a las características finales. Esto crea zonas de tolerancia cilíndricas que detienen los errores de acumulación de cuadrados. La fijación precisa y el punzonado CNC mantienen las posiciones de los orificios dentro de estos límites en todo momento.
Los sistemas de medición óptica superan a la inspección manual por un amplio margen. Estos sistemas sin contacto alcanzan una precisión de 0,035 mm , comparándolos directamente con los datos nominales CAD. A diferencia de las máquinas de medición por coordenadas que necesitan técnicos y accesorios capacitados, los sistemas ópticos permiten que un operador coloque la pieza y presione un botón. Proporcionan datos variables inmediatos y retroalimentación de corrección automática, eliminando errores de alineación comunes con los métodos de sondeo por contacto.
El control de calidad en tiempo real detecta los defectos antes de que se conviertan en costosas fallas. Los sistemas de detección modernos monitorean señales de luz visible, infrarroja y reflexión láser en un amplio rango de longitudes de onda de 220 a 1800 nm. El muestreo de alta frecuencia a 10 kHz detecta problemas como la penetración incompleta y la porosidad antes de que dañen el producto final.
A medida que las fábricas adoptan los principios de la Industria 4.0, las máquinas de procesamiento de barras colectoras se integran en los flujos de trabajo digitales. Se comunican con sistemas ERP y MES, lo que permite un seguimiento y control de calidad en tiempo real.
La línea de producción de busductos de Suzhou Kiande muestra esta integración en acción. El escaneo de códigos de barras vincula cada barra colectora con sus datos de producción, brindando una trazabilidad completa. El sistema ajusta automáticamente los parámetros de la máquina según el tipo de barra colectora reconocida. Las órdenes de trabajo y los datos se mueven automáticamente entre el ERP y la línea de producción, eliminando errores de entrada manual de datos. Esta digitalización de extremo a extremo proporciona resultados de calidad en tiempo real, lo que permite acciones correctivas inmediatas. Obtendrá un seguimiento completo y una preparación para auditorías mientras reduce sustancialmente la variabilidad de la soldadura en comparación con los sistemas de bucle abierto. Estas soluciones de precisión convierten el control y la gestión de calidad de un punto de control reactivo en un proceso proactivo basado en datos que protege su reputación y sus resultados.
Las fallas en las herramientas interrumpen el flujo de producción y comprometen la calidad de las piezas. Las herramientas desgastadas crean rebabas y cambios dimensionales que obligan a volver a trabajar. La desalineación del troquel produce piezas inconsistentes que no pasan la inspección. Comprender estos desafíos de los equipos le ayuda a implementar soluciones efectivas antes de que afecten su producción.
El desgaste de las herramientas afecta directamente al producto terminado. Las hojas sin filo desgarran el cobre en lugar de cortarlo limpiamente, dejando bordes ásperos que requieren operaciones secundarias de desbarbado. La precisión dimensional se ve afectada a medida que los bordes cortantes se degradan, lo que lleva las mediciones fuera de las tolerancias aceptables. Necesita una estrategia de mantenimiento proactiva para evitar estos problemas de fabricación de barras colectoras.
Las herramientas de carburo superan al acero de alta velocidad en entornos de producción exigentes. Las herramientas de carburo miden entre 90 y 94 en la escala de dureza Rockwell , mientras que las herramientas HSS alcanzan solo entre 62 y 64. Esta ventaja de dureza se traduce en beneficios prácticos: los machos de carburo duran de 5 a 20 veces más que los machos de HSS en aplicaciones de alta temperatura. El carburo también funciona de 4 a 12 veces más rápido que el HSS en condiciones idénticas, lo que reduce significativamente el tiempo del ciclo. La mayor inversión inicial se amortiza con menos interrupciones y una calidad constante durante la producción en masa.
Un programa de mantenimiento estructurado protege su inversión en herramientas. Siga este marco para mantener el equipo funcionando a niveles máximos :
Frecuencia de mantenimiento | Acciones recomendadas |
|---|---|
A diario | Limpiar las superficies de corte de virutas de cobre y aluminio; confirmar los asientos de las herramientas correctamente |
Semanalmente | Lubrique los rieles guía según las especificaciones OEM; comprobar los puntos de referencia de alineación |
Mensual | Mida la holgura del troquel con respecto a la línea base de la nueva herramienta; calibrar la alineación |
Anual | Reemplace los troqueles y las cuchillas como pares coincidentes; realizar una recalibración completa de la máquina |
En condición | Reemplace las cuchillas inmediatamente cuando los bordes se redondeen o se astillen visiblemente. |
Nunca haga funcionar cuchillas desgastadas. Reemplace las cuchillas superior e inferior juntas como un juego combinado para mantener la geometría de corte adecuada.
La desalineación de los troqueles crea inconsistencias sutiles pero dañinas en toda la producción. Aparecen orificios desalineados en posiciones ligeramente diferentes en cada pieza, lo que provoca fallas de ensamblaje y problemas de campo. Estos errores desperdician cobre costoso y erosionan la confianza del cliente en sus capacidades de fabricación.
Las comprobaciones de alineación de rutina previenen estos problemas. Mida la holgura del troquel con sus lecturas de referencia mensualmente y verifique los puntos de referencia de alineación semanalmente. Los troqueles rectificados con precisión mantienen tolerancias más estrictas que las herramientas estándar, lo que reduce la variación en tiradas de producción largas. Cuando detecte una desviación, vuelva a calibrar inmediatamente en lugar de esperar a que aparezcan defectos visibles.
Las máquinas de barras colectoras avanzadas minimizan los desafíos de alineación mediante un procesamiento estable. La máquina de barras colectoras de Suzhou Kiande utiliza una construcción rígida y guías precisas que mantienen la alineación mediante un funcionamiento continuo. Esta estabilidad reduce la frecuencia de los ajustes que necesita realizar, lo que le permite centrarse en la producción en lugar de en la resolución de problemas. El proceso de plegado también se beneficia del posicionamiento consistente de la herramienta, produciendo ángulos precisos pieza tras pieza.
Invertir en herramientas de calidad y seguir programas de mantenimiento disciplinados reduce los desechos, evita el sobrecalentamiento debido a conexiones deficientes y ofrece resultados confiables. Estas soluciones abordan las causas fundamentales de los defectos relacionados con los equipos, mejorando la eficiencia general del proceso y la calidad del producto.
La forma en que maneja y almacena los materiales de las barras colectoras afecta directamente la calidad del producto final. Dos problemas comunes (oxidación de la superficie y deformación del material) crean defectos ocultos que solo aparecen después del ensamblaje. La solución temprana de estos problemas evita costosas repeticiones de trabajo y garantiza conexiones confiables.
La oxidación de la superficie del cobre crea un desafío complicado. La capa de óxido tiene un espesor de sólo 0,1 a 5 µm. La resistividad del cobre puro es de 1,68 × 10⁻⁶ Ω·cm, mientras que la resistividad del óxido de cobre alcanza aproximadamente entre 10⁴ y 10⁶ Ω·cm, un millón de veces mayor. Sin embargo, para una barra colectora de 100 mm × 10 mm × 2 mm, la resistencia total es sólo de aproximadamente 0,085 mΩ. Agregar una capa de óxido de 5 μm aumenta esto en solo 0,003 mΩ. Este pequeño cambio significa que la oxidación de la superficie no cambia la capacidad natural del conductor para transportar electricidad.
El verdadero problema ocurre en la interfaz de contacto. Cuando dos superficies de cobre oxidado se encuentran, en realidad sólo se tocan unos pocos puntos altos. La capa de óxido fuerza la corriente a través de estos puntos limitados. La resistencia de contacto puede multiplicarse por mil. La alta corriente que fluye a través de este contacto de alta resistencia crea calor concentrado. Este calor acelera una mayor oxidación, creando un bucle que eventualmente puede quemar la conexión. La oxidación de la superficie perjudica gravemente el rendimiento de las juntas y provoca problemas de conexión eléctrica. Esto se puede evitar almacenando materiales en entornos controlados, limpiando las superficies antes del montaje y aplicando revestimientos protectores que impidan la formación de oxidación.
La deformación en las barras colectoras se debe a tensiones internas o a una manipulación inadecuada. La planitud del material es importante porque cualquier desviación afecta la forma en que la barra colectora se asienta contra otras partes. Las superficies de contacto deficientes conducen a una confiabilidad reducida. Debe arreglar la planitud antes de continuar con cualquier paso de fabricación.
La solución comienza con un almacenamiento adecuado. Guarde las barras de cobre planas en estantes nivelados para evitar que se hunda. Evite apilar cargas pesadas encima de los materiales almacenados. Para materiales que llegan con deformaciones existentes, utilice equipo de enderezamiento antes del procesamiento. Los rodillos de precisión aplican una presión controlada para restaurar la planitud sin dañar la superficie. Agregar estos pasos a su proceso elimina los errores de deformación antes de que afecten su producto final. Mantener los materiales planos durante todo el proceso de fabricación de barras colectoras de cobre garantiza una calidad constante. Estas soluciones previenen problemas comunes de fabricación y protegen su eficiencia de producción.
La generación de calor durante el corte y el punzonado crea defectos ocultos que comprometen el producto final. Cuando las herramientas generan una fricción excesiva, la superficie de cobre se endurece localmente. Este efecto de endurecimiento por trabajo hace que las operaciones de doblado posteriores sean riesgosas. El material se vuelve quebradizo en esas zonas, lo que aumenta la probabilidad de agrietarse precisamente donde se necesitan curvaturas limpias y confiables. Es posible que no vea el daño de inmediato, pero aparece más tarde como piezas defectuosas y material desperdiciado.
La causa fundamental de los daños relacionados con el calor es la fricción entre la herramienta y la pieza de trabajo. Las altas velocidades de corte generan más calor del que el material puede disipar. Esta energía térmica concentrada altera la microestructura del cobre, creando puntos duros que resisten una mayor formación. También corre el riesgo de que se formen microfisuras a lo largo del borde cortado que se propagan durante el doblado.
Su primera solución es una lubricación adecuada. Un flujo constante de refrigerante elimina el calor de la zona de corte y extiende la vida útil de la herramienta simultáneamente. Para el cobre, utilice refrigerantes solubles en agua que proporcionen lubricación y enfriamiento sin dejar residuos que afecten la conductividad. Aplique refrigerante directamente a la interfaz de corte, no solo al área general.
La optimización de las velocidades de corte también controla la acumulación de calor. Las velocidades más lentas generan menos fricción pero reducen el rendimiento. Necesita encontrar el punto de equilibrio para el espesor y el temperamento específicos de su material. Las barras de cobre más gruesas requieren velocidades más lentas porque el área de contacto más grande genera más calor. Los materiales más delgados pueden soportar un procesamiento más rápido sin alcanzar temperaturas peligrosas.
La selección de herramientas es igualmente importante. Las herramientas afiladas cortan limpiamente con mínima fricción. Las herramientas sin filo rozan el material, generando un calor excesivo antes de que finalmente se corte. Las herramientas de acero de alta velocidad funcionan para producción de bajo volumen, pero las herramientas de carburo mantienen su filo por más tiempo en funcionamiento continuo. Cuanto más afilado sea el filo, menos calor generará y más limpio será el corte.
Una regla simple guía su proceso: si el borde cortado muestra decoloración o la herramienta se siente caliente al tacto inmediatamente después de la operación, está generando demasiado calor. Ajuste la velocidad, aumente el flujo de refrigerante o reemplace las herramientas antes de continuar con la producción.
Las operaciones manuales introducen una variabilidad que ninguna habilidad del operador puede eliminar. Cada trabajador se dobla de manera ligeramente diferente, coloca las piezas ligeramente descentradas y aplica una presión inconsistente. Estas pequeñas variaciones se acumulan en diferencias mensurables a lo largo de su producción. La automatización elimina este factor humano y ofrece resultados idénticos para cada parte.
Las líneas de producción de barras colectoras totalmente automatizadas abordan los problemas más persistentes de fabricación de barras colectoras desde su origen. La línea de montaje automático de barras colectoras de Suzhou Kiande demuestra cómo la automatización completa transforma su proceso de fabricación:
El posicionamiento, transporte y remachado automáticos garantizan que cada producto cumpla con estándares de ensamblaje consistentes.
La eliminación del error humano reduce sustancialmente el desperdicio de material
La alta precisión y la producción estable minimizan el tiempo de inactividad durante la producción
Compatibilidad con métodos de fijación con remaches y pernos en una sola máquina
Soporte para estructuras de alojamiento de conductos de barras de dos y cuatro piezas
El sistema maneja longitudes de conductos eléctricos de hasta 6000 mm con una eficiencia de trabajo de aproximadamente 3000 mm cada 2 minutos. Su sistema de control de red permite el mantenimiento en línea cuando lo necesite. La fuente de alimentación de 380–415 VCA, 50–60 Hz con capacidad de 20 kW se integra fácilmente en instalaciones industriales estándar.
'Los equipos de producción modulares y totalmente automatizados permiten a las fábricas lograr una producción estable, una calidad uniforme del producto y procesos de fabricación rastreables'.
La serie de líneas de producción de conductos colectores integradas de Kiande proporciona una solución completa para una calidad constante. Puede personalizar la línea de montaje automático para diferentes especificaciones de barras colectoras, ya sean configuraciones de dos o cuatro piezas. El sistema de reconocimiento de códigos de barras identifica automáticamente los tipos de productos y ajusta los parámetros operativos sin intervención manual. Esto garantiza la uniformidad en cada pieza que produzca.
La línea integra PLC, pantalla táctil y sistemas de control industrial para una conexión perfecta de datos con sistemas ERP. Esta integración sienta las bases para una fábrica digital inteligente en la que se puede realizar un seguimiento de cada aspecto de la producción en tiempo real. Desde el procesamiento de la materia prima hasta la inspección y el embalaje, el sistema minimiza la intervención humana. Esta automatización de extremo a extremo mantiene una calidad estable incluso durante tiradas de producción en masa de gran volumen.
La automatización también aborda indirectamente los problemas de sobrecalentamiento. La presión y el posicionamiento constantes durante el montaje evitan el contacto desigual entre las juntas de las barras colectoras. Un mal contacto crea puntos de alta resistencia que generan calor excesivo durante el funcionamiento. Al asegurarse de que cada articulación se ensamble de manera idéntica, previene estos puntos calientes antes de que se desarrollen. Este enfoque proactivo hacia el control y la gestión de calidad protege tanto sus productos como su reputación.
El proceso de plegado se beneficia especialmente de la automatización. Las máquinas controladas por CNC aplican fuerza precisa en posiciones exactas en todo momento. Se elimina el enfoque de prueba y error común en el plegado manual. Cada curva coincide con la anterior dentro de estrictas tolerancias, lo que produce componentes de cobre que encajan perfectamente durante la instalación.
La automatización transforma el control de calidad de una actividad de inspección a una estrategia de prevención. En lugar de detectar defectos después de la producción, puede prevenirlos mediante la ejecución consistente del proceso. Este cambio reduce las tasas de desperdicio, reduce los costos de retrabajo y ofrece productos confiables a sus clientes. La inversión en equipos automatizados se amortiza mediante la reducción de residuos y un mayor rendimiento.
Estas soluciones abordan los desafíos centrales de los problemas de fabricación de barras colectoras mediante un control sistemático del proceso. Al gestionar la generación de calor y adoptar la automatización, se logra la consistencia que exigen los sistemas eléctricos modernos. Su operación de fabricación se vuelve más eficiente, sus productos más confiables y su posición competitiva más fuerte en un mercado cada vez más exigente.
La mayoría de los problemas de fabricación de barras colectoras comparten raíces comunes en las herramientas, el material o los parámetros del proceso. No puedes solucionarlos de forma aislada. El análisis proactivo de la causa raíz y el mantenimiento preventivo siempre superan a la resolución de problemas reactiva. Ahorra dinero y reduce el tiempo de inactividad cuando aborda los problemas antes de que se agraven.
Invertir en equipos de precisión transforma su operación. La máquina de barras colectoras y la línea de producción de conductos colectores de Suzhou Kiande ofrecen resultados consistentes. Combine esta tecnología con la capacitación del operador para obtener el máximo beneficio. Su equipo debe comprender cómo aprovechar estas herramientas de manera efectiva.
Dominar estas soluciones eleva la calidad del producto y reduce el desperdicio. Obtendrá una ventaja competitiva en la industria de fabricación eléctrica. Cada conexión de cobre que produce cumple con estándares exigentes. Su proceso de fabricación se vuelve más confiable, su uso de cobre más eficiente y su reputación más sólida.
Elija grados con bajo contenido de oxígeno como C10100 o C10200 para trabajos de doblado difíciles. Estos cobres libres de oxígeno tienen menos impurezas que crean puntos débiles entre los límites de los granos. Una mayor pureza significa que el metal se dobla mejor y resiste el agrietamiento. Para piezas de aluminio que necesitan más resistencia, utilice la aleación EN-AW 6101 en lugar de EN-AW 1050A.
Siga un plan de mantenimiento regular en lugar de esperar a que se produzcan daños visibles. Revise los bordes cortantes todos los días para ver si están redondeados o astillados. Compare el espacio libre del troquel con sus medidas iniciales cada mes. Cambie las cuchillas de inmediato cuando vea desgaste. Reemplace los troqueles y las hojas como pares coincidentes una vez al año para mantener la geometría de corte correcta y evitar que se formen rebabas.
El sistema CNC almacena datos de recuperación elástica para diferentes materiales y espesores. Antes de cada curva, calcula un ángulo de corrección utilizando el ancho de la barra colectora y el tipo de material. Después de la primera curva, los sensores miden el ángulo real. Luego, la máquina realiza una segunda curva para corregir cualquier error restante, alcanzando una precisión de ±0,3 grados.
Las líneas automatizadas dan mejores resultados cuando se ejecuta una producción constante y de gran volumen. Si el trabajo manual provoca una calidad desigual en tiradas largas, la automatización elimina esa inconsistencia. El sistema reduce los costos de mano de obra, reduce el desperdicio de material y se conecta con sistemas ERP para seguimiento. Sume sus gastos actuales de desechos y retrabajo para encontrar su punto de equilibrio.

