
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-18 Origen:Sitio


Al fabricar interruptores eléctricos, paneles de control o transformadores de alto voltaje, la seguridad y la eficiencia de su distribución de energía dependen completamente de componentes conductores fabricados con precisión. En la ingeniería eléctrica moderna, cumplir con estrictos estándares industriales requiere tolerancias exactas durante las fases de corte, punzonado y doblado. Sin embargo, uno de los obstáculos más comunes que enfrentan los gerentes de adquisiciones y los ingenieros eléctricos es seleccionar el equipo adecuado para sus necesidades operativas específicas. El factor absolutamente más crítico que impulsa esta decisión técnica es el tamaño de las barras colectoras.
El espesor, ancho, largo y composición del material de los conductores que procesa dictan el tonelaje hidráulico necesario, las dimensiones de las hojas, las matrices de doblado y el nivel de automatización de su equipo. La elección de una unidad con poca potencia conduce inevitablemente a fallas mecánicas, herramientas rotas y tolerancias de fabricación deficientes. Por el contrario, las especificaciones excesivas de los equipos resultan en gastos de capital desperdiciados y en un uso ineficiente del espacio de la fábrica. Esta guía completa desglosará exactamente cómo las especificaciones dimensionales influyen en sus elecciones de equipos, ayudándole a seleccionar con confianza la máquina procesadora de barras colectoras perfecta para optimizar sus instalaciones de fabricación.
Antes de sumergirnos en la mecánica dimensional, debemos reconocer las macrotendencias que están remodelando la fabricación eléctrica. El crecimiento explosivo de la infraestructura de carga de vehículos eléctricos, los centros de datos a hiperescala y las redes de energía renovable está obligando a los fabricantes de paneles a manejar cargas actuales masivas. Para adaptarse a una mayor ampacidad, los ingenieros están diseñando sistemas con barras colectoras de cobre cada vez más gruesas y anchas. En consecuencia, los equipos manuales tradicionales de bajo tonelaje se están volviendo obsoletos rápidamente. Ahora se requiere que las instalaciones se actualicen a sistemas altamente automatizados y de alta resistencia capaces de procesar conductores de gran calibre con cero margen de error. Comprender este cambio es vital para preparar su fábrica para el futuro.
El espesor dicta la potencia: el calibre exacto de su material conductor determina directamente el tonelaje hidráulico necesario para ejecutar procedimientos limpios de punzonado, corte y doblado sin causar distorsión del material estructural.
El ancho determina las herramientas: El ancho máximo de su barra colectora establece los parámetros espaciales físicos necesarios para las hojas de corte, las matrices de doblado y los espacios libres de la garganta de la estación.
Las propiedades de los materiales importan: el cobre y el aluminio poseen resistencias a la tracción muy diferentes. Los equipos clasificados para aluminio de 15 milímetros pueden experimentar una parada hidráulica catastrófica al intentar procesar cobre de 15 milímetros.
Alineación del tipo de máquina: Las operaciones de lotes pequeños y medianos prosperan con sistemas integrados, mientras que la producción de gran volumen y gran calibre requiere equipos de procesamiento digital especializados y de alta resistencia.
La preparación para el futuro es crucial: las mejores prácticas de ingeniería sugieren dimensionar su maquinaria para la capacidad máxima de barras prevista para los próximos tres a cinco años, en lugar de limitar las especificaciones a los requisitos actuales e inmediatos del proyecto.
Para seleccionar el equipo industrial adecuado, primero debe comprender cómo interactúan los perfiles dimensionales específicos con la mecánica de la máquina. Las especificaciones del equipo no son arbitrarias; Están diseñados basándose en estrictos límites geométricos. No tener en cuenta cualquiera de estas tres variables conducirá inevitablemente a cuellos de botella operativos o a un desgaste acelerado de las herramientas.
El espesor actúa como base fundamental para determinar la presión hidráulica que su equipo necesita para ejercer de manera segura. Las aplicaciones industriales estándar suelen oscilar entre 3 milímetros y 20 milímetros. Mientras tanto, el ancho dicta el espacio físico requerido dentro de las estaciones de procesamiento, lo que impacta directamente la longitud de la hoja de corte y el ancho del troquel de doblado. Los anchos suelen oscilar entre 20 milímetros y 250 milímetros o más.
Además, las longitudes estándar de barras colectoras en bruto suelen oscilar entre 4 y 6 metros. Maniobrar barras largas y pesadas requiere equipos equipados con mesas de soporte adecuadas, mecanismos de alimentación automatizados y guías lineales robustas para evitar que el material se doble.
| Dimensión Métrica | Rango industrial típico | Impacto de la máquina primaria |
|---|---|---|
| Espesor | 3 mm a 20 mm | Determina el tonelaje de presión hidráulica requerido y la rigidez del marco estructural. |
| Ancho | 20 mm a 250 mm+ | Determina la longitud de la hoja de corte, el ancho de la matriz de doblado y la profundidad de la garganta de punzonado. |
| Longitud | 4 Metros a 6 Metros | Influye en los sistemas de manipulación de materiales, mesas de soporte y mecanismos de alimentación automatizados. |
Cuanto más grueso sea el material conductor, exponencialmente mayor será la resistencia mecánica que ofrece frente a sus herramientas de corte y punzonado. Comprender esta resistencia es vital para prevenir la sobrecarga del equipo y garantizar una calidad de fabricación constante.
Calcular la fuerza de punzonado requerida implica una fórmula de ingeniería estándar donde la fuerza es igual al perímetro del orificio multiplicado por el espesor del material y la resistencia al corte del material. Debido a que el espesor actúa como un multiplicador en esta ecuación, el tonelaje requerido aumenta agresivamente. Por ejemplo, perforar limpiamente un orificio estándar de 14 milímetros en cobre de 15 milímetros requiere una fuerza hidráulica significativamente mayor que perforar exactamente el mismo orificio en cobre de 10 milímetros. Si el cilindro hidráulico de la máquina tiene poca potencia, el punzón se detendrá a mitad de su carrera. Esto atasca la herramienta dentro del troquel y arruina instantáneamente una pieza de trabajo costosa.
El espesor también influye mucho en el radio mínimo de curvatura. Las barras de cobre gruesas requieren una fuerza hidráulica inmensa y constante para doblarse con precisión. Si una máquina carece de la potencia sostenida necesaria, los operadores experimentarán ángulos de curvatura inconsistentes. Una fuerza inadecuada aplicada a materiales gruesos también puede provocar microfisuras a lo largo del radio exterior de la curvatura. Este defecto específico compromete gravemente la conductividad eléctrica y la seguridad del cuadro.
Además, el impacto del espesor del material en la estación de corte es profundo. Las barras más gruesas exigen mecanismos de corte de doble columna de alta resistencia para garantizar que la hoja descienda perfectamente paralela al material. Las cizallas estándar de una sola columna aplicadas al cobre grueso a menudo causan que los bordes se caigan, se rebajen o se deformen. Esto obliga a los técnicos a perder tiempo en procesos de rectificado secundarios para suavizar los puntos de conexión.
Si bien el espesor determina la fuerza bruta requerida, el ancho es igualmente crítico al evaluar las herramientas físicas y el diseño de la estación de su posible equipo. El ancho establece los parámetros espaciales de todo el sistema mecánico.
La hoja de corte siempre debe exceder el ancho máximo de su barra colectora. Imagine a un técnico intentando cortar una barra de cobre de 200 milímetros de ancho con una hoja de 150 milímetros. Se ven obligados a deslizar el material pesado, alinearlo a ojo y golpear de nuevo. Este doble corte superpuesto crea inevitablemente un borde escalonado y dentado. Un borde de este tipo es un candidato ideal para la formación de arcos eléctricos peligrosos y la acumulación de calor en un panel activo. Su hoja debe limpiar el ancho total del material con un solo golpe limpio.
Naturalmente, los embarrados anchos requieren matrices de flexión correspondientemente más anchas. La máquina también debe tener suficiente profundidad de garganta y espacio libre dentro de la estación de doblado. Al fabricar geometrías complejas como curvas en U profundas o curvas en Z, una barra colectora ancha requiere un espacio de rotación sustancial. Sin un espacio libre adecuado, la barra conductora chocará físicamente con la curvatura media del marco de la máquina.
La profundidad de la garganta se refiere a la distancia desde el centro de la herramienta de punzonado hasta el marco trasero de la máquina. Si necesita perforar un agujero exactamente en el centro de una barra colectora de 250 milímetros de ancho, la máquina debe tener una profundidad de garganta mínima de 125 milímetros. Una profundidad de garganta insuficiente elimina por completo la capacidad de perforar materiales anchos, lo que limita gravemente sus capacidades de fabricación diarias.
Las especificaciones de tamaño que figuran en las hojas de datos del equipo están intrínsecamente vinculadas a la metalurgia específica que se procesa. Un error frecuente en la adquisición es suponer que las capacidades dimensionales se aplican universalmente en todos los metales conductores.
El cobre es significativamente más denso y duro que el aluminio. El cobre de grado eléctrico estándar tiene una resistencia a la tracción que oscila entre 210 y 250 megapascales, mientras que el aluminio suele oscilar entre 90 y 130 megapascales. En consecuencia, una máquina diseñada para procesar un tamaño máximo de 160 por 15 milímetros en aluminio probablemente se detendrá, o incluso se romperá, si se le asigna la tarea de procesar 160 por 15 milímetros en cobre. Verifique siempre la capacidad máxima específica para cobre, ya que representa la carga mecánica más alta.
Cuando el metal se dobla, naturalmente intenta volver a su forma plana original. La combinación de tamaños más grandes y materiales más duros exacerba este efecto de recuperación elástica. Doblar una barra de cobre de 160 por 15 milímetros requiere un doblado excesivo preciso para lograr un verdadero ángulo de 90 grados. A menudo se necesitan controles digitales avanzados para compensar matemáticamente la severa recuperación elástica inherente a las grandes dimensiones del cobre.
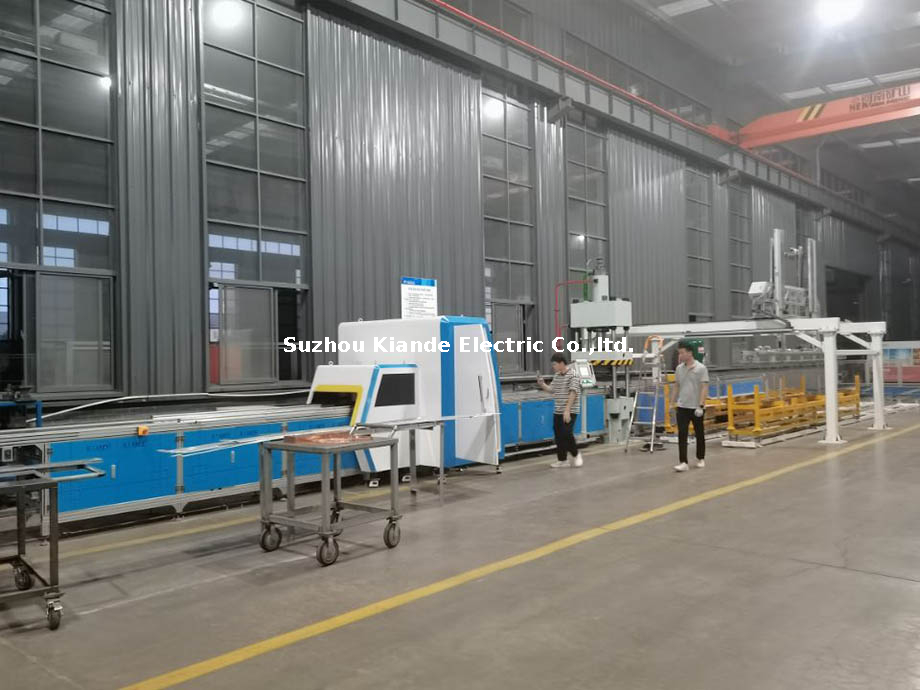
Los diferentes perfiles dimensionales y volúmenes de producción exigen arquitecturas de máquinas distintas. Seleccionar la configuración correcta garantiza la eficiencia operativa y extiende el ciclo de vida de su equipo de capital. A continuación se ofrece un marco práctico para adaptar sus tallas a la tecnología adecuada.
Para los cuadristas y fabricantes de aparamenta que procesan tamaños pequeños y medianos de hasta 120 por 10 milímetros o 160 por 15 milímetros, una solución integrada es altamente eficiente. Una máquina de barras colectoras 3 en 1 combina estaciones de corte, punzonado y doblado en un espacio único y compacto. Esta configuración es ideal para lotes variados de volumen bajo a medio donde el espacio de fábrica es limitado, pero la precisión sigue siendo absolutamente necesaria.
A medida que aumentan los tamaños de las barras colectoras y aumentan las demandas de producción, los sistemas manuales básicos se vuelven inadecuados. Para tamaños medianos a grandes que requieren alta precisión, repetibilidad rápida y procesamiento complejo, una máquina procesadora de barras colectoras multifunción equipada con controles avanzados es el estándar objetivo de la industria. Estos sistemas suelen contar con bombas hidráulicas independientes. Este elemento de diseño crucial permite que varios operadores trabajen simultáneamente en las estaciones de punzonado, corte y doblado sin experimentar una caída en la presión hidráulica.
Para tamaños extremos, como 200 por 20 milímetros o 250 por 20 milímetros de cobre, las máquinas integradas pueden carecer de la masa estructural necesaria para manejar la carga de forma segura. En estos escenarios de alta capacidad, las máquinas dedicadas de servicio pesado de una sola estación son más seguras, más robustas y significativamente más eficientes a largo plazo.
Debido a que los materiales conductores de gran tamaño representan una importante inversión de capital, un solo error de fabricación en una longitud de 6 metros de cobre de 200 por 15 milímetros puede costar cientos de dólares en chatarra irrecuperable. La dependencia de la medición manual se está convirtiendo rápidamente en un pasivo financiero.
Maniobrar barras pesadas y voluminosas es físicamente agotador, lo que hace que las mediciones manuales con cinta sean muy propensas a errores del operador. Una punzonadora de barras colectora digital moderna utiliza guías lineales accionadas por servomotor, posicionamiento láser y pantallas táctiles para eliminar por completo la estimación humana. El operador simplemente ingresa las coordenadas y la máquina posiciona automáticamente la barra pesada con una precisión submilimétrica.
Lograr curvaturas precisas en materiales gruesos es muy difícil. Las máquinas digitales utilizan algoritmos sofisticados que tienen en cuenta el espesor y el ancho exactos de la barra colectora. El sistema calcula automáticamente la longitud precisa de la carrera hidráulica necesaria para ejecutar una curva perfecta de 90 grados, teniendo en cuenta automáticamente el coeficiente de recuperación elástica específico del material. Al mapear digitalmente los cortes antes de que la máquina entre en contacto con el material, las instalaciones pueden optimizar sus diseños y minimizar drásticamente el desperdicio de cobre costoso de gran calibre.
Los errores de adquisición en el sector de maquinaria pesada tienen consecuencias financieras a largo plazo. Evitar estos errores comunes de dimensionamiento es fundamental para mantener un alto retorno de la inversión y prevenir cuellos de botella en el flujo de trabajo.
El error más frecuente es comprar una máquina cuyo tamaño máximo sea el estándar actual. Si su instalación consigue un contrato de servicio pesado el próximo año que requiere barras colectoras de 160 por 15 milímetros, su nueva máquina quedará obsoleta instantáneamente. Las mejores prácticas de ingeniería dictan el tamaño de su equipo para el crecimiento futuro, generalmente teniendo en cuenta un margen de capacidad del 20 al 30 por ciento.
Por el contrario, asumir que una máquina masiva y de alto tonelaje puede manejar fácilmente barras colectoras pequeñas es una falacia. Las barras colectoras pequeñas pueden aplastarse, deformarse o doblarse mal si se procesan en matrices de gran tamaño y en V ancha diseñadas para barras de 200 milímetros. Si su producción abarca variaciones extremas de tamaño, debe verificar que la máquina admita microherramientas intercambiables.
Las especificaciones de la máquina enumeran las capacidades máximas absolutas. Sin embargo, hacer funcionar un sistema mecánico al 100 por ciento de su capacidad máxima constantemente acortará drásticamente su vida útil operativa debido a la tensión máxima continua en los sellos hidráulicos y el marco de acero. Los ingenieros recomiendan encarecidamente la regla del 80 por ciento. Seleccione una máquina cuyo tamaño de producción diaria y continua represente aproximadamente el 80 por ciento de la capacidad nominal máxima del equipo.
Equilibrar el gasto de capital con los requisitos técnicos requiere un enfoque calculado del retorno de la inversión. Las dimensiones físicas de las barras colectoras que procesa influyen directamente en las métricas financieras de la adquisición de sus equipos.
El costo de capital del equipo de procesamiento aumenta proporcionalmente con su tamaño y capacidad. Una máquina diseñada para manejar cobre de 200 por 20 milímetros requiere enormes cilindros hidráulicos, un chasis de acero reforzado y servomotores de alto par, lo que la hace significativamente más cara que una unidad estándar de 120 por 10 milímetros. Sobreespecificar sin un caso de negocio claro inmoviliza capital innecesario.
El procesamiento manual de barras de cobre grandes y pesadas requiere que varios técnicos simplemente levanten, equilibren y coloquen el material. Invertir en máquinas de procesamiento automatizadas de alta gama equipadas con mesas de alimentación de material motorizadas reduce la mano de obra intensiva requerida. Esto reduce los costos laborales por hora y mitiga significativamente el riesgo de lesiones por levantamiento en el lugar de trabajo. En última instancia, al eliminar los errores de medición manual en grandes recortes de cobre, una instalación que procesa grandes volúmenes de cobre grueso a menudo puede recuperar el costo superior de una máquina digital dentro de los primeros 12 a 18 meses simplemente mediante la reducción de desechos.
Seleccionar el equipo adecuado no es una tarea genérica; requiere una planificación cuidadosa y una comprensión profunda de su material. El espesor, ancho, largo y metalurgia de sus barras colectoras son los planos fundamentales que deben guiar su decisión final de adquisición. Adapte su máquina a sus necesidades de materiales específicas para garantizar un funcionamiento fluido, superficies de contacto eléctrico superiores y mucho menos desperdicio de cobre. Ya sea que sus líneas de producción requieran una unidad compacta y versátil para paneles de control estándar o un sistema digital de alta precisión y alta resistencia para proyectos masivos de aparamenta, anticipar su crecimiento futuro antes de realizar una compra es vital. Para encontrar la combinación exacta para los requisitos dimensionales de sus instalaciones, explore nuestra amplia gama de soluciones de procesamiento de barras colectoras diseñadas para maximizar su eficiencia de producción.
Si bien las especificaciones varían estrictamente según el fabricante, una unidad estándar 3 en 1 de alta calidad normalmente puede procesar barras colectoras de cobre o aluminio de hasta 12 a 15 milímetros de espesor. Para el procesamiento continuo y de gran volumen de espesores cercanos a 16 a 20 milímetros, generalmente se recomiendan estaciones hidráulicas independientes o especializadas para servicio pesado para evitar el desgaste prematuro de los sellos hidráulicos y las herramientas.
Sí, pero requiere una atención estricta a los cambios de herramientas. Una unidad multifunción puede manejar una amplia variedad de tamaños, siempre que los operadores intercambien las matrices de doblado y los moldes de punzonado para que coincidan con el ancho y espesor específicos de la barra colectora actual. El uso de matrices en V grandes para materiales delgados dará como resultado radios de curvatura inadecuados y daños estéticos a la superficie de cobre, mientras que el uso de matrices pequeñas para materiales gruesos puede romper las herramientas.
Las barras colectoras más pesadas son físicamente difíciles de maniobrar manualmente a través de un banco de trabajo. Una unidad digital utiliza controles numéricos por computadora, medidores servoaccionados automatizados y sistemas de posicionamiento lineal precisos para garantizar una colocación precisa de los orificios. Esta configuración no requiere que el operador luche, alinee y mida manualmente pesadas barras de cobre, lo que reduce drásticamente el desperdicio de material y mejora significativamente la ergonomía y la seguridad en el lugar de trabajo.
Sí, la longitud es un factor logístico crítico. Mientras que el espesor y el ancho determinan la potencia hidráulica y las herramientas internas requeridas por la máquina, la longitud dicta los requisitos externos de manipulación de materiales. Si sus instalaciones procesan con frecuencia barras colectoras completas de 6 metros, necesitará equipos equipados con mesas de soporte extendidas, sistemas de alimentación automatizados o guías lineales especializadas para soportar el peso del material y evitar la curvatura durante los ciclos de punzonado y corte.
Si su producción implica cambios de tamaño frecuentes pero un volumen general bajo, una máquina manual o semiautomática ofrece flexibilidad y costos iniciales más bajos. Sin embargo, si está procesando grandes lotes de cobre grueso y ancho donde la precisión es crítica, una máquina automatizada es esencial. El sistema automatizado elimina los errores de medición manual, maneja material pesado sin esfuerzo y garantiza una repetibilidad perfecta, lo que compensa rápidamente la mayor inversión inicial mediante la reducción de los costos de desechos y mano de obra.
Procesar materiales en los límites superiores de la capacidad de su máquina supone una enorme tensión para el sistema. Debe controlar estrictamente los niveles y las temperaturas del fluido hidráulico, ya que las cargas pesadas generan un exceso de calor. Además, las matrices de punzonado y las cuchillas de corte de acero con alto contenido de carbono se degradarán más rápidamente bajo tensión máxima. Implemente un programa de inspección riguroso para verificar si hay microfracturas en las herramientas y reemplace los sellos hidráulicos con más frecuencia para evitar caídas de presión durante la fabricación pesada.

