
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-12 Origen:Sitio


La protección de componentes eléctricos pesados y de alto valor representa una importante vulnerabilidad de fabricación en la fábrica. Una sola falla durante la etapa de empaque compromete la integridad de todo el producto. Las barras colectoras de cobre o aluminio largas, densas y de forma irregular presentan desafíos de envoltura específicos. La tensión inconsistente de la película causa problemas inmediatos y graves. Provoca la entrada de humedad, una rápida oxidación del metal y daños físicos por tránsito. También crea costosos cuellos de botella al final del proceso de fabricación, deteniendo el montaje inicial.
Las instalaciones modernas resuelven esto mediante sistemas mecánicos y controlados por software precisos. Una robusta máquina empacadora de barras colectoras garantiza una aplicación uniforme de la película en diferentes dimensiones del producto. Estos sistemas se integran directamente en su flujo de trabajo para eliminar errores de manipulación manual. Controlan las velocidades de desenrollado, gestionan la distribución del calor y sincronizan perfectamente los movimientos del transportador. La evaluación de estos mecanismos técnicos revela cómo el embalaje automatizado ofrece un acabado limpio, seguro y profesional en todo momento.
El control de la tensión es fundamental: la envoltura de película estable depende de rodillos de control de tensión de precisión que se ajustan dinámicamente a la velocidad de desenrollado durante la alimentación de la película, evitando holguras o microdesgarros en el material de embalaje.
El movimiento continuo supera al intermitente: para componentes eléctricos pesados, los sistemas de movimiento continuo mantienen la estabilidad del producto durante la fase de envoltura, asegurando sellos limpios y fuertes sin cambios.
La integración dicta el rendimiento: se debe evaluar una máquina envolvedora automática de barras colectoras en función de su capacidad para igualar las velocidades de salida aguas arriba de la instalación sin requerir intervención manual.
El mantenimiento impulsa la longevidad: el rendimiento constante y los sellos de alta calidad requieren un estricto cumplimiento de los protocolos de limpieza, específicamente la eliminación de residuos de película y polvo de las correas, los mecanismos de corte y las superficies de termosellado.
Un embalaje de barra colectora aceptable requiere estándares básicos estrictos para garantizar la viabilidad del producto antes de que el material abandone el muelle de carga. Debes crear una barrera hermética contra la humedad completa alrededor del metal. Los componentes de cobre y aluminio se oxidan rápidamente cuando se exponen a ambientes húmedos o a la lluvia durante el tránsito. Una vez que comienza la oxidación, la resistencia eléctrica en las conexiones de las juntas aumenta, lo que puede provocar un sobrecalentamiento cuando el sistema se energiza en el sitio. El embalaje debe sellar completamente el aire ambiente y la humedad para evitar esta degradación.
El material de embalaje también debe resistir pinchazos severos causados por bordes metálicos afilados. Las barras colectoras presentan esquinas cortadas, rígidas y pesadas que rasgan fácilmente los plásticos finos o mal aplicados. Una barra colectora de cobre estándar de 4000 A soporta un peso inmenso, que a menudo supera los 50 kilogramos por metro. Cuando los trabajadores mueven estas barras con carretillas elevadoras o puentes grúa, la película plástica sufre la mayor parte del impacto físico. Si la película carece de la resistencia a la tracción necesaria o se estiró demasiado durante el proceso de envoltura, las esquinas metálicas atravesarán la capa protectora.
Medimos el éxito a través de una tensión constante de la envoltura y un acabado estético profesional y ajustado. La máquina debe aplicar fuerza sin deformar la película ni comprometer la calidad del sellado durante la fase de calentamiento. La tensión adecuada evita que el plástico se estire más allá de su límite elástico. La película suelta y descuidada se engancha en el equipo de manipulación y se rompe fácilmente. Los operadores necesitan equipos confiables que mantengan estos criterios en cada turno sin necesidad de ajustes manuales constantes en los tensores o las mordazas térmicas.
| Empaque Métrico | Estándar aceptable | Resultado inaceptable | Impacto operativo |
|---|---|---|---|
| Tensión cinematográfica | Estiramiento tenso y uniforme en todas las superficies. | Áreas flojas o puntos delgados demasiado estirados | La película se rompe durante el manejo de una carretilla elevadora |
| Integridad del sello | Plástico completamente fundido sin espacios de aire. | Bordes deshilachados o sellos quemados y quebradizos. | Entrada de humedad y oxidación de metales. |
| Resistencia a la punción | Resiste impactos en las esquinas y apilamiento. | Las esquinas atraviesan la capa de plástico. | Requiere un reenvoltorio manual completo. |
| Acabado estético | Piel suave y ajustada alrededor de la barra. | Bolsas arrugadas y sueltas con exceso de material. | Apariencia poco profesional para el usuario final |
Un mal envoltorio provoca consecuencias operativas y financieras inmediatas en la fábrica. El desperdicio de material aumenta cuando los operadores deben volver a envolver constantemente las unidades rechazadas. Cada vez que falla un sello o se rompe una bolsa, un trabajador debe cortar manualmente el plástico arruinado de la barra colectora, desechar los desechos y volver a pasar el componente pesado por la máquina. Esto consume un exceso de película plástica y agota rápidamente los presupuestos de inventario. Terminas pagando dos veces por los mismos materiales de embalaje.
Los costos laborales aumentan exponencialmente a medida que los trabajadores dedican tiempo a corregir errores automatizados. Paga a operadores cualificados para que supervisen un proceso que debería ejecutarse de forma independiente. Cuando una máquina no logra mantener la tensión de la película estable, requiere intervención humana constante. Los operadores deben detener la línea, ajustar los rodillos mecánicos, quitar el plástico atascado de las mandíbulas de corte y reiniciar la secuencia. Este retrabajo manual destruye los objetivos de rendimiento diario y aumenta las horas de mano de obra requeridas por unidad terminada.
Las fallas en el campo representan la consecuencia más grave de un embalaje inestable. La exposición ambiental durante el tránsito arruina los costosos componentes eléctricos. El almacenamiento en el sitio a menudo implica condiciones climáticas adversas, barro y un manejo brusco por parte de los equipos de construcción. Los sellos comprometidos permiten que el agua destruya el aislamiento interno de Mylar incluso antes de que el contratista instale el sistema. Además, los cuellos de botella en el embalaje alteran la eficiencia de la fabricación. Cuando la estación de embalaje se detiene, toda la línea de producción de Busduct se detiene. Las extrusoras y las estaciones de ensamblaje no pueden impulsar el inventario, lo que crea una enorme acumulación de materias primas.
El proceso de alimentación de la película dicta la calidad de la envoltura final. La película en rollo se desenrolla desde un husillo motorizado central de alta resistencia. Viaja a través de una compleja serie de rodillos de control de tensión, a menudo denominado sistema de brazo bailarín. Estos rodillos actúan como sistema nervioso mecánico de la unidad de embalaje. Mantienen una presión uniforme en toda la red de película. Los brazos oscilantes utilizan resortes sensibles, cilindros neumáticos y sensores de posición para absorber los impactos mecánicos. Esto evita que las sacudidas repentinas de los motores de accionamiento rompan la banda de plástico.
Los rollos de película disminuyen constantemente de diámetro a medida que la máquina consume material. Esta geometría cambiante altera por completo la física desenrollada. Un rollo lleno requiere más torsión para girar que un rollo casi vacío. Los rodillos tensores compensan dinámicamente esta reducción de diámetro. Ajustan su resistencia física basándose en retroalimentación en tiempo real para evitar que la película se afloje. La película floja provoca arrugas, errores de seguimiento y sellos débiles en la cámara de calentamiento.
La secuencia mecánica para una alimentación estable de la película sigue un camino preciso:
El eje motorizado desenrolla el rollo de master basándose en la retroalimentación de velocidad de un variador de frecuencia (VFD).
La película pasa sobre el rodillo bailarín primario, que se mueve verticalmente para absorber sacudidas mecánicas repentinas del transportador.
Los rodillos tensores secundarios alinean la banda de película lateralmente, evitando que el plástico se descentre.
El collarín formador da forma a la película plana en un tubo continuo alrededor de la pesada barra colectora que avanza.
Los rodillos de presión neumáticos agarran los bordes de la película y la empujan hacia adelante a la velocidad exacta del transportador de alimentación.
Mover barras colectoras pesadas a través de una secuencia de envoltura requiere un control mecánico serio. Las barras colectoras soportan un peso inmenso y un impulso hacia adelante. Los sistemas de movimiento continuo manejan perfectamente este problema de física. Mantienen el producto en movimiento a una velocidad constante e ininterrumpida. La máquina forma la bolsa o película alrededor de la barra colectora mientras viaja por la línea. Los servomotores accionan las correas y las mordazas de sellado simultáneamente para garantizar una precisión absoluta.
Este movimiento continuo mantiene el producto nivelado y estable. Garantiza sellos limpios y fuertes porque el producto nunca se desplaza durante la fase de corte. El cabezal sellador se desplaza a lo largo de la barra colectora, se sujeta, corta la película y regresa a su posición inicial sin detener nunca la cinta transportadora. Este enfoque dinámico es obligatorio para los productos industriales pesados que no pueden ponerse en marcha ni detenerse fácilmente.
Compare esto con las máquinas intermitentes. Los sistemas intermitentes inician y detienen el transportador para cada corte y sellado. Detener bruscamente una barra de cobre de 300 kilogramos hace que se deslice sobre la correa debido a la inercia. Este cambio desalinea la película instantáneamente. Crea una tensión desigual, rompe el plástico y desgasta las cintas transportadoras prematuramente. El movimiento continuo elimina estas paradas violentas.
Elimina el patinaje del producto y reduce el desgaste de las cintas transportadoras de poliuretano.
Aumenta el rendimiento general manteniendo una velocidad lineal constante desde la entrada hasta la salida.
Reduce el desgaste mecánico de los motores de accionamiento evitando arranques y paradas de alto par.
Mantiene un registro perfecto de la película, asegurando una tensión constante en toda la longitud de la barra colectora.
La fase de envoltura empuja el producto a través de una película termosellable. La máquina corta esta película de un rollo continuo más grande, mete los bordes alrededor de la barra colectora y aplica calor preciso. El mecanismo de corte exige una precisión absoluta. La mayoría de las máquinas industriales utilizan un cuchillo caliente o una barra selladora especializada recubierta de PTFE. Estas herramientas deben cortar el plástico limpiamente. Los bordes deshilachados provocan fallos en las juntas y fugas de aire. Las mordazas de sellado utilizan controladores de temperatura PID para mantener el calor dentro de un grado Celsius del punto de ajuste objetivo.
Los túneles de retracción finalizan el proceso de envasado. La barra colectora envuelta entra en una cámara calefactada fuertemente aislada. El control de temperatura aquí dicta la integridad estética y estructural final de la envoltura. El túnel debe mantener niveles de calor exactos para el polímero específico utilizado. Un flujo de aire uniforme hace circular este calor alrededor del componente de metal pesado mediante deflectores direccionales. Necesita más calor dirigido a la parte inferior de la barra colectora donde se superpone la película para garantizar una soldadura adecuada.
Un flujo de aire adecuado garantiza que el plástico se contraiga de forma firme y segura, formando una segunda piel alrededor de la barra colectora. Un control deficiente de la temperatura quema la película o deja puntos débiles y sin encoger que se enganchan en las púas del montacargas. Los motores del ventilador deben distribuir el aire caliente uniformemente por la parte superior, inferior y los lados del producto.
| Material de la película | Espesor típico Temperatura | objetivo del túnel | Requisito de flujo de aire |
|---|---|---|---|
| Polietileno (PE) | 80 - 150 micras | 160°C - 180°C | Flujo de alta velocidad y fondo pesado |
| Poliolefina (POF) | 15 - 25 micras | 130°C - 150°C | Velocidad media, distribución uniforme. |
| Cloruro de polivinilo (PVC) | 20 - 30 micras | 110°C - 130°C | Baja velocidad, circulación suave. |
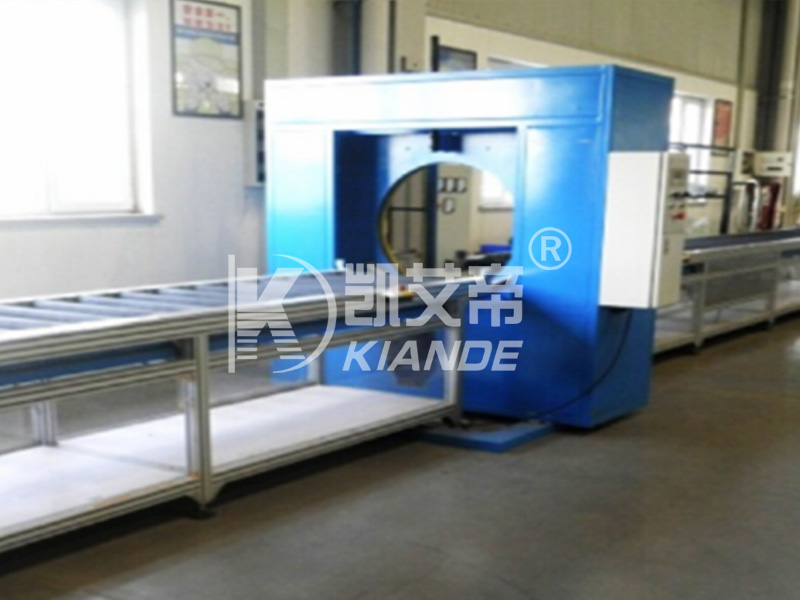
Las instalaciones deben elegir entre estaciones aisladas y sistemas totalmente integrados en función de su volumen de producción. Una independiente plataforma de empaque de barras sirve para casos de uso operativo específicos. Funciona bien para operaciones de menor volumen o talleres personalizados que fabrican piezas únicas. Maneja eficazmente una alta variabilidad en el tamaño del producto. Los operadores cargan y descargan manualmente los componentes pesados utilizando puentes grúa o polipastos de elevación especializados. Esta flexibilidad viene acompañada de una clara compensación operativa. Aumenta drásticamente los tiempos de manipulación manual de materiales y expone a los trabajadores a posibles lesiones por levantamiento.
Los sistemas integrados resuelven por completo este problema de manipulación. Integran la máquina envolvedora directamente en el flujo de trabajo de fabricación principal. Los transportadores automatizados transportan las barras colectoras directamente desde el ensamblaje final o la estación de pruebas de alto impacto directamente a la envolvedora. Esto elimina la elevación manual, el montaje y el tráfico de montacargas en el área de embalaje. Reduce significativamente los requisitos de mano de obra durante todo el turno, lo que le permite reasignar trabajadores a tareas de mayor valor.
Una máquina envolvedora de barras automática integrada sincroniza el rendimiento en toda la planta. La velocidad de embalaje coincide perfectamente con la velocidad de montaje. Los sensores fotoeléctricos se comunican entre la salida de la línea de montaje y la entrada de la envolvedora para controlar el flujo de trabajo. Si la línea de montaje se detiene, la envolvedora se detiene automáticamente. Si se forma un trabajo pendiente, el contenedor se acelera para borrar la cola.
Los diferentes estilos de envoltura satisfacen diferentes necesidades de protección de los componentes eléctricos. La envoltura fluida crea una bolsa suelta alrededor del producto, que funciona para componentes internos livianos pero falla para barras colectoras exteriores pesadas. El envoltorio dobla la película con fuerza como si fuera un regalo, lo que requiere complejos plegados mecánicos. El envoltorio retráctil aplica calor para adaptar el plástico a la forma exacta del metal. Para productos industriales pesados, la envoltura retráctil proporciona la mejor resistencia a las perforaciones. Elimina material suelto que puede engancharse en el equipo de manipulación.
Debe evaluar cómo las diferentes máquinas manejan los distintos tipos de películas. El polietileno (PE) ofrece una excelente durabilidad para artículos pesados. Es duro, grueso y muy resistente al desgarro contra bordes afilados de cobre. La poliolefina (POF) proporciona una contracción más clara y firme, pero se perfora mucho más fácilmente, lo que la hace más adecuada para embalajes minoristas que los materiales de construcción industriales. La máquina debe adaptarse al espesor específico requerido para proteger el metal denso.
La elección de la película afecta directamente los mecanismos de corte y sellado. Las películas de PE más gruesas requieren mayor calor y tiempos de sellado más prolongados para fusionarse correctamente. El equipo debe contar con controles de temperatura PID ajustables para que coincidan con el material elegido. Las mordazas de sellado neumáticas deben aplicar más presión física para soldar plásticos más gruesos sin dejar espacios de aire microscópicos.
Debe calcular con precisión las velocidades de embalaje requeridas antes de la instalación. Base estos cálculos en sus tasas de extrusión o ensamblaje. Cuente el número de barras producidas por hora durante su turno pico absoluto. Mide su longitud y peso promedio. Utilice estos datos para determinar los metros lineales de película necesarios por minuto. Tenga en cuenta el tiempo necesario para los cambios de rollo de película, que normalmente le lleva al operador entre cinco y diez minutos.
La selección del equipo de embalaje de conductos de bus implica equilibrar los riesgos operativos. Especificar demasiado una máquina desperdicia presupuesto de capital. Paga por la velocidad mecánica y los servoaccionamientos que nunca utilizará. Las especificaciones insuficientes crean un cuello de botella permanente en las instalaciones. La envolvedora ahogará la producción de toda su planta, lo que obligará a cerrar la línea de montaje mientras la estación de envasado se pone al día.
Apunte siempre a una capacidad de embalaje veinte por ciento superior a su producción máxima aguas arriba. Este colchón absorbe los aumentos repentinos de producción y paradas menores de mantenimiento. Por ejemplo, si su línea produce 30 barras colectoras de cuatro metros por hora, necesitará procesar 120 metros de material por hora. La máquina debe funcionar al menos a 2,5 metros por minuto para mantener el ritmo, pero debe especificar una máquina capaz de funcionar a 4 metros por minuto para eliminar los atrasos de manera eficiente.
La integración de estas máquinas requiere una cuidadosa planificación espacial en la fábrica. Las barras colectoras son productos excepcionalmente largos. La manipulación de barras colectoras de tres a seis metros exige un espacio enorme. Debe tener en cuenta la longitud de los transportadores de entrada y salida. Un producto de seis metros requiere un transportador de entrada de seis metros, una estación de embalaje de dos metros, un túnel de retractilado de tres metros y un transportador de salida de seis metros. Esto suma un total de 17 metros de superficie recta e ininterrumpida. No se puede doblar el producto para ahorrar espacio.
Los requisitos de servicios públicos dictan la ubicación en el piso de la fábrica. Los selladores térmicos de alta resistencia y los sopladores de túnel retráctil consumen una cantidad significativa de energía eléctrica. Necesita circuitos industriales dedicados de alto amperaje, normalmente de alimentación trifásica de 480 V. Los enchufes de pared estándar no funcionarán.
Las cuchillas de corte y los accionamientos de movimiento continuo a menudo dependen del aire comprimido para accionar los cilindros neumáticos. Sus instalaciones deben suministrar líneas neumáticas limpias y secas que funcionen a un mínimo de 90 PSI. Las caídas en la presión del aire hacen que las mordazas de corte no cierren completamente, arruinando el sello. La humedad en las líneas de aire destruye los sellos internos de los cilindros neumáticos. Planifique las caídas de servicios públicos y los secadores de aire antes de finalizar el diseño del equipo para evitar costosos cambios de cableado y tuberías.
El funcionamiento de películas termosellables crea desordenes inevitables durante la producción. Cuando la película de PE se funde sobre una mandíbula de acero caliente, se carboniza. Se convierte en una costra dura y negra. Esta costra actúa como aislante térmico, impidiendo que el calor llegue a la siguiente bolsa. El sello falla inmediatamente. El polvo industrial del piso de la fábrica se deposita en cada pieza móvil y se mezcla con el polímero derretido para crear una pasta abrasiva y pegajosa.
Esta combinación afecta gravemente el rendimiento de la máquina. Degrada la calidad del sello final y provoca que las cuchillas de corte se atasquen. Debe hacer cumplir protocolos de mantenimiento estrictos y obligatorios para mantener el equipo en funcionamiento. Los operadores deben limpiar las superficies de trabajo diariamente. La limpieza preventiva lleva unos minutos pero ahorra horas de tiempo de inactividad no programado.
Ejecute este procedimiento de parada de mantenimiento diario:
Apague los motores de accionamiento principal mientras deja activas las mandíbulas térmicas a una temperatura reducida (alrededor de 60 °C) para ablandar los residuos.
Frote las superficies de sellado con un cepillo de alambre de latón suave para eliminar el polímero derretido sin rayar el acero.
Limpie todas las lentes del sensor óptico con alcohol isopropílico y un paño de microfibra limpio para eliminar el polvo.
Inspeccione la cinta de PTFE (Teflón) en las barras de sellado y reemplace cualquier sección que muestre desgaste, desgarros o marcas de quemaduras.
Purgue los filtros de aire neumáticos para eliminar la humedad y el aceite acumulados en las líneas del compresor.
Aspire el interior del túnel de retracción para eliminar los restos de plástico sueltos que podrían incendiarse.
Las envolvedoras automatizadas dependen en gran medida de sensores ópticos para funcionar. Estos sensores fotoeléctricos hacen rebotar la luz en un reflector para detectar la longitud del producto y leer las marcas de registro de la película. La deriva del sensor presenta un riesgo operativo importante. Las vibraciones de la maquinaria pesada desalinean físicamente los sensores. El polvo cubre los reflectores, lo que hace que la máquina piense que siempre hay una barra colectora presente. Debe calibrar estos ojos ópticos de forma rutinaria y limpiarlos.
Un sensor desalineado activa la cuchilla de corte en el momento equivocado. Esto estrella la hoja de acero directamente contra la barra colectora de cobre sólido, destruyendo la cuchilla y potencialmente doblando el eje de transmisión. Los técnicos deben verificar la alineación del sensor semanalmente utilizando un nivel láser.
La sincronización de la correa es igualmente crítica para un envoltorio estable. Las cintas de entrada, los mecanismos de envoltura y las cintas de salida deben moverse exactamente a la misma velocidad. El PLC lee la velocidad de las correas mediante bucles de retroalimentación del codificador. Si la cinta de salida tira incluso un dos por ciento más rápido que la envoltura, estira y rompe la película. Si se mueve más lento, la barra colectora arrastra, arruga el plástico y se atasca dentro del túnel de retracción. Los técnicos deben verificar mensualmente la sincronización del motor de accionamiento para garantizar una sincronización perfecta durante las fases de transición.
Realice un estudio de tiempo de sus operaciones de embalaje manuales o semiautomáticas actuales para identificar las ubicaciones exactas de los cuellos de botella en el piso.
Calcule el rendimiento lineal requerido midiendo la producción máxima de sus estaciones de ensamblaje aguas arriba durante los turnos pico.
Solicite pruebas físicas de materiales a posibles proveedores de equipos utilizando sus muestras reales de cobre o aluminio pesado para verificar la resistencia del sello.
Audite el espacio de su instalación para garantizar un espacio libre adecuado para los sistemas transportadores de entrada y salida extendidos.
R: Las barras colectoras pesadas normalmente requieren una película de polietileno (PE) con un espesor de entre 80 y 150 micrones. Este espesor proporciona la resistencia necesaria a la perforación contra esquinas metálicas afiladas, al tiempo que mantiene suficiente flexibilidad para encogerse firmemente alrededor del producto durante la fase de calentamiento.
R: La máquina utiliza sensores fotoeléctricos montados a lo largo del transportador. Estos sensores detectan los bordes anterior y posterior de la barra colectora a medida que se mueve. A continuación, el software calcula dinámicamente la longitud exacta y activa las mordazas de corte y sellado en el momento preciso.
R: El desgarro de la película generalmente se debe a un control inadecuado de la tensión, rodillos de alimentación desalineados o cintas transportadoras no sincronizadas. Si la cinta de salida tira del producto más rápido de lo que se desenrolla la película, el plástico se estira más allá de su límite elástico y se rompe antes de sellar.
R: Los rodillos de control de tensión deben someterse a una inspección visual diaria y a una calibración mecánica completa mensual. Los operadores deben verificar que la rotación sea suave y verificar que los cilindros neumáticos o los resortes estén aplicando una presión uniforme en todo el ancho de la película.
R: Sí, los envoltorios de movimiento continuo están diseñados para la integración. Se pueden actualizar alineando el transportador de entrada de la envolvedora con la salida de la línea de montaje existente. Debe asegurarse de que los controladores lógicos programables (PLC) puedan comunicarse para sincronizar las velocidades de producción.
R: El mantenimiento diario requiere limpiar las mordazas térmicas recubiertas de PTFE con un cepillo de latón para eliminar los residuos de polímero derretido. Los operadores también deben limpiar los sensores ópticos para eliminar el polvo, inspeccionar las cuchillas de corte para ver si están desafiladas y asegurarse de que los sopladores del túnel de contracción estén libres de residuos.

