
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-10 Origen:Sitio


La fabricación de infraestructura eléctrica de gran volumen se enfrenta hoy en día a un estricto desafío operativo. Debe alinear perfectamente su ritmo de producción real con las tasas fluctuantes de demanda de los clientes. La sobreproducción desperdicia valioso espacio y inmoviliza capital en inventarios innecesarios. El incumplimiento de los plazos de entrega daña la confianza del cliente e incurre en graves sanciones financieras. Los procesos de ensamblaje de barras colectoras manuales y fragmentados introducen severas variaciones en el tiempo de ciclo en toda la planta. Estas variaciones provocan cuellos de botella en las estaciones de trabajo casi de inmediato. Crean un rendimiento impredecible y comprometen estrictos estándares de control de calidad. Para resolver esto, los ingenieros de fabricación están ejecutando un cambio estratégico. Están implementando sistemas automatizados o semiautomáticos para reemplazar los bancos manuales obsoletos. Una sólida línea de producción de conductos de bus sirve como mecanismo principal para imponer un tiempo de respuesta estable. Este enfoque equilibra las cargas de ensamblaje de manera efectiva. Garantiza la previsibilidad operativa en todos los turnos y familias de productos.
Aplicación del tiempo takt: lograr la excelencia en la producción requiere la transición de tiempos de ciclo dependientes del operador a una previsibilidad controlada por la máquina dentro del proceso de ensamblaje.
Selección de arquitectura: La elección entre una línea de ensamblaje de barras colectoras completamente automática y una configuración semiautomática depende de la combinación de productos específica de la instalación, los requisitos de volumen y los umbrales de gasto de capital.
Integración de calidad: incorporar la inspección automática de barras colectoras directamente en el flujo de trabajo evita cuellos de botella posteriores y retrabajos, protegiendo activamente el tiempo de takt general de la línea.
Apalancamiento estratégico: Dominar el takt time optimiza directamente cuatro pilares críticos de fabricación: planificación de capacidad, diseño de procesos, programación de producción y operaciones de planta.
Mitigación de riesgos: una implementación exitosa exige un equilibrio de líneas riguroso, una planificación de capacidad precisa y una gestión proactiva de los riesgos de integración con las operaciones de planta existentes.
Debe definir estrictamente el tiempo takt para lograr la excelencia en la fabricación. Representa el tiempo de producción disponible dividido por la demanda del cliente. Este cálculo establece el tiempo máximo absoluto permitido por unidad. El cálculo estándar del rendimiento sigue siendo sencillo y no negociable. Los trabajos objetivo por hora equivalen a 3600 divididos por el tiempo takt en segundos. Las métricas de éxito de referencia requieren una desviación mínima del tiempo de ciclo en todas las estaciones de trabajo activas. Necesita una alta eficacia general del equipo (OEE) para mantener la rentabilidad. Las operaciones deben alinearse perfectamente con la planificación de capacidad, el diseño de procesos, la programación de producción y las operaciones de la planta. La desalineación del tiempo takt conlleva un costo operativo elevado e inmediato. Verá una rápida acumulación de inventario entre estaciones desconectadas. Los costos de horas extras aumentarán a medida que los supervisores intenten ponerse al día con los objetivos no alcanzados. Las sanciones por envío acelerado erosionarán rápidamente sus márgenes de beneficio.
Considere una instalación que produce conductos colectores de cobre de 4000 A. Estas secciones requieren múltiples barras de cobre pesadas por fase. Si la demanda del cliente exige que se complete una sección cada 12 minutos, su tiempo takt es exactamente 720 segundos. Cada estación de trabajo en el piso debe completar las tareas asignadas dentro de esta ventana de 720 segundos. Si la estación de envoltura de mylar tarda 800 segundos, toda la línea muere de hambre. Las estaciones de prueba posteriores permanecen inactivas. Las estaciones de punzonado aguas arriba producen en exceso, lo que crea una enorme acumulación de cobre en bruto. Hacer cumplir este límite de 720 segundos requiere estimulación mecánica. Depender de operadores humanos para mantener este ritmo exacto durante un turno de ocho horas siempre falla.
El montaje manual introduce graves puntos de fallo en el entorno de producción. La velocidad del operador sigue siendo muy inconsistente durante un turno estándar. Los errores inducidos por la fatiga comprometen la integridad estructural de los componentes pesados de cobre y aluminio. Los retrasos en el manejo de materiales paralizan constantemente las estaciones aguas abajo. Una única estación de trabajo desequilibrada interrumpe instantáneamente todo el programa de producción. Esto distorsiona enormemente la planificación de la capacidad y hace que las previsiones sean inútiles. Reconocer problemas de equilibrio ocultos resulta increíblemente difícil sin un ritmo estandarizado. La automatización proporciona este estricto mecanismo de ritmo. Sin él, los gerentes de planta persiguen constantemente objetivos en movimiento.
Los trabajadores luchan por maniobrar manualmente secciones voluminosas de conductos de autobuses. Una sección estándar de 10 pies de electroducto de cobre de alto amperaje puede pesar varios cientos de libras. La elevación manual requiere puentes grúa, aparejos y múltiples operadores. Esta manipulación de materiales sin valor añadido consume enormes cantidades de tiempo. Además, la aplicación de torque inconsistente en los pernos de las juntas genera puntos calientes eléctricos en el campo. Los operadores que utilizan llaves dinamométricas manuales suelen sufrir lesiones por esfuerzos repetitivos. A medida que aumenta la fatiga durante la tarde, la precisión del par disminuye. Estas variables manuales destruyen cualquier intento de mantener una cadencia estable.
Retrasos en el manejo de materiales: Esperando a que puentes grúa o montacargas muevan pesadas barras de cobre entre estaciones manuales desconectadas.
Fatiga del operador: agotamiento físico por levantar, posicionar y apretar manualmente grandes conjuntos de conductos de barras.
Fijación inconsistente: variaciones en el torque aplicado que provocan inspecciones de calidad fallidas y retrabajos obligatorios.
Errores en la aplicación del aislamiento: el envoltorio manual de mylar a menudo produce superposiciones desiguales, lo que requiere correcciones que requieren mucho tiempo.
Cuellos de botella en las pruebas: conectar y desconectar manualmente los cables de prueba de hipot agrega minutos a cada ciclo.
Un sistema totalmente automatizado se basa en estrictos parámetros técnicos para funcionar correctamente. Utiliza sistemas de pórtico robóticos de manipulación de materiales para mover barras pesadas de cobre o aluminio. Los módulos de fijación automatizados garantizan una aplicación de par constante en cada perno. Los mecanismos de flujo continuo eliminan los tiempos muertos entre estaciones operativas. Esta arquitectura se adapta perfectamente a entornos de producción de alto volumen y baja mezcla. La demanda en estos entornos específicos se mantiene muy estable durante largos períodos. La implementación de una línea automática de montaje de barras colectoras obliga a un cambio necesario en la reasignación de mano de obra. Alejar a los trabajadores cualificados de las peligrosas tareas de montaje manual. Hacen la transición a roles de monitoreo del sistema y mejora continua de procesos.
La maquinaria maneja la carga física de la envoltura de mylar y el remachado hidráulico. Los cabezales de envoltura automatizados aplican cinta aislante con parámetros exactos de tensión y superposición. Las estaciones de remachado hidráulico comprimen los perfiles de la carcasa con miles de libras de fuerza simultáneamente. Esto garantiza una previsibilidad absoluta en su volumen de producción diario. Usted programa el PLC para una secuencia de tiempo específica y la línea entrega exactamente esa salida. El sistema rastrea cada componente mediante código de barras o RFID. Esto proporciona una trazabilidad completa desde la materia prima hasta el producto terminado. Elimina por completo la variable humana de la ecuación del ritmo.
Una configuración semiautomática integra estaciones asistidas por un operador junto con módulos mecanizados. Los trabajadores guían el complejo proceso de montaje mientras las máquinas se encargan del levantamiento automatizado de objetos pesados. Los módulos de fijación de precisión aseguran las juntas con precisión después del posicionamiento manual. Este enfoque híbrido proporciona una enorme ventaja estratégica para los fabricantes de bajo volumen y gran variedad de productos. Estas instalaciones requieren cambios de producto frecuentes y complejos diariamente. Un sistema de montaje de barras semiautomático requiere una inversión inicial menor en comparación con alternativas totalmente automatizadas. Los plazos de implementación son significativamente más cortos y menos perjudiciales para las operaciones en curso.
Obtendrá una flexibilidad esencial sin sacrificar las limitaciones de ritmo centrales. Los operadores pueden adaptarse rápidamente a perfiles de conductos de barras personalizados. El elevador automatizado ayuda a prevenir lesiones ergonómicas mientras mantiene un ritmo de producción constante. Por ejemplo, un operador podría deslizar manualmente las barras de cobre dentro de la carcasa de aluminio. Una vez posicionados, presionan un botón. Luego, la máquina sujeta automáticamente la carcasa y clava los remaches según las especificaciones exactas. Esto mantiene al operador en control de las complejas tareas de alineación mientras descarga los requisitos de fuerza bruta a la máquina. Logra un equilibrio práctico entre la adaptabilidad humana y la consistencia mecánica.
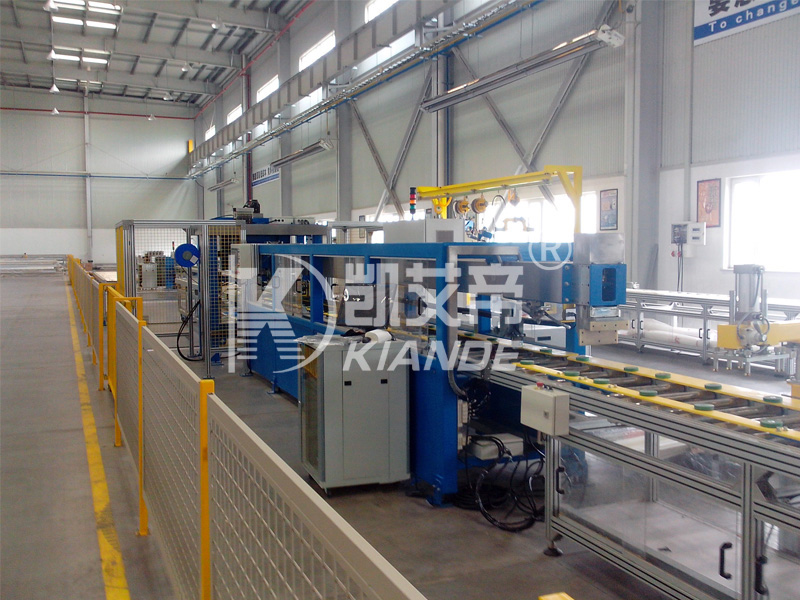
El balanceo de líneas divide el trabajo total de ensamblaje en porciones iguales y manejables. Estas porciones deben coincidir exactamente con el takt time objetivo para evitar cuellos de botella. Las líneas automatizadas utilizan controladores lógicos programables (PLC) para gestionar este flujo. El ritmo del transportador impone automáticamente límites estrictos de tiempo en las estaciones de trabajo. Las calculadoras interactivas de takt time y el software de simulación desempeñan un papel fundamental en el diseño de procesos. Determinan el tiempo máximo permitido por unidad antes de implementar cambios físicos. Resolver problemas de equilibrio requiere estrategias de ingeniería específicas. Puede reasignar tareas entre estaciones utilizando gráficos Yamazumi. Podría implementar un procesamiento paralelo para pasos complejos que requieren mucho tiempo.
La introducción de una automatización específica en estaciones de cuello de botella específicas también restablece el flujo continuo. La distribución adecuada de la carga garantiza que ninguna estación se quede sin materiales o se ahogue en un exceso de inventario. Si la estación de remachado tarda 40 segundos y la estación de prueba tarda 60 segundos, tiene un desequilibrio grave. Debe acelerar el proceso de prueba o agregar una segunda estación de prueba en paralelo. Las líneas automatizadas manejan este enrutamiento sin problemas. Las compuertas desviadoras pueden enviar secciones alternas de conductos colectores a bahías de pruebas paralelas. Esto mantiene el transportador primario moviéndose al ritmo requerido de 40 segundos.
Realice estudios de tiempos: mida el tiempo de ciclo exacto de cada tarea discreta en el proceso de ensamblaje.
Identifique el cuello de botella: ubique la estación única con el tiempo de ciclo más largo. Esta estación dicta la velocidad máxima de su línea.
Aplique gráficos Yamazumi: apile visualmente los tiempos de las tareas para ver qué estaciones exceden el tiempo de secuencia objetivo.
Reasignar trabajo: traslade tareas específicas de estaciones sobrecargadas a estaciones infrautilizadas.
Automatice la restricción: implemente maquinaria específica para acelerar la estación de cuello de botella si falla la reasignación manual.
Las pruebas automatizadas en línea son una necesidad absoluta para la fabricación eléctrica moderna. Debe realizar pruebas de resistencia dieléctrica de forma segura y precisa. Las mediciones de resistencia de las juntas requieren microohmímetros de precisión. Las comprobaciones visuales de las dimensiones confirman la precisión estructural mediante sistemas de perfilado láser. La integración de la inspección automática de barras aísla los defectos inmediatamente. Esto evita que las unidades defectuosas consuman un valioso tiempo de producción posterior. Evita que los defectos ocultos destruyan por completo la alineación del ritmo.
Los sistemas de inspección modernos incluyen amplias capacidades de registro de datos. Estos datos garantizan el cumplimiento y proporcionan una trazabilidad completa para cada número de serie. Impulsa iniciativas de mejora continua de procesos en toda la planta. Detectar temprano un corte entre fases ahorra horas de retrabajo y posibles fallas en el campo. Los probadores de hipot automatizados aplican alto voltaje a las barras colectoras y miden la corriente de fuga al instante. Si una unidad falla, el transportador la desvía automáticamente a un ramal de retrabajo. La línea principal continúa avanzando sin interrupción. Esta clasificación automatizada protege el rendimiento de toda la instalación.
Las líneas de producción deben adaptarse fácilmente para adaptarse a perfiles de conductos de barras nuevos y complejos. Las mayores demandas de capacidad requieren una reconfiguración rápida y fluida. El diseño de equipos modulares garantiza el futuro de su importante inversión en la línea de montaje. Le permite intercambiar estaciones funcionales específicas sin reconstruir toda la línea. Esta adaptabilidad garantiza que el diseño de su proceso pueda satisfacer las demandas cambiantes del mercado de manera eficiente. Puede agregar estaciones de remachado automatizadas a medida que aumenta el volumen. Puede integrar módulos avanzados de envoltura de mylar cuando cambian las especificaciones de aislamiento.
La escalabilidad evita que su línea de producción quede obsoleta en unos pocos años. Permite que sus capacidades de fabricación crezcan junto con su base de clientes en expansión. Cuando usted gana un contrato para un perfil de conducto de bus nuevo y más grande, su línea debe manejar las dimensiones aumentadas. Esto es posible gracias a los anchos ajustables del transportador y los límites programables del pórtico. Simplemente carga una nueva receta en la HMI. Los servomotores ajustan automáticamente las guías físicas para acomodar la carcasa más amplia. Esto elimina días de ajustes mecánicos manuales.
Evaluar una nueva línea requiere analizar el desembolso financiero inicial frente al ahorro a largo plazo. La automatización total exige un alto gasto de capital inicial para adquirir e instalar. Sin embargo, ofrece importantes ahorros en gastos operativos a largo plazo año tras año. Se logra una reducción drástica de los índices de desechos gracias al manejo preciso de la máquina. El cobre es una materia prima increíblemente cara. Desguazar una sección de 10 pies debido a un error de montaje manual representa una pérdida financiera enorme. La automatización evita por completo estos costosos errores. Los costos de mano de obra directa caen significativamente a medida que disminuyen los requisitos de personal. El rendimiento alcanza su máximo potencial, maximizando la generación de ingresos.
Las expectativas del cronograma de retorno de la inversión dependen en gran medida de los cambios de producción estándar de la industria. Trabajar dos o tres turnos acelera drásticamente el período de recuperación de la inversión. Las diferencias en el consumo de energía entre los sistemas neumáticos y servoeléctricos también afectan sus gastos operativos diarios. Los sistemas servoeléctricos cuestan más por adelantado pero consumen mucha menos electricidad que las enormes redes de aire comprimido. Debes sopesar estos factores cuidadosamente antes de comprometerte con una arquitectura. Un modelo financiero detallado debe tener en cuenta la reducción del retrabajo, la reducción de los desechos y el aumento de la capacidad de producción.
Métrica operativa | Montaje Manual | Línea Semiautomática | Línea completamente automática |
|---|---|---|---|
CapEx inicial | Muy bajo | Moderado | Alto |
Previsibilidad del rendimiento | Pobre | Bien | Excelente |
Agilidad de cambio | Alto (Configuración manual) | Alto (Configuración asistida) | Bajo (Configuración programada) |
Requisito de mano de obra directa | Alto (trabajo físico) | Moderado (Asistido) | Mínimo (Monitoreo) |
Tasa de desperdicio y retrabajo | Alto | Bajo | Cerca de cero |
Entorno de producción ideal | Prototipos / Personalizados | Alta mezcla, bajo volumen | Alto volumen, baja mezcla |
Los fabricantes se enfrentan a un equilibrio conceptual entre la velocidad máxima de rendimiento y la agilidad de cambio. Los principios de intercambio de matrices en un solo minuto (SMED) se aplican directamente a los ajustes automatizados de herramientas de barras colectoras. Los cambios rápidos mantienen la línea en movimiento y mantienen los objetivos de OEE. La programación rígida de la producción afecta negativamente a las instalaciones que atienden pedidos de clientes altamente personalizados. Debe volver a calcular el takt time para diferentes familias de productos con frecuencia. La flexibilidad le permite manejar estas variaciones sin detener la producción durante períodos prolongados.
La externalización de las tareas de configuración reduce significativamente el tiempo de inactividad interno. Los accesorios de liberación rápida y los ajustes de servo programables aceleran la transición entre diferentes amperajes de conductos de barras. Equilibrar la velocidad con la flexibilidad sigue siendo el objetivo final de los planificadores de producción. Si se pasa de producir conductos de barras de aluminio de 800 A a conductos de barras de cobre de 4000 A, las dimensiones físicas cambian drásticamente. Las líneas automatizadas utilizan cambios basados en recetas. El operador selecciona el nuevo código de producto en la pantalla. La máquina ajusta automáticamente los cabezales de remachado, el ancho del transportador y los parámetros de prueba en segundos. Las líneas manuales requieren operadores con llaves para mover físicamente los rieles guía, lo que lleva horas.
Las nuevas líneas de montaje requieren una huella física específica y, a menudo, de gran tamaño. Exigen requisitos de servicios públicos sólidos, incluida la energía de alto voltaje, la neumática y la infraestructura de datos. La instalación por fases minimiza el tiempo de inactividad durante la transición desde sistemas heredados. Debe alinear la tasa de producción de la nueva línea con los procesos de fabricación anteriores. Las punzonadoras de cobre y aluminio deben alimentar la línea al ritmo correcto. El embalaje posterior debe absorber el producto terminado sin problemas para evitar la congestión en los muelles. Esto garantiza una sincronización integral de la planta.
La integración de los sistemas de ejecución de fabricación (MES) con los nuevos PLC proporciona visibilidad en tiempo real. Un análisis adecuado de la carga del piso evita problemas estructurales al instalar sistemas de pórtico pesados. Una línea totalmente automatizada con estaciones de remachado pesadas requiere una losa de hormigón armado gruesa. No se pueden simplemente atornillar estas máquinas al piso de un almacén estándar. Las vibraciones y el peso agrietarán el hormigón. También debes verificar tu capacidad de aire comprimido. Los cilindros neumáticos en una gran línea de montaje consumen enormes cantidades de CFM. Los compresores de tamaño insuficiente harán que la línea se detenga a mitad del ciclo.
La transición de una fuerza laboral crea inmediatamente un riesgo significativo de brecha de habilidades. Los operadores pasan del montaje manual a la resolución de problemas de maquinaria automatizada compleja. Debe implementar un programa de mantenimiento preventivo sólido desde el primer día. Esto evita paradas de línea catastróficas que destruyen por completo los objetivos de takt time. Recomendamos encarecidamente negociar estrictos acuerdos de nivel de servicio (SLA) con proveedores. Mantenga un inventario estratégico de repuestos para minimizar el tiempo de recuperación durante averías inesperadas.
Capacite a su personal de mantenimiento en diagnóstico de PLC y calibración de servomotores. La capacitación cruzada de los operadores garantiza que usted mantenga el flujo de producción incluso durante la escasez de personal. Una formación adecuada transforma a los operadores en propietarios de procesos. Dejan de actuar como trabajadores manuales y empiezan a actuar como técnicos de sistemas. Aprenden a leer códigos de error de HMI y a eliminar atascos menores de forma segura. Esta capacidad de respuesta inmediata mantiene la línea en funcionamiento. Depender únicamente de un único ingeniero de mantenimiento para cada falla menor del sensor destruirá su OEE.
Lograr un tiempo de respuesta estable en la fabricación de conductos para autobuses requiere un cambio estratégico. Debe alejarse de la variabilidad manual y adoptar un ensamblaje diseñado a ritmo de máquina. Los tomadores de decisiones deben seleccionar su nivel de automatización basándose en una auditoría operativa rigurosa. Evalúe cuidadosamente el volumen de demanda específico, la volatilidad de la combinación de productos y las limitaciones de las instalaciones. La automatización elimina las conjeturas en la planificación de la capacidad y garantiza cronogramas de entrega consistentes.
Iniciar una auditoría formal de planificación de capacidad para establecer métricas de tiempo de ciclo de referencia en todas las estaciones manuales actuales.
Utilice simulaciones interactivas de equilibrio de líneas para identificar cuellos de botella ocultos en las estaciones de trabajo antes de comprar equipos.
Solicite demostraciones de prueba de concepto a integradores de equipos utilizando sus perfiles de conductos específicos y más pesados.
Planifique los requisitos de servicios públicos, las capacidades de carga del piso y el espacio físico para posibles actualizaciones de estaciones automatizadas.
Desarrollar una matriz integral de capacitación cruzada para la transición de operadores manuales a técnicos de sistemas automatizados.
R: El tiempo takt no es un estándar industrial fijo. Es una métrica calculada en función de la demanda específica del cliente y las horas de trabajo disponibles. Las instalaciones a menudo apuntan a tiempos de ciclo de pocos minutos por sección. Este cálculo dicta estrictamente sus trabajos objetivo por hora.
R: La automatización estandariza el tiempo exacto requerido para cada tarea, como apretar pernos o aplicar aislamiento. Elimina por completo las variaciones de velocidad humana. Esto permite a los ingenieros de fabricación distribuir perfectamente las cargas de trabajo en todas las estaciones de trabajo, garantizando un flujo equilibrado y predecible.
R: Los sistemas semiautomáticos son preferibles cuando la instalación maneja una gran variedad de configuraciones de busduct personalizadas. Estos entornos requieren cambios frecuentes y complejos. Automatizar completamente estos cambios rápidos suele tener un costo prohibitivo y ser técnicamente rígido.
R: La inspección en línea automatizada evita que las unidades defectuosas avancen en el proceso. Elimina las pérdidas de tiempo impredecibles asociadas con el retrabajo posterior y la resolución manual de problemas. La detección de errores protege instantáneamente el ritmo de toda la línea de montaje.
R: Se comparan los costos iniciales de equipo e instalación con los ahorros operativos a largo plazo. Las variables principales incluyen ahorro de mano de obra, reducción de desechos y reelaboraciones, y mayor capacidad de producción. También tiene en cuenta el beneficio financiero de cumplir constantemente los cronogramas de entrega mediante el estricto cumplimiento del takt time.
R: Las líneas automatizadas generalmente requieren tomas de corriente trifásicas de 480 V de alta capacidad, líneas de aire comprimido limpias y secas con altos índices de CFM y pisos de concreto reforzado para soportar sistemas de pórtico pesados y estaciones de remachado hidráulico.

