
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-08 Origen:Sitio


Pasar de la fabricación manual al procesamiento automatizado de barras colectoras es un requisito básico para los fabricantes de aparamenta y transformadores. Debe mantener márgenes competitivos y satisfacer las crecientes demandas eléctricas. Los crecientes costos del cobre y el aluminio, la reducción de los márgenes de tolerancia y la persistente escasez de mano de obra calificada hacen que el punzonado, doblado y corte manual tradicional sea financieramente insostenible. Las instalaciones que subcontratan este trabajo dejan ganancias significativas sobre la mesa. Para escalar con éxito la producción es necesario implementar el equipo de procesamiento automatizado adecuado. Esto se aplica en gran medida a los talleres que ya están familiarizados con los flujos de trabajo CNC y que buscan subcontratar la fabricación. Analizamos cómo evaluar las capacidades de las máquinas, la integración del software y las realidades de implementación. Aprenderá cómo garantizar una inversión en equipos de alto rendimiento sin interrumpir sus líneas de montaje actuales.
La transición a una máquina punzonadora de barras colectora digital y un sistema de doblado automatizado reduce drásticamente el costoso desperdicio de material y elimina el error humano en ensamblajes complejos.
Una máquina de procesamiento de barras colectoras multifunción consolida el espacio y el flujo de trabajo, pero requiere una evaluación cuidadosa de los tiempos de ciclo, los cambios de herramientas y la compatibilidad del software CAD/CAM.
El verdadero retorno de la inversión depende no sólo de la velocidad bruta de la máquina, sino también de la integración de software patentado, la reducción del tiempo de configuración, las capacidades de producción continua y la confiabilidad del mantenimiento a largo plazo.
Seleccionar el equipo adecuado requiere equilibrar los volúmenes de producción actuales con la escalabilidad futura, los requisitos de tolerancia específicos de los tableros y las limitaciones de las instalaciones.
La medición manual garantiza errores. Un operador que marca una barra de cobre con una cinta métrica y un escriba eventualmente interpretará mal una dimensión. Un margen de curvatura mal calculado o un agujero perforado de una fracción de milímetro resulta en un desperdicio inmediato de material. El cobre y el aluminio son materias primas caras. Las altas tasas de desperdicio erosionan directamente la rentabilidad del trabajo e inflan los presupuestos generales de producción.
Los cuellos de botella laborales presentan otra sangría financiera masiva. Los electricistas y técnicos de montaje cualificados suelen dedicar horas a tareas repetitivas de corte y punzonado. Deben centrarse en montajes eléctricos complejos, cableado y control de calidad. Depender de procesos manuales limita su capacidad de producción y extiende los plazos de entrega. No se puede competir por contratos de infraestructura energética a gran escala si su departamento de fabricación no puede mantenerse al día con el piso de ensamblaje.
Los costos posteriores de una fabricación inconsistente dañan su reputación. Los ángulos de curvatura imprecisos y los orificios perforados desalineados provocan ajustes forzados durante el montaje final. Forzar la colocación de un conductor de cobre rígido en su lugar genera tensión mecánica en los aisladores y disyuntores. Esto compromete los espacios libres eléctricos y aumenta el riesgo de arco eléctrico. Los paneles terminados frecuentemente no pasan las rigurosas pruebas dieléctricas debido a estos ajustes forzados. Terminará con costosos retrabajos, paneles derribados y entregas retrasadas al lugar de trabajo.
Muchos talleres de fabricación eléctrica operan equipos CNC estándar para la fabricación de chapa metálica o gabinetes, pero continúan subcontratando el procesamiento de componentes conductores. La subcontratación deja importantes márgenes de beneficio en manos de terceros proveedores. Introduce graves vulnerabilidades en la cadena de suministro. Un envío retrasado de cobre fabricado detiene toda su línea de ensamblaje, dejando a los trabajadores inactivos.
Los sistemas automatizados modernos han evolucionado para hacer que la contratación interna sea muy accesible. La integración de una dedicada máquina de barras colectoras permite a los fabricantes capturar márgenes previamente perdidos. Llevar la producción internamente le brinda control absoluto sobre los programas de producción y el control de calidad. Puede ejecutar prototipos rápidos para diseños de tableros de distribución personalizados sin esperar semanas hasta que un proveedor entregue una pieza de prueba.
La evaluación de la automatización requiere establecer métricas de referencia estrictas. Debe definir tiempos de ciclo objetivo por pieza en función de sus demandas de ensamblaje actuales. Deben cuantificarse las desviaciones de tolerancia aceptables. Los paneles eléctricos modernos de alta densidad generalmente requieren una precisión de +/- 0,1 mm para garantizar una integración perfecta.
La utilización del espacio es otra métrica obligatoria. Debe evaluar la reducción requerida en los tiempos de preparación y la intervención del operador para justificar el gasto de capital. El éxito significa pasar de un flujo de trabajo manual de múltiples estaciones que requiere mucha mano de obra a un proceso optimizado. Un solo operador debe gestionar la producción continua con cambios mínimos de herramientas.
Los fabricantes deben elegir entre estaciones dedicadas de un solo proceso y sistemas integrados. Las máquinas independientes separan las operaciones de punzonado, doblado y corte en distintas unidades físicas. Esta configuración permite el procesamiento simultáneo de múltiples operadores. Los entornos de gran volumen se benefician de esto cuando diferentes componentes requieren diferentes tratamientos simultáneos.
Una máquina de barras colectoras integrada 3 en 1 consolida las tres funciones principales en un solo espacio. Este enfoque reduce drásticamente la manipulación de materiales y minimiza el inventario de trabajo en curso (WIP). Los operadores no necesitan transportar pesadas barras de cobre de 20 pies por el piso del taller entre distintas estaciones de corte y doblado. Mover material pesado es peligroso y desperdicia un valioso tiempo de producción.
Criterios de evaluación | Máquinas independientes (estaciones separadas) | Máquinas integradas 3 en 1 |
|---|---|---|
Espacio de piso | Requiere una gran superficie para varias máquinas y espacio libre de seguridad. | Muy compacto; Maximiza la utilización del piso de las instalaciones. |
Rendimiento | Alto rendimiento paralelo (múltiples operadores trabajando a la vez). | Tratamiento secuencial; Excelente para el acabado completo de piezas. |
Manejo de materiales | Alto; requiere mover barras pesadas entre distintas estaciones. | Bajo; La materia prima entra y el componente terminado sale. |
Inventario en proceso de trabajo | Alto; Las piezas se acumulan entre el corte, el punzonado y el doblado. | Bajo; El flujo de una sola pieza elimina los cuellos de botella intermedios. |
Requisitos de energía | Se requieren múltiples caídas eléctricas fuertes en toda la instalación. | Una sola caída de alto voltaje simplifica la instalación. |
La evaluación de las compensaciones del rendimiento dicta su compra. Si bien una máquina procesadora de barras colectoras multifunción ahorra espacio y mano de obra, debe asegurarse de que su velocidad de procesamiento secuencial se alinee con las demandas generales de su línea de ensamblaje. Si necesita perforar miles de agujeros por hora y al mismo tiempo doblar cientos de piezas, las unidades independientes pueden superar a un sistema integrado.
Las prensas manuales hidráulicas heredadas dependen completamente de la habilidad del operador para la medición, alineación y ejecución. Estos sistemas son propensos a errores humanos y ofrecen baja repetibilidad. Los sistemas semiautomáticos introducen lecturas digitales y paradas programables. Mejoran la precisión, pero aún requieren una importante manipulación manual de materiales y posicionamiento físico.
La fabricación eléctrica moderna exige equipos totalmente controlados por CNC. Una punzonadora de barras colectora digital totalmente automatizada cuenta con sistemas de alimentación automática, cambiadores de herramientas automatizados y bucles de producción continuos. Estos sistemas integran alimentación, procesamiento y descarga sin intervención del operador. Ejecutan programas anidados complejos que maximizan el rendimiento del material y garantizan una repetibilidad absoluta en miles de piezas.
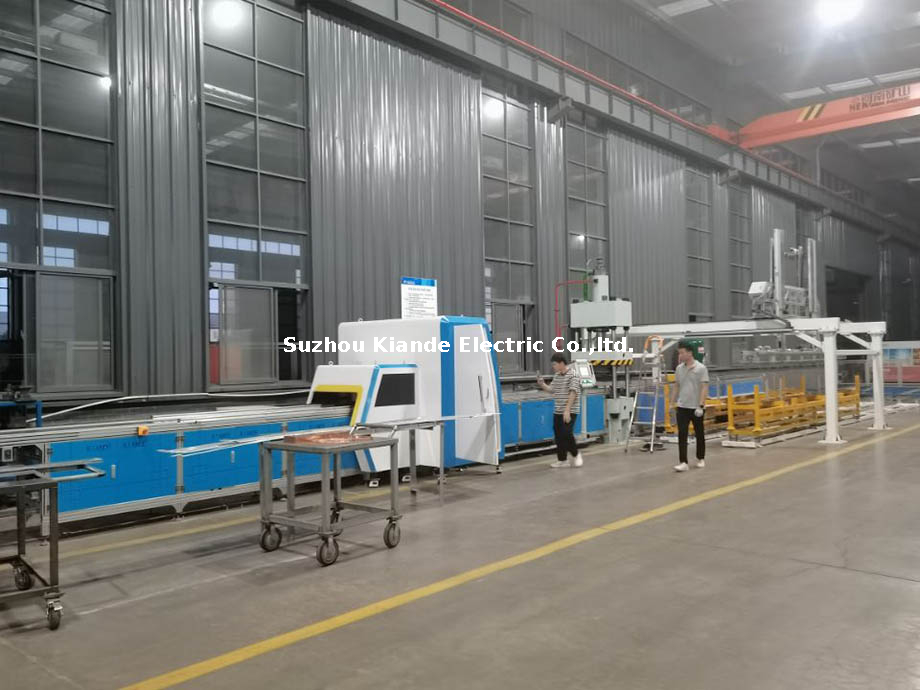
El sistema de accionamiento dicta la precisión y el consumo de energía de la máquina. Los sistemas hidráulicos tradicionales proporcionan una fuerza inmensa. Sin embargo, sufren variaciones del fluido hidráulico inducidas por la temperatura. A medida que el aceite se calienta durante un turno largo, la viscosidad cambia, lo que afecta ligeramente la consistencia de la carrera. Los sistemas híbridos combinan potencia hidráulica con control de servomotor para una mayor precisión. Los sistemas de accionamiento totalmente servoeléctricos ofrecen la mayor precisión, el menor consumo de energía y un mantenimiento mínimo. Ejecutan profundidades de trazo exactas independientemente de las condiciones ambientales.
La compensación automática del retorno elástico es una característica obligatoria en las operaciones de flexión. Los lotes de cobre y aluminio varían en dureza y resistencia a la tracción. Cuando una máquina dobla una barra de metal, el material naturalmente retrocede ligeramente una vez que se libera la presión. Las máquinas CNC avanzadas utilizan sensores de medición de ángulos para detectar este retroceso en tiempo real. La máquina aplica automáticamente una microcurvatura secundaria para garantizar que se logre el ángulo exacto programado. Esto elimina la necesidad de realizar pruebas manuales de doblado y desperdicios.
Las capacidades del hardware son tan efectivas como el software que las impulsa. La integración perfecta con software de diseño eléctrico estándar, como EPLAN, SolidWorks o AutoCAD, no es negociable para los flujos de trabajo modernos. La programación manual en el pedestal de la máquina es ineficiente e introduce errores en la entrada de datos. Los operadores que escriben coordenadas en un teclado eventualmente cometerán un error.
El software de máquina propietario debe traducir automáticamente los modelos CAD 3D en código de máquina ejecutable. Este software calcula los márgenes de flexión exactos en función del espesor del material y traza automáticamente las coordenadas del punzón. Al aplanar diseños 3D en rutas de procesamiento 2D, el software minimiza el tiempo de programación. Reduce drásticamente el desperdicio de producción, asegurando que la parte física coincida perfectamente con el gemelo digital.
Los entornos de producción de gran variedad y bajo volumen requieren una rápida adaptabilidad. Las capacidades de punzonado de la torreta determinan cuántos tamaños y formas de orificios distintos se pueden ejecutar sin detener la máquina. Debe evaluar los mecanismos de cambio de matriz y la disponibilidad de herramientas especializadas para estampado, roscado o doblado compensado.
Las capacidades de acabado integradas garantizan la seguridad eléctrica. El desbarbado, el redondeo de bordes y el biselado automatizados eliminan los bordes afilados creados durante las fases de corte y punzonado. Los bordes lisos evitan la formación de arcos eléctricos y la descarga de corona en aplicaciones de alto voltaje. También garantizan un manejo seguro para los técnicos de montaje, reduciendo las lesiones laborales.
Los cambios rápidos y sin herramientas impactan directamente la efectividad general del equipo. Si un operador pasa treinta minutos intercambiando matrices de doblado pesadas entre trabajos, el tiempo de actividad de la máquina se desploma. Los sistemas de herramientas de liberación rápida permiten a los operadores realizar la transición entre diferentes perfiles de cobre en minutos. Mantiene un alto rendimiento incluso cuando procesa diversos pedidos personalizados.
El procesamiento de cobre requiere parámetros diferentes a los del procesamiento de aluminio. El cobre (específicamente ETP - Electrolytic Tough Pitch) es más denso y duro. Requiere mayor tonelaje para punzonado y corte. El aluminio (como la aleación 6101) es más blando pero muy propenso a irritarse. El irritamiento ocurre cuando la fricción hace que las partículas de aluminio se suelden al troquel de acero. Esto arruina la herramienta y crea agujeros irregulares.
Los operadores deben ajustar los espacios entre el punzón y la matriz según el material. El cobre requiere un espacio más estrecho para cortarse limpiamente sin arrastrar rebabas. El aluminio requiere un espacio ligeramente mayor y recubrimientos de herramientas específicos, como el nitruro de titanio (TiN), para evitar la adhesión del material. Si no se cambian las herramientas o no se ajustan las holguras al cambiar materiales, se rechazan piezas y se rompen matrices.
Parámetro de procesamiento | Cobre (ETP) | Aluminio (aleación 6101) |
|---|---|---|
Espacio libre de punzones | Apretado (aprox. 5-8% del espesor del material). | Moderado (aprox. 10-12% del espesor del material). |
Desgaste de herramientas | Alto desgaste abrasivo en los filos de corte. | Alto riesgo de irritación y adherencia del material. |
Factor de recuperación elástica | Baja a moderada; altamente predecible. | Alto; requiere una compensación agresiva por exceso de flexión. |
Necesidades de lubricación | Aceite ligero evanescente para punzonar. | Lubricación sintética pesada para evitar irritaciones. |
La lubricación prolonga la vida útil de la herramienta y mejora la calidad del corte. Los sistemas automatizados de lubricación por gota aplican una microdosis de aceite directamente a la punta del punzón justo antes de que golpee el material. Para el cobre, un aceite ligero que desaparece funciona mejor porque se evapora y deja la barra limpia para el montaje. El aluminio requiere un lubricante sintético más pesado para crear una barrera entre el acero para herramientas y el aluminio blando.
Los troqueles para doblar también requieren atención. El ancho del troquel en V debe coincidir con el espesor del material y el radio de curvatura deseado. El uso de una matriz en V angosta sobre cobre grueso provoca grietas en el radio exterior de la curvatura. Este agrietamiento reduce el área de la sección transversal del conductor, creando un punto caliente cuando el panel está energizado. Los operadores deben seguir estrictamente las tablas de herramientas proporcionadas por el fabricante de la máquina.
La implementación de maquinaria CNC pesada requiere una cuidadosa planificación de las instalaciones. No se puede simplemente dejar caer una máquina al suelo y enchufarla. Una instalación adecuada garantiza la precisión a largo plazo.
Verificar la infraestructura eléctrica: la estabilidad del suministro de energía es primordial. Las fluctuaciones de tensión perturban los sensibles servomotores y los controladores CNC. Verifique que su servicio eléctrico pueda manejar los requisitos de carga máxima de la máquina sin caídas de voltaje.
Reforzar el piso: Los equipos de procesamiento industrial generan vibraciones operativas significativas. La losa de hormigón debe soportar el peso estático de la máquina y las fuerzas dinámicas de un cilindro punzonador de 50 toneladas que se dispara repetidamente.
Plan Logística Espacial: Cuenta para la alimentación y descarga automatizada de barras largas de materia prima. Una máquina compacta aún requiere un espacio considerable en ambos extremos para acomodar longitudes de cobre estándar de 6 metros de manera segura.
Nivele el marco: utilice niveles de maquinista de precisión para garantizar que el marco de la máquina esté perfectamente plano. Una máquina desnivelada provoca atascos en las guías lineales y desgaste prematuro de los componentes de accionamiento.
La transición de herramientas manuales a complejas interfaces CNC introduce una curva de aprendizaje pronunciada. Los operadores acostumbrados a la medición manual pueden resistirse a los flujos de trabajo digitales. Sin una adopción adecuada, la máquina no alcanzará la eficiencia proyectada.
Realice capacitación in situ: dé prioridad a los proveedores que ofrecen capacitación integral in situ. Los operadores necesitan experiencia práctica en la carga de programas, cambio de troqueles y eliminación de fallas.
Establezca una biblioteca de herramientas: ingrese todos los punzones, matrices y hojas de corte físicos en la biblioteca de software de la máquina. El software debe saber exactamente qué herramientas están cargadas para calcular con precisión las tolerancias de curvatura y evitar colisiones.
Ejecute inspecciones del primer artículo: procese primero el material de desecho. Mida las piezas terminadas con calibradores y transportadores digitales. Compare las dimensiones físicas con el modelo CAD para verificar la calibración de la máquina.
Implemente procedimientos operativos estándar (SOP): documente cada paso del proceso de instalación y desmontaje. Publique estos POE directamente en el pedestal de la máquina para una referencia rápida.
La maquinaria industrial requiere un mantenimiento constante para evitar averías catastróficas. Descuidar las comprobaciones básicas conduce a una precisión degradada y a tiempos de inactividad inesperados. Los operadores deben hacerse cargo del mantenimiento diario.
Inspeccionar el fluido hidráulico: Verifique el nivel de fluido y el indicador de temperatura diariamente. El nivel bajo de líquido provoca cavitación en la bomba, destruyendo los sellos internos.
Limpie la torreta del punzón: retire las virutas de cobre y aluminio de los portapunzones y troqueles. La acumulación de residuos impide que las herramientas se asienten correctamente, lo que provoca agujeros descentrados y punzones rotos.
Engrase de guías lineales: aplique grasa de litio a todos los rieles móviles y tornillos de bolas semanalmente. La falta de lubricación hace que el alimentador automático se atasque, lo que da lugar a longitudes de piezas inexactas.
Vacíe el contenedor de desechos: no permita que el contenedor de desechos se desborde. La chatarra acumulada puede atascar el conducto de descarga y dañar la cizalla de corte.
Los sensores se desvían con el tiempo. Los sensores de medición de ángulo utilizados para la compensación del retorno elástico requieren una recalibración periódica. Los técnicos de mantenimiento deben utilizar bloques de calibración certificados para verificar la precisión del sensor cada seis meses. Además, los filtros hidráulicos deben reemplazarse anualmente para evitar que contaminantes metálicos microscópicos marquen los cuerpos de las válvulas. La disponibilidad local de piezas de repuesto y troqueles evita largas demoras en el envío cuando un componente eventualmente falla.
Invertir en un sistema de procesamiento CNC es un paso obligatorio para los fabricantes de productos eléctricos que buscan lograr precisión a escala. La automatización mitiga la escasez de mano de obra, controla estrictamente los costos de materiales y posiciona las instalaciones para capitalizar sectores en crecimiento como el almacenamiento de energía renovable y la infraestructura de centros de datos. Los compradores deben hacer coincidir la arquitectura de la máquina directamente con su cuello de botella de producción principal. Si el espacio y el inventario WIP son los principales problemas, un sistema integrado de estaciones múltiples es óptimo. Si el objetivo es un volumen de rendimiento bruto en diversos perfiles de piezas, las estaciones CNC automatizadas independientes proporcionan la potencia de procesamiento paralelo necesaria.
Implemente los siguientes pasos concretos para avanzar:
Audite sus tasas de desechos actuales para establecer una base de referencia para el ahorro de material.
Solicite un estudio de tiempos del proveedor utilizando los archivos CAD específicos de su tablero de distribución para verificar los tiempos de ciclo del mundo real.
Evalúe el diseño del piso de su taller para garantizar un espacio libre adecuado para cargar barras en bruto de 6 metros.
Verifique que el software de su equipo de diseño exporte directamente a la interfaz de control de la máquina.
R: Una máquina de barras colectoras 3 en 1 es una unidad de fabricación única que realiza operaciones de corte, punzonado y doblado de barras colectoras de cobre o aluminio. Ahorra espacio, permite una producción continua y reduce la manipulación manual de materiales entre estaciones.
R: Las punzonadoras de barras colectoras digitales controladas por CNC suelen alcanzar tolerancias estrictas de +/- 0,1 mm. Esto garantiza la alineación exacta de los orificios, lo cual es obligatorio para el ensamblaje de aparamenta, transformador y almacenamiento de energía sin uniones.
R: Sí, las modernas máquinas de barras colectoras automatizadas fabrican tanto cobre como aluminio. Los operadores deben utilizar herramientas específicas, ajustar las holguras de los punzones y modificar los radios de curvatura en función de las distintas resistencias a la tracción y las propiedades de recuperación elástica de cada metal.
R: El mantenimiento diario incluye verificar los niveles de fluido hidráulico, limpiar virutas de metal de la torreta perforadora y lubricar guías lineales. El mantenimiento a largo plazo implica el reemplazo de filtros hidráulicos y la recalibración de sensores de medición de ángulos.
R: Maximizar la eficiencia requiere un software CAM que traduzca los modelos CAD 3D directamente a código de máquina. Este software calcula automáticamente los márgenes de doblez, las coordenadas de punzonado y el anidamiento óptimo de materiales para minimizar el desperdicio.
R: Las máquinas CNC avanzadas utilizan sensores de medición de ángulos para detectar cuánto recupera el metal después de una curvatura. La máquina aplica automáticamente una microcurvatura secundaria para garantizar que se logre el ángulo exacto programado sin pruebas manuales.

