
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-12 Origen:Sitio


En la fabricación de distribución de energía de alto amperaje, la precisión dimensional de los conductores de cobre y aluminio comienza en la etapa de corte. Las microdesviaciones en el ancho de la bobina provocan fallas catastróficas en el ensamblaje posterior. Cuando los conductores transportan miles de amperios, incluso una fracción de milímetro en la variación del ancho altera los espacios libres eléctricos, crea puntos calientes térmicos y altera la integridad mecánica de la carcasa final. La precisión es el requisito fundamental para una distribución de energía segura. Las configuraciones de corte incorrectamente ajustadas conducen directamente a variaciones de ancho, curvatura y rebabas en los bordes. Estos defectos introducen graves riesgos durante las fases de fabricación posteriores. Los bordes afilados corren el riesgo de perforar el dieléctrico durante la aplicación del aislamiento, comprometiendo la seguridad de todo el sistema eléctrico. Una sola rebaba microscópica puede provocar un cortocircuito de alto voltaje. Dominar los parámetros técnicos del corte de bobinas no es negociable. Los ingenieros que evalúan una línea de producción de conductos de barras deben comprender el espacio libre horizontal, la superposición vertical y el control de tensión para lograr una precisión de nivel micrométrico.
El espacio libre es la variable más importante: el espacio libre de la cuchilla horizontal es el ajuste más crítico para mejorar la calidad del borde de corte; debe recalcularse para cada cambio en el espesor de la bobina y la resistencia a la tracción.
La precisión de las herramientas dicta el ancho: lograr anchos de bobina exactos (a veces tan ajustados como 0,200 pulgadas) depende del apilamiento de espaciadores y cuñas mecanizados con tolerancias micrométricas, lo que influye directamente en la confiabilidad del procesamiento de conductores de barras colectoras aguas abajo.
El control de tensión previene defectos: la sincronización de los sistemas de tensión del desenrollador, el cabezal cortador y el enrollador es fundamental para evitar problemas de bobina cortada, como curvatura y onda de borde.
La integración aguas abajo es fundamental: la calidad del borde cortado afecta directamente la eficacia de la máquina formadora de película aislante; Las configuraciones de corte automatizadas y de alta rigidez reducen el riesgo de falla del aislamiento en el conducto colector final.
Las tolerancias aceptables para los anchos de tiras de cobre y aluminio en la fabricación estándar son excepcionalmente estrictas. Los estándares de la industria generalmente exigen tolerancias de ancho que rondan +/- 0,005 pulgadas. Lograr esto requiere equipos rígidos y configuraciones de herramientas impecables. Cualquier desviación más allá de este umbral crea errores compuestos cuando se apilan múltiples conductores dentro de una carcasa de busduct compacta. No se puede arreglar un borde de hendidura defectuoso aguas abajo; la calidad debe establecerse en el momento en que el material pasa por las cuchillas rotativas.
Los requisitos básicos para el estado de los bordes van más allá de las simples mediciones del ancho. Una operación de corte exitosa produce una altura mínima de las rebabas, una ausencia absoluta de ondas en el borde y una curvatura cero. Los operadores evalúan el borde de la hendidura examinando la relación entre la zona de corte y la zona de fractura. Una máquina correctamente ajustada producirá un borde que tiene aproximadamente un tercio de zona de corte brillante y dos tercios de zona de fractura opaca. Si la zona de corte es demasiado grande, las cuchillas están trabajando demasiado, lo que indica un espacio libre insuficiente. Si la zona de fractura domina y el borde parece desgarrado, el espacio libre está demasiado flojo.
Enmarque estos criterios como las principales métricas de evaluación al auditar las operaciones de corte existentes. Los equipos de adquisiciones deben utilizar estos estrictos estándares al adquirir nuevos equipos. Una máquina que no pueda cumplir consistentemente con estos requisitos básicos provocará un cuello de botella en toda la instalación de producción e inflará los costos de desechos. Los técnicos del taller deben estar equipados con comparadores ópticos y micrómetros digitales para verificar estas condiciones de los bordes al inicio de cada nuevo funcionamiento de la bobina maestra.
La calidad del borde cortado determina directamente el rendimiento y la confiabilidad de la máquina formadora de película aislante . El proceso de aislamiento envuelve los conductores en capas protectoras dieléctricas, normalmente utilizando Mylar, revestimientos epóxicos o PVC termocontraíble. Si los bordes del conductor son irregulares o presentan rebabas pronunciadas, el proceso de envoltura se vuelve inherentemente defectuoso. Los bordes lisos permiten que la película se envuelva firme y uniformemente sin aire atrapado ni puntos de tensión mecánica.
Las rebabas afiladas perforan fácilmente las capas de aislamiento dieléctrico. Estas micropunciones suelen pasar desapercibidas durante la fase de inspección visual. La falla sólo se hace evidente durante la prueba final de resistencia dieléctrica (prueba de alto potenciómetro). En esa etapa, las pruebas de alto voltaje expondrán los cortocircuitos, lo que resultará en pruebas fallidas, materiales desechados y costosos trabajos manuales. Prevenir estas perforaciones en la etapa de corte manteniendo estrictas tolerancias de rebabas es mucho más eficiente que diagnosticar fallas de aislamiento en conductos colectores completamente ensamblados.
El ancho constante de la bobina garantiza un ajuste uniforme dentro de la carcasa final. Los sistemas de busductos dependen de un espacio preciso entre fases para mantener la impedancia y los canales de enfriamiento adecuados. Las variaciones en el ancho del conductor alteran este espacio, lo que obliga a los técnicos a realizar retrabajos manuales durante el ensamblaje final o a utilizar calzas excesivas. El corte preciso elimina este retrabajo, lo que agiliza todo el flujo de trabajo de ensamblaje y garantiza que el producto final cumpla con todas las certificaciones térmicas y eléctricas.
El espacio horizontal define el espacio físico entre las cuchillas giratorias superior e inferior. Sigue siendo la variable más importante en todo el proceso de corte. Este espacio determina cómo el material se corta y se fractura a medida que pasa a través del herramental. Realizar este ajuste correctamente dicta la calidad del borde cortado y la vida útil de las herramientas.
Calcule el espacio libre horizontal basándose estrictamente en el espesor del material y la resistencia a la tracción. Para materiales de barras colectoras no ferrosos como cobre y aluminio, el espacio óptimo suele oscilar entre el 7% y el 10% del espesor del material. Las aleaciones más duras y los temples más altos requieren espacios más estrechos para forzar el corte, mientras que los materiales más blandos y muy blandos necesitan espacios ligeramente más grandes para fracturarse limpiamente sin rasgarse ni manchar el filo del cuchillo.
Los ajustes incorrectos producen defectos inmediatos y visibles. Un espacio excesivo hace que el material ruede sobre el filo de la cuchilla, produciendo rebabas pesadas y un radio de filo pronunciado. Un espacio libre insuficiente impide una fractura limpia, provocando un corte secundario. El corte secundario parece un doble corte en el borde del material. Acelera el daño de las herramientas, genera un exceso de polvo metálico y aumenta el consumo de energía de los motores de accionamiento mientras la máquina lucha por forzar el corte.
Tipo de material | Temperamento / Condición | Liquidación recomendada (% del espesor) | Característica de borde primario |
|---|---|---|---|
Cobre (C11000) | Medio duro | 8% - 9% | Cizalla limpia de 1/3, mínima rebaba |
Cobre (C11000) | Muerto suave | 9% - 10% | Propenso a volcarse si está demasiado apretado |
Aluminio (6101) | Temperamento T6 | 7% - 8% | Zona de fractura aguda, baja ductilidad. |
Aluminio (1350) | Oh temperamento | 9% - 11% | Requiere un espacio más grande para evitar manchas |
El espacio vertical, a menudo denominado superposición o penetración, funciona para completar la fractura del material. Determina la profundidad con la que la cuchilla superior penetra más allá de la cuchilla inferior. La superposición adecuada garantiza que la zona de corte pase suavemente a la zona de fractura, separando las hebras cortadas limpiamente sin doblar la tira en general.
Ajuste el espacio vertical moviendo el eje superior en relación con el eje inferior. Los operadores deben tener en cuenta tanto la dureza como el espesor del material al configurar este parámetro. El objetivo es aplicar la fuerza hacia abajo suficiente para iniciar la fractura sin aplastar el borde del conductor o introducir una ballesta en el hilo cortado.
Las realidades operativas exigen diferentes enfoques para diferentes anchos de vía. Los materiales más delgados generalmente exigen una superposición positiva, donde las cuchillas se cruzan físicamente para asegurar la separación. Los materiales más gruesos suelen requerir una superposición negativa. En escenarios de superposición negativa, las cuchillas no se cruzan; en cambio, pellizcan el material lo suficiente como para utilizar su mecánica de fractura natural para completar la separación. Forzar una superposición positiva en barras colectoras de cobre gruesas romperá instantáneamente las cuchillas giratorias y destruirá los cojinetes del eje.
Generalmente, dejar espacios más estrechos mejora la calidad de los bordes, lo que produce un corte más limpio y rebabas más pequeñas. Sin embargo, este enfoque acelera el desgaste de las cuchillas cortadoras. Los espacios más estrechos aumentan la fricción y las fuerzas laterales que actúan sobre las herramientas, lo que requiere un afilado y reemplazo más frecuentes. Cada vez que se afila un cuchillo, su diámetro exterior disminuye, lo que debe tenerse en cuenta en el software de control de la máquina para mantener una sincronización adecuada de la velocidad de la línea.
Los administradores de instalaciones deben evaluar estas compensaciones operativas. Maximizar la calidad de los bordes es primordial para los conductores eléctricos, pero los costos excesivos de herramientas pueden erosionar los beneficios económicos del corte interno. Encontrar el equilibrio óptimo requiere un control cuidadoso del estado de los bordes durante la vida útil de la configuración de una herramienta y establecer límites estrictos de altura máxima de las rebabas antes de retirar la herramienta para rectificarla.
Mitigue el desgaste de las herramientas utilizando cuchillas de carburo de primera calidad en lugar de acero para herramientas D2 estándar. El carburo mantiene su borde mucho más tiempo en condiciones de espacio reducido, especialmente cuando se procesan materiales abrasivos. Además, la implementación de sistemas automatizados de ajuste de holgura ayuda a mantener configuraciones óptimas de forma dinámica, equilibrando una calidad de borde superior con una vida útil prolongada de las herramientas.
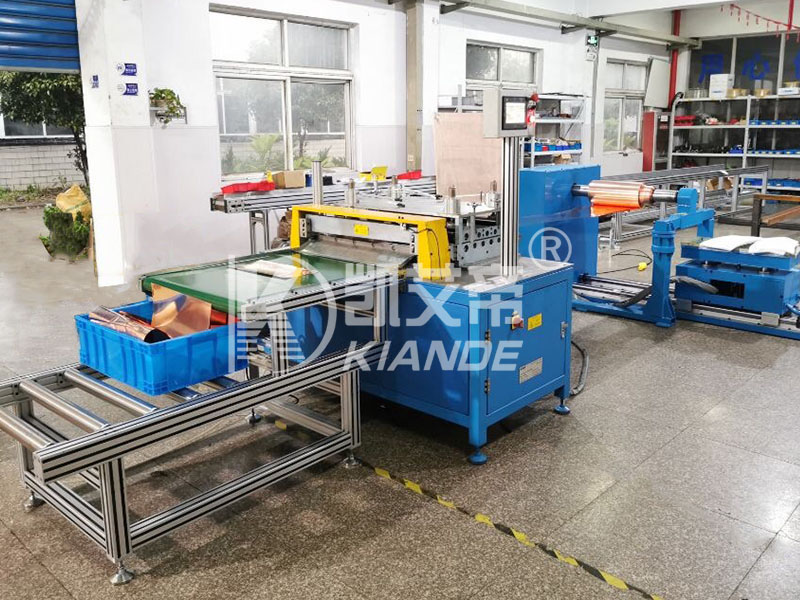
El proceso físico de instalación de blades requiere protocolos estrictos y documentados. Los operadores deben manipular las cuchillas giratorias con extremo cuidado para evitar microdesprendimientos accidentales de los bordes de carburo o acero para herramientas. Un chip microscópico en una cuchilla cortadora transferirá un defecto continuo a lo largo de toda la bobina cortada, inutilizando miles de pies de cobre para aplicaciones de alto voltaje.
Utilice carros de herramientas especializados y fundas de manipulación durante todos los cambios. Nunca permita que los cuchillos descansen directamente sobre pisos de concreto o bancos de trabajo de acero. El manejo adecuado protege los delicados filos de corte y garantiza que las herramientas permanezcan impecables entre tiradas de producción. Al construir la pila de herramientas, los operadores deben seguir una secuencia precisa para garantizar que el eje permanezca equilibrado.
Inspeccione el eje del eje desnudo en busca de rayas, rebabas o grasa residual que puedan alterar la alineación de las herramientas.
Deslice los espaciadores internos sobre el eje, verificando sus dimensiones con un micrómetro antes de la instalación.
Instale las cuchillas giratorias y los anillos extractores de goma, asegurándose de que los bordes cortantes miren en la dirección correcta para el ángulo de corte deseado.
Aplique el torque especificado exacto a la tuerca del eje externo usando una llave dinamométrica calibrada para bloquear la pila en su lugar.
Las especificaciones de torsión para la tuerca del eje son fundamentales durante la instalación. Apretar demasiado puede distorsionar los espaciadores, comprimir los anillos extractores de goma de manera desigual y alterar el espacio horizontal. Un ajuste insuficiente permite que las cuchillas se desplacen lateralmente durante la operación, lo que destruye la calidad del borde y daña potencialmente el chavetero del eje.
Para lograr anchos de corte de bobinas estrechos es necesario apilar cuchillas giratorias, anillos extractores de caucho y espaciadores de acero en el eje. Este proceso de apilamiento puede lograr anchos tan reducidos como 0,200 pulgadas. La precisión de este apilamiento determina directamente el ancho final del conductor. Cualquier error en la pila se traduce directamente en un error en el ancho de la barra colectora.
Combine espaciadores estándar con cuñas ultrafinas para garantizar anchos de tira exactos. Una configuración típica podría utilizar un espaciador de 2 pulgadas, un espaciador de 0,5 pulgadas y una cuña de 0,005 pulgadas para marcar la dimensión exacta requerida. Debido a que estos espaciadores están mecanizados con tolerancias micrométricas, el ancho acumulado de la pila es altamente predecible, siempre que los componentes se mantengan en perfectas condiciones.
Mantenga una limpieza absoluta durante el proceso de configuración de herramientas. Los operadores deben comprender que una sola mota de polvo o una fina película de aceite de máquina en un espaciador puede medir 0,0005 pulgadas de espesor. Si bien esto parece insignificante, una configuración típica de corte podría requerir apilar cuarenta espaciadores individuales a lo largo del eje. Si cada componente tiene una capa microscópica de residuos, ese error se agrava en toda la pila, lo que da como resultado un ancho de bobina final que está fuera de tolerancia. Los técnicos deben limpiar cada espaciador, cuña y cuchilla giratoria con un paño sin pelusa inmediatamente antes de deslizarlos sobre el eje del eje.
Paso de configuración | Elemento de acción | Método de verificación |
|---|---|---|
Inspección de componentes | Revise las cuchillas y los espaciadores en busca de astillas o rebabas. | Inspección visual y prueba de arrastre de uñas. |
Limpieza | Limpie todos los componentes con un paño sin pelusa y disolvente. | Control visual con guante blanco antes de apilar |
Medición de pila | Verifique el ancho total de la pila antes de apretar la tuerca | Pie de rey o micrómetro digital de gran capacidad |
Aplicación de par | Apriete la tuerca del eje según las especificaciones OEM | Llave dinamométrica calibrada |
La deflexión del eje implica la flexión física del eje bajo carga. Representa un riesgo principal al cortar bobinas maestras anchas y gruesas de cobre o aluminio. Cuando el eje se dobla, el espacio horizontal en el centro del eje aumenta, mientras que el espacio libre en los bordes permanece estrecho. Esto crea un entorno de corte variable en una única bobina maestra.
Esta desviación altera los parámetros de corte efectivos a lo ancho de la máquina. Los hilos cortados cerca del centro del eje presentarán fuertes rebabas y vuelcos en los bordes debido al mayor espacio, mientras que los hilos cerca de los soportes exteriores se cortarán limpiamente. Gestionar esta desviación es fundamental para lograr una calidad constante en todas las hebras cortadas.
Mitigar la deflexión evaluando y utilizando características específicas del equipo. Los soportes del eje exterior proporcionan la rigidez necesaria y deben bloquearse de forma segura en su lugar antes de iniciar el corte. Los diámetros de eje aumentados resisten las fuerzas de flexión mejor que los ejes más delgados. Un bastidor de máquina rígido y resistente absorbe las vibraciones y mantiene los ejes perfectamente paralelos bajo cargas de corte pesadas. Si la deflexión persiste, es posible que los operadores necesiten reducir la cantidad de cortes por pasada o disminuir la velocidad de la línea.
La tensión trasera del desenrollador y la tensión de retroceso trabajan juntas para mantener una tira plana a través del cabezal cortador. La tensión adecuada evita que el material se desplace lateralmente al entrar en las cuchillas. También garantiza que las hebras cortadas se rebobinen de manera firme y uniforme en el tambor enrollador, evitando que las bobinas se telescopen, que son peligrosas de manipular con una carretilla elevadora o una grúa puente.
Establezca los parámetros de tensión con cuidado para permanecer por debajo del límite elástico del material. Aplicar demasiada tensión estirará el material, provocando un adelgazamiento localizado del conductor. Este adelgazamiento altera el área de la sección transversal de la barra colectora, lo que afecta negativamente su capacidad de transporte de corriente y aumenta la resistencia eléctrica. El estiramiento también induce tensiones internas que hacen que la barra colectora se deforme durante las operaciones posteriores de punzonado o doblado.
Proporcione a los operadores un marco claro para establecer la tensión según la aleación y el calibre. El aluminio requiere mucha menos tensión que el cobre para evitar el estiramiento. El control adecuado de la tensión garantiza la estabilidad dimensional desde la bobina maestra hasta el hilo cortado rebobinado final. Los soportes de tensión neumáticos ofrecen un control mucho más preciso que las antiguas almohadillas de fricción mecánicas.
Evalúe las opciones de configuración de la unidad según las propiedades y el espesor del material. El corte longitudinal por tracción utiliza el retroceso para tirar del material a través de cuchillas de rueda libre. Este método funciona bien para calibres más delgados. El corte impulsado alimenta las cuchillas directamente, lo que a menudo es necesario para conductores más gruesos y pesados para evitar que el material se deslice o se atasque en el cabezal cortador.
El diseño general de la línea debe adaptarse a comportamientos materiales específicos. Las bobinas maestras rara vez son perfectamente planas; Por lo general, presentan una ligera corona, lo que significa que el centro de la tira es más grueso que los bordes. Cuando esta bobina coronada pasa a través del cabezal cortador, los hilos centrales más gruesos se rebobinan en el tambor enrollador con un diámetro ligeramente mayor que los hilos de borde más delgados. Debido a que el tambor enrollador gira a RPM constantes, los hilos centrales de mayor diámetro tiran del material más rápido que los hilos de borde.
Utilice fosos de bucle y soportes de tensión para gestionar estas velocidades de rebobinado diferenciales. Un pozo de bucle proporciona un espacio físico para que los hilos del borde que se rebobinan más lentamente se aflojen. Los sensores fotoeléctricos monitorean la profundidad de estos bucles, asegurando que el material nunca toque el piso. Luego, el soporte tensor aplica una contrapresión uniforme a todos los hilos antes de que lleguen al enrollador. Esta sincronización es un sello distintivo de una de alta calidad máquina cortadora de bobinas , ya que evita que las bobinas se suelten y se telescopen internamente.
Las fallas específicas de tensión y ajuste de la transmisión se relacionan directamente con defectos comunes de la bobina cortada. La curvatura, o curvatura lateral, ocurre cuando el espacio horizontal es desigual o cuando se aplica tensión asimétricamente a lo ancho de la tira. La onda del borde resulta del estiramiento localizado de los bordes del material, a menudo debido a cuchillas sin filo, superposición vertical inadecuada o presión excesiva de los anillos extractores.
La ballesta, una curvatura longitudinal a lo ancho de la tira, generalmente se debe a una tensión excesiva del retroceso combinada con un diámetro pequeño del tambor del retroceso. Reconocer estos defectos inmediatamente permite a los operadores detener la producción y corregir el problema mecánico subyacente antes de generar cantidades masivas de chatarra de cobre o aluminio.
Proporcionar protocolos claros de resolución de problemas para los operadores. Deben saber cómo ajustar las almohadillas de tensión, alinear los discos separadores y colocar los separadores sobre los brazos para corregir estos defectos en tiempo real. El uso adecuado de las herramientas separadoras garantiza que los hilos cortados permanezcan paralelos y no se entrelacen durante el proceso de retroceso. Las hebras entrelazadas se unirán en el tambor enrollador, lo que requerirá que los operadores corten y desechen manualmente toda la bobina para retirarla de la máquina.
Nombre del defecto | Indicador Visual | Causa principal | Acción correctiva |
|---|---|---|---|
Comba | Arqueamiento lateral de la tira. | Tensión desigual o espacio libre de cuchillas desigual | Realinear las almohadillas del soporte de tensión; verificar el paralelismo del eje |
Onda de borde | Bordes ondulados y estirados. | Cuchillas desafiladas o superposición vertical excesiva | Reemplace las cuchillas rotativas; reducir la penetración vertical |
Ballesta | Curvatura a lo ancho de la tira | Tensión excesiva del retroceso | Reducir la presión neumática en el soporte tensor. |
Rebaba pesada | Protuberancia afilada en el borde cortado | Espacio libre horizontal excesivo | Vuelva a calcular y apriete la separación horizontal de la cuchilla. |
El procesamiento interno de bobinas maestras anchas ofrece enormes ahorros de costos con el tiempo. Elimina la prima sustancial que se paga por las bobinas estrechas precortadas obtenidas de centros de servicio externos. La compra de bobinas maestras a granel también reduce los cuellos de botella en la cadena de suministro, reduce los costos de flete y acorta drásticamente los plazos de entrega para dimensiones de conductores personalizados.
Enmarque el retorno de la inversión del equipo en torno a varios factores operativos clave. Los costos reducidos de las materias primas proporcionan el impacto financiero más inmediato. Los menores requisitos de inventario liberan espacio de almacén y capital de trabajo, ya que ya no necesita almacenar docenas de anchos precortados diferentes. Los tiempos de respuesta más rápidos para dimensiones de conductos de barras personalizados permiten a los fabricantes responder rápidamente a los requisitos específicos del proyecto sin esperar a proveedores externos.
Calcule el período de recuperación comparando el costo mensual de las primas precortadas con el costo amortizado del equipo de corte, teniendo en cuenta la mano de obra necesaria para ejecutar la línea. Para instalaciones de gran volumen que procesan miles de libras de cobre por semana, el retorno de la inversión en una línea de corte dedicada a menudo se logra dentro de los primeros dos años de operación.
Las configuraciones de herramientas manuales tradicionales requieren una gran habilidad del operador y un tiempo de inactividad prolongado. Un cambio completo de eje en una máquina manual puede llevar varias horas, lo que limita gravemente el rendimiento de la producción. Este proceso manual también es muy susceptible a errores humanos, lo que genera holguras incorrectas, tolerancias apiladas y material desechado durante los cortes de prueba iniciales.
Los cabezales cortadores automatizados controlados por CNC eliminan este cuello de botella. Estos sistemas utilizan robótica o unidades de posicionamiento automatizadas para configurar cuchillas y espacios libres en minutos. Los operadores simplemente ingresan el espesor del material, el tipo de aleación y los anchos deseados en el panel de control, y la máquina se configura según algoritmos preprogramados.
Evalúe el ROI de los sistemas automatizados en función de la frecuencia de cambio. Si una instalación utiliza varios anchos de bobina diferentes por turno, la automatización es esencial para mantener el rendimiento. Tenga en cuenta la reducción de los costos laborales, el aumento del tiempo de actividad de la máquina y la drástica reducción del error humano al justificar la inversión en tecnología de corte automatizado.
Evaluar la flexibilidad del equipo para manejar los requisitos de producción futuros. Una máquina comprada hoy debe adaptarse a los diseños del mañana. Esto incluye la capacidad de procesar bobinas maestras más anchas, calibres más gruesos y diferentes composiciones de aleaciones a medida que las líneas de productos se expanden hacia índices de amperaje más altos.
Defina cuidadosamente las dimensiones de evaluación para la escalabilidad. Observe de cerca la capacidad máxima del eje y los límites de peso del mandril desenrollador. Asegúrese de que la potencia del motor sea suficiente para extraer materiales más gruesos sin atascarse ni sobrecalentarse. Evaluar la modularidad de los soportes de tensión y los tambores de retroceso para garantizar que se puedan actualizar según sea necesario para respaldar el procesamiento de conductores de barras colectoras aguas abajo..
Invertir en una máquina escalable evita la obsolescencia prematura. Un marco robusto y de gran tamaño con alta capacidad de torsión proporciona la base necesaria para futuras actualizaciones, lo que garantiza que la línea de corte siga siendo un activo fundamental durante décadas en lugar de convertirse en un cuello de botella a medida que aumentan las demandas de producción.
Audite la calidad actual de su borde de corte utilizando un micrómetro digital y un comparador óptico para establecer una línea de base para la altura de las rebabas y la relación de la zona de corte.
Implemente un protocolo obligatorio de limpieza e inspección para todos los espaciadores, cuñas y cuchillas giratorias durante cada cambio de herramientas para eliminar errores de tolerancia apilados.
Actualice a cuchillas rotativas de carburo de primera calidad si su instalación procesa grandes volúmenes de cobre para extender la vida útil de las herramientas y mantener espacios horizontales ajustados.
Instale sistemas de control de tensión automatizados en su enrollador y soporte de tensión para eliminar las conjeturas del operador y evitar defectos en la bobina cortada, como la curvatura y la ballesta.
R: La holgura horizontal de la cuchilla es el ajuste más crítico. Determina el espacio físico entre las cuchillas giratorias superior e inferior. Un espacio libre incorrecto conduce directamente a vuelcos de los bordes, rebabas pesadas y zonas de fractura deficientes, lo que compromete todo el conductor y corre el riesgo de fallar el aislamiento aguas abajo.
R: Calcule el espacio libre horizontal basándose estrictamente en el espesor del material y la resistencia a la tracción. Para materiales de barras colectoras no ferrosas como el cobre y el aluminio, el espacio libre óptimo suele oscilar entre el 7% y el 10% del espesor del material. Los temperamentos más duros requieren espacios más estrechos para forzar un corte limpio.
R: Con herramientas precisas y una configuración de eje rígido, una máquina estándar puede lograr anchos de corte de bobinas de hasta 0,200 pulgadas. Esto requiere apilar espaciadores mecanizados y cuñas ultrafinas con tolerancias micrométricas mientras se mantiene una limpieza absoluta durante la instalación.
R: La curvatura, o curvatura lateral, a menudo resulta de una tensión desigual a lo largo de la tira o de un espacio horizontal incorrecto a lo largo del eje. Arréglelo ajustando las almohadillas de tensión neumáticas, alineando los discos separadores y asegurando espacios uniformes entre las cuchillas en toda la pila de herramientas.
R: Los espaciadores y cuñas están mecanizados con tolerancias micrométricas exactas. El apilamiento de espaciadores estándar con cuñas ultrafinas en el eje garantiza anchos de tira exactos al posicionar con precisión las cuchillas giratorias. Cualquier suciedad o aceite en estos componentes agravará y arruinará la tolerancia del ancho.
R: El corte longitudinal por tracción utiliza el retroceso para tirar del material a través de cuchillas de rueda libre, lo cual es ideal para calibres más delgados. El corte impulsado acciona las cuchillas giratorias directamente, proporcionando la fuerza mecánica necesaria para cortar conductores más gruesos y pesados sin detener la línea.

