
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-14 Origen:Sitio


En la fabricación de productos eléctricos, trasladar una unidad extraíble del control de calidad al almacenamiento de inventario a menudo provoca pérdida de datos y retrasos en el manejo. Una vez que una unidad pasa la inspección eléctrica y mecánica, el enrutamiento manual crea cuellos de botella operativos. Las desconexiones entre el software de la estación de pruebas y el sistema de gestión de almacenes (WMS) provocan unidades extraviadas, recuentos de inventario inexactos y retrasos en el montaje final. La mayor parte física de estos componentes significa que los errores de enrutamiento se traducen directamente en pérdida de tiempo de producción. La implementación de una arquitectura de códigos de barras de nivel industrial cierra esta brecha física y digital. Las unidades de escaneo inmediatamente después de la inspección activan automáticamente los sistemas de manejo de materiales. Esto dirige los componentes a sistemas automatizados de almacenamiento y recuperación (AS/RS), eliminando retrasos en la entrada manual de datos. Establecer este hilo digital transforma un flujo de trabajo fragmentado en una operación sincronizada.
Enrutamiento automatizado: escanear un código de barras en la estación de inspección actualiza instantáneamente el Sistema de ejecución de fabricación (MES) y dicta la ubicación exacta de almacenamiento en el WMS.
Eliminación de errores: Reemplazar la entrada de datos manual con escaneo y conteo de artículos automatizados evita la pérdida de componentes de alto valor.
Mapeo de ubicación y transportista: los códigos de barras efectivos se extienden más allá de los propios cajones para incluir estantes de almacenamiento, paletas y carros de transporte, creando un mapa digital unificado de la instalación.
Interoperabilidad del sistema: la integración efectiva requiere un protocolo de enlace sincronizado entre los lectores de códigos de barras, el MES, el WMS y los equipos automatizados de manipulación de materiales.
Escalabilidad: un marco de códigos de barras estandarizado respalda futuras actualizaciones de automatización, desde vehículos guiados automáticamente (AGV) hasta la recuperación de almacenamiento totalmente robótica.
Los flujos de trabajo de fabricación estándar dictan que los cajones completen pruebas dieléctricas, verificaciones de enclavamiento mecánico y verificación de continuidad antes de esperar la transferencia. Los operadores conectan los contactos secundarios, ejecutan la secuencia de prueba automatizada y esperan la indicación de pasa o falla en el monitor de banco. Cuando una unidad pasa, el proceso de manipulación física a menudo vuelve a métodos manuales obsoletos. Los operadores escriben números de serie en registros de papel o los escriben en terminales de hojas de cálculo aisladas. Este registro manual crea una congestión física inmediata en la fábrica.
Las unidades terminadas, que a veces pesan más de 100 kilogramos, se acumulan en las estaciones de prueba. Los operadores esperan instrucciones de transporte o disponibilidad de montacargas. La transición de un banco de pruebas avanzado a un proceso de enrutamiento manual desperdicia horas de trabajo. La falta de un recuento automatizado de artículos provoca discrepancias entre la producción física de la fábrica y los registros del sistema digital. El enrutamiento de retrabajo no registrado complica el proceso. Si una unidad no pasa la inspección y se traslada a un banco de retrabajo sin una actualización del sistema, los operadores posteriores buscan componentes que nunca llegaron al almacén. Esto altera toda la línea de producción de cajones de aparamenta.
A menudo existe una brecha técnica entre el software de prueba y las bases de datos de almacenamiento. Cuando una unidad extraíble pasa la inspección, el software de prueba patentado registra un pase en su servidor local. El WMS permanece ciego al hecho de que la unidad física está lista para el almacenamiento. Los sistemas no se comunican en tiempo real. Esta falla de comunicación crea puntos ciegos en el inventario en las áreas de preparación, zonas de cuarentena y pasillos de tránsito.
El impacto de este silo de datos se transmite en cascada hasta la línea de montaje de aparamenta de baja tensión . Los equipos de ensamblaje final confían en el WMS para extraer los componentes exactos necesarios para configuraciones de gabinetes específicas. Cuando el WMS no puede localizar los cajones necesarios porque se encuentran sin escanear en una zona de amortiguamiento posterior a la inspección, los programas de producción se detienen. Cerrar este silo de datos requiere actualizaciones de estado automatizadas activadas por un escaneo físico. Esto obliga al entorno de pruebas y al entorno del almacén a compartir una única fuente de verdad. Los datos deben fluir desde el escáner al MES e inmediatamente al WMS a través de llamadas API o integraciones directas de bases de datos.
Métrica de flujo de trabajo | Proceso de enrutamiento manual | Enrutamiento automatizado basado en códigos de barras |
|---|---|---|
Latencia de datos | Alto (actualizaciones por lotes al final del turno) | Cero (actualizaciones de la base de datos en tiempo real) |
Tasa de errores | Alto (errores tipográficos, registros perdidos) | Near Zero (captura de datos automatizada) |
Requisito laboral | Personal dedicado para la entrada y seguimiento de datos. | Ninguno (escaneo realizado por el operador de prueba o la cámara fija) |
Trazabilidad | Rastros de papel fragmentados | Historial digital completo con marcas de tiempo. |
La selección del formato de código de barras correcto depende en gran medida de los datos requeridos en el punto de escaneo y de las condiciones ambientales de la instalación. Los códigos de barras lineales 1D ofrecen compatibilidad universal y, en general, costos de implementación más bajos. Funcionan bien cuando el sistema sólo necesita leer un número de serie simple para consultar una base de datos centralizada. Sin embargo, es fácil que se vuelvan ilegibles debido a pequeños rayones o manchas, que son comunes en la fabricación pesada.
Por el contrario, los códigos QR o Data Matrix 2D proporcionan una alta capacidad de datos y una sólida tolerancia a fallos. Incorporan datos de inspección complejos, configuraciones de piezas, identificaciones de operadores y marcas de tiempo precisas directamente en el código mismo. Si la conectividad de la red cae temporalmente, los escáneres móviles extraen información de ruta directamente de un código 2D, lo que permite que el manejo de materiales continúe sin interrupciones. La corrección de errores incorporada de los códigos 2D garantiza la legibilidad incluso si hasta el 30% de la etiqueta está dañada por grasa o abrasión.
Un sistema integral de códigos de barras de almacén debe etiquetar tanto los activos en movimiento como la infraestructura estática. Si bien los cajones individuales requieren códigos de barras serializados únicos, el entorno de almacenamiento exige la misma atención para establecer una red de enrutamiento confiable. La aplicación de códigos de barras duraderos a contenedores AS/RS, bastidores de preparación, ubicaciones de piso y paletas establece destinos verificables para el WMS.
Este enfoque de doble etiquetado garantiza que el sistema confirme no sólo lo que se está moviendo, sino también exactamente dónde aterriza. Para los estantes de almacenamiento de gran altura, las instalaciones utilizan etiquetas de códigos de barras retrorreflectantes escaneadas por operadores de carretillas elevadoras o grúas automáticas desde varios metros de distancia. Las etiquetas de piso utilizadas para el recorrido de AGV deben estar fabricadas con policarbonato ultraduradero para soportar el tráfico constante. Sin códigos de barras de ubicación, el WMS sabe que existe un cajón, pero no puede verificar su ubicación física, lo que anula el propósito del almacenamiento automatizado.
Las opciones de hardware deben coincidir con el diseño físico de las instalaciones, la reflectividad de los materiales que se escanean y el grado de automatización existente. Los escáneres de montaje fijo admiten un alto rendimiento y no requieren intervención del operador. Requieren una alineación precisa de los cajones en el transportador para garantizar lecturas exitosas. El resplandor de los componentes metálicos desnudos de la aparamenta interfiere con los láseres fijos, lo que requiere una cuidadosa inclinación e iluminación polarizada.
Los escáneres portátiles de mano se adaptan a estaciones de inspección manual o bancos de retrabajo. Ofrecen flexibilidad a los operadores que se desplazan por espacios reducidos alrededor de grandes armarios eléctricos. Los dispositivos portátiles industriales deben contar con altas clasificaciones de IP, generalmente IP65 o IP67, para resistir el polvo y sobrevivir a caídas sobre pisos de concreto. Si bien son flexibles, dependen completamente del cumplimiento del operador para mantener la precisión de los datos.
Tipo de escáner | Ubicación Óptima | Ventaja principal | Limitación técnica |
|---|---|---|---|
Láser de montaje fijo | Cintas transportadoras de alta velocidad | Lectura rápida de códigos 1D en movimiento | Tiene problemas con códigos dañados o reflejos metálicos |
Generador de imágenes 2D de montaje fijo | Puntos de inducción AS/RS | Lee códigos dañados, captura imágenes como prueba de condición | Requiere una calibración precisa de la distancia focal |
Dispositivo móvil resistente | Bancos de inspección y retrabajo manual | Máxima flexibilidad del operador en espacios reducidos | Depende del cumplimiento del operador para ejecutar el escaneo. |
Escáner de anillo portátil | Zonas de recogida de montaje final | Mantiene las manos del operador libres para levantar objetos pesados | La menor capacidad de la batería requiere un cambio a mitad de turno |
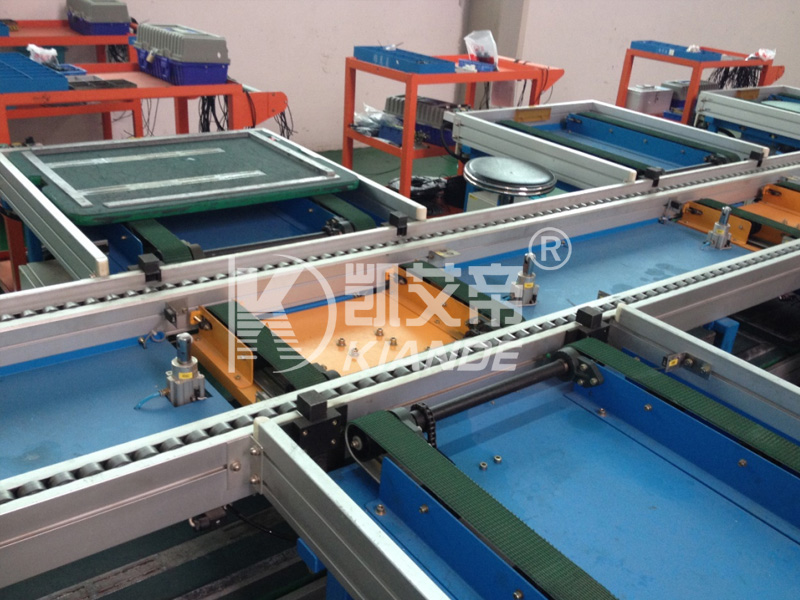
Un escaneo de inspección exitoso sirve como señal de despacho inmediato. Una vez que una unidad pasa la prueba y el operador escanea el código de barras, el MES se comunica con el software de gestión de flotas. El sistema envía automáticamente un carro de material de aparamenta o un vehículo de guiado automático (AGV) directamente a la estación de pruebas. Esto elimina la necesidad de que los operadores soliciten transporte manualmente o empujen carros pesados por la fábrica.
Los datos del código de barras informan la lógica de enrutamiento. Dirige el carro para transportar la unidad a un área de preparación específica para su montaje inmediato o al punto de inducción AS/RS para su almacenamiento a largo plazo. La introducción de flujos de trabajo de escaneo dual refuerza el control de inventario. Los operadores o escáneres automáticos leen simultáneamente el código de barras del cajón y el código de barras del carro. Este protocolo de enlace digital vincula el activo con su operador. Mantiene una cadena de custodia verificable durante el tránsito por las instalaciones. Si un carro se desvía de su trayectoria programada, el sistema de gestión de flotas señala la anomalía inmediatamente.
El escaneo del código de barras actúa como la clave principal de la base de datos que vincula el cajón físico con su contenedor AS/RS designado. Cuando el carro de transporte entrega la unidad al punto de inicio de almacenamiento, un escáner fijo lee el código de barras del cajón por última vez antes de ingresar al sistema de estanterías. Este escaneo desencadena la secuencia de almacenamiento.
Durante esta secuencia, el WMS lee el código de barras y consulta los datos maestros para calcular la densidad de almacenamiento óptima según el tamaño específico del cajón, el perfil de peso y la fecha de recuperación esperada. Un cajón de disyuntores principal pesado requiere una ranura de almacenamiento diferente a la de un cajón de control liviano para mantener la estabilidad del estante. El sistema dirige la grúa AS/RS al código de barras de ubicación correspondiente. La grúa deposita la unidad y confirma la colocación al WMS. Este protocolo de enlace sincronizado elimina los errores de colocación manual, evita la sobrecarga de los estantes y maximiza la capacidad general del almacén.
El carro de transporte llega al transportador de inducción AS/RS y se alinea con los sensores ópticos fijos.
Un generador de imágenes de área 2D de montaje fijo escanea el código de barras del cajón cuando pasa por la puerta de inducción.
El WMS recibe el número de serie escaneado y consulta en la base de datos SQL el peso, las dimensiones y el centro de gravedad del artículo.
El algoritmo WMS calcula la ubicación óptima del bastidor para mantener el equilibrio estructural y minimizar el tiempo de recuperación futuro.
La grúa AS/RS recibe las coordenadas de destino, recoge el cajón y lo deposita en la ranura asignada.
La grúa envía una señal de confirmación al WMS, actualizando el estado del inventario almacenado en tiempo real.
El escaneo de un código de barras falla si el WMS carece de los datos maestros correspondientes necesarios para asignar una ranura de almacenamiento. Las dimensiones, el peso exacto y los detalles de configuración deben existir en el sistema antes de que la unidad física llegue al punto de inducción de almacenamiento. Si el WMS espera una unidad de 20 kg pero recibe una unidad de 60 kg porque faltan los datos maestros, la grúa AS/RS podría fallar, dejar caer la unidad o dañar las estanterías.
Las instalaciones deben establecer un estricto protocolo de gobernanza de datos maestros. Todos los perfiles de SKU, cambios de ingeniería y datos maestros de inventario deben actualizarse y sincronizarse en ERP, MES y WMS antes de que cualquier nueva variante de cajón ingrese a la línea de producción de tableros . Las comprobaciones automatizadas de validación de datos bloquean la impresión de un código de barras si el perfil de datos maestros correspondiente está incompleto. Esto evita que los activos físicos no documentados entren en el entorno de almacenamiento automatizado y provoquen fallas mecánicas.
Las etiquetas de papel estándar se degradan rápidamente debido a la manipulación, la grasa de las máquinas o las fluctuaciones de temperatura comunes en entornos de fabricación pesados. Las etiquetas térmicas directas se vuelven completamente negras si se exponen a altas temperaturas cerca de equipos de prueba. Las etiquetas dañadas, descoloridas o despegadas provocan escaneos ilegibles, lo que obliga al sistema automatizado a rechazar la unidad y detener el flujo de trabajo.
La especificación de etiquetas sintéticas de calidad industrial evita estos fallos. Materiales como el poliéster o la poliimida ofrecen una resistencia extrema a los productos químicos, la abrasión y el calor. El uso de adhesivos industriales agresivos garantiza que la etiqueta permanezca adherida a superficies metálicas texturizadas. El empleo de la impresión por transferencia térmica con cintas de resina garantiza que el código de barras permanezca nítido y legible tanto para artículos en movimiento como para ubicaciones estáticas de almacén durante años de operación.
Las fallas de latencia o API entre el middleware de escaneo de códigos de barras, el MES y el WMS interrumpen todo el proceso de enrutamiento. Si un operador escanea un cajón y el sistema tarda diez segundos en responder, el flujo de trabajo físico se detiene. Se requiere el intercambio de datos en tiempo real para el manejo automatizado de materiales.
Las instalaciones deben exigir a los proveedores de hardware que proporcionen conectores API probados y de baja latencia. La implementación de soluciones informáticas de vanguardia ayuda a procesar el escaneo localmente antes de enviar la confirmación a la nube, lo que reduce significativamente la latencia. La utilización de protocolos de comunicación industrial estandarizados como OPC UA o MQTT garantiza un intercambio de datos liviano entre diferentes plataformas de software y equipos de prueba heredados.
Durante las cuotas de producción de alta presión, los operadores intentan omitir el proceso de escaneo por completo para ahorrar unos segundos. Esto rompe la cadena de datos digitales y provoca discrepancias inmediatas en el inventario entre el piso físico y el WMS. La formación por sí sola rara vez evita soluciones alternativas bajo presión.
La implementación de paradas bruscas en el flujo de trabajo físico obliga a un cumplimiento absoluto. Los controladores lógicos programables (PLC) se integran con el sistema de escaneo para crear barreras físicas. Las instalaciones programan el sistema para que la puerta de inducción de almacenamiento automatizado no se abra, el banco de pruebas no libere la unidad o el carro de transporte no se mueva hasta que se registre un escaneo válido y verificado. Estas paradas físicas duras garantizan que la integridad de los datos permanezca intacta independientemente de la presión de producción.
Próximos pasos:
Realice una auditoría del sitio para mapear la distancia física, la conectividad de la red y el flujo de datos entre la estación de inspección final y el punto de entrada al almacenamiento automatizado.
Iniciar un programa piloto localizado utilizando escáneres móviles resistentes para validar la sincronización de datos entre el software de prueba y el WMS.
Revise y actualice todos los perfiles de datos maestros en el WMS, asegurándose de que haya datos precisos de peso y dimensiones para garantizar la compatibilidad con los algoritmos de posicionamiento automatizados.
Estandarice los materiales de las etiquetas en todas las instalaciones, realizando una transición completa a etiquetas sintéticas de transferencia térmica para eliminar los escaneos ilegibles causados por la degradación ambiental.
R: Elimina la entrada manual de datos y proporciona seguimiento de la ubicación de los componentes en tiempo real. El sistema automatiza el recuento de artículos y activa el enrutamiento de las unidades desde la inspección hasta el almacenamiento. Esto reduce los tiempos de ciclo y evita cuellos de botella físicos en las estaciones de prueba.
R: El código de barras debe contener un número de serie único vinculado directamente a la base de datos MES. Los códigos de barras 2D avanzados también incorporan números de piezas, detalles de configuración y marcas de tiempo de inspección específicas para garantizar la disponibilidad de los datos durante interrupciones de la red.
R: Sí. Un sistema de códigos de barras de almacén vincula todos los activos físicos. Los carros de material con códigos de barras y los bastidores AS/RS garantizan que el WMS pueda verificar tanto el artículo que se está moviendo como su ubicación actual exacta o su destino final.
R: Sí. Cuando se integra a través de un WMS centralizado o un sistema de gestión de flotas, el escaneo de un código de barras envía automáticamente un carro automatizado o AGV para recoger el cajón inspeccionado y transportarlo a su ranura de almacenamiento designada.
R: El código de barras actúa como identificador físico. Cuando se escanea en el punto de inducción de almacenamiento, el WMS identifica la unidad con sus datos maestros, asigna una ubicación de almacenamiento óptima y ordena a la maquinaria automatizada que coloque el cajón en esa ranura exacta.

