
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-10 Origen:Sitio


En la distribución de energía de alto amperaje, la integridad de una unión atornillada depende completamente de la precisión dimensional de sus orificios de conexión. Los orificios desalineados en las barras de unión de cobre o aluminio obligan a los operadores a volver a perforar o ajustar manualmente las conexiones en el piso del taller. Estos ajustes forzados reducen el área de contacto, aumentan la resistencia eléctrica y crean riesgos severos de falla térmica bajo carga. Para mitigar estos riesgos es necesario alejarse de los métodos de diseño manuales. Evaluar cómo una máquina de barras colectora moderna automatiza y verifica el posicionamiento de los orificios es el primer paso para mejorar sus capacidades de fabricación. Necesitamos analizar la mecánica del posicionamiento CNC, la sujeción de materiales y la integración de software para garantizar el estricto cumplimiento de NEMA o IEC.
La precisión dicta el rendimiento: el posicionamiento automatizado elimina el error de diseño humano, lo que garantiza que las barras superpuestas alcancen el máximo contacto superficial para una conductividad y unión eléctrica óptimas.
CNC es el estándar: los equipos modernos de fabricación de barras colectoras se basan en servomotores multieje, guías lineales e integración CAD/CAM para lograr una precisión de colocación de orificios submilimétrica.
El manejo de materiales importa: el posicionamiento preciso no se trata solo del punzón; Requiere mecanismos robustos de sujeción y alimentación para evitar el desplazamiento del material durante el corte y punzonado del conductor de unión.
La evaluación requiere un análisis holístico: los compradores deben evaluar una máquina basándose en la usabilidad del software, la velocidad de cambio de herramientas, las capacidades de inspección automatizada y la confiabilidad del sensor, no solo en la fuerza de punzonado indicada.
La fabricación de conexiones eléctricas confiables exige un control dimensional absoluto. Los métodos de diseño manual introducen variaciones inaceptables en la línea de producción. Un simple error en la línea de trazado se traduce en un punto de conexión desalineado. No puede permitirse estas desviaciones en los equipos de distribución de alto amperaje. Establecer una base técnica para el procesamiento aceptable de barras conjuntas requiere definir criterios de éxito estrictos. Cada orificio perforado debe alinearse perfectamente con su componente coincidente. El proceso de fabricación debe ofrecer esta precisión repetidamente, independientemente de la fatiga del operador o las variaciones en los lotes de materiales. Cuando ensamblamos un tablero de distribución principal de conexión principal de 4000 A, una desviación de 2 mm a través de una placa de empalme de cuatro orificios detiene todo el trabajo.
La alineación de los orificios dicta directamente la distribución del torque de los pernos en el área de superposición. Cuando los agujeros se alinean perfectamente, los pernos encajan sin resistencia. Los operadores aplican el par especificado de manera uniforme. Este par uniforme crea una presión de sujeción uniforme. La presión uniforme maximiza la superficie de contacto entre las dos barras colectoras. El área de contacto máxima minimiza la resistencia eléctrica a través de la junta.
El tamaño y el espaciado precisos de los orificios se adaptan al hardware esencial. Las arandelas planas necesitan suficiente espacio para quedar al ras de la superficie de cobre. Las arandelas elásticas Belleville requieren una base perfectamente plana para mantener la fuerza de sujeción a largo plazo. Si un orificio está descentrado, el perno entra con un ligero ángulo. Las lavadoras no pueden asentarse correctamente. Este asiento desigual compromete la tensión del resorte con el tiempo. A medida que la unión sufre ciclos térmicos, la conexión suelta se degrada rápidamente.
Los agujeros descentrados crean graves consecuencias térmicas. Un perno desalineado reduce el área de la sección transversal efectiva de la conexión. La corriente eléctrica se acumula en los puntos de contacto restantes. Esta aglomeración actual genera puntos calientes localizados. Las temperaturas elevadas aceleran la oxidación en las superficies de cobre o aluminio. La oxidación actúa como aislante, aumentando aún más la resistencia. Este ciclo de descontrol térmico conduce en última instancia a una falla catastrófica de las juntas bajo cargas pesadas. He visto equipos de distribución derretirse simplemente porque un fabricante se apresuró a realizar un trabajo de perforación manual y forzó un perno de Grado 5 a través de un orificio desalineado.
Para lograr el éxito en el punzonado de barras de juntas es necesario cumplir con estrictas tolerancias básicas. El conjunto estándar de aparamenta y tablero generalmente exige tolerancias de posición de orificios de +/- 0,1 mm a 0,2 mm. Las tolerancias del diámetro de los orificios deben permanecer igualmente ajustadas para evitar que los pernos se desvíen. Estas tolerancias garantizan que las juntas de múltiples pernos se ensamblen sin problemas en el piso de la fábrica.
La repetibilidad en series de producción de gran volumen es absolutamente necesaria. Debes garantizar que la primera pieza coincida perfectamente con la milésima pieza. La mala repetibilidad provoca que falten pernos durante el montaje final. Los ensambladores podrían recurrir a ajustes forzados, dañando las roscas de los pernos o distorsionando la barra colectora. El posicionamiento consistente elimina estos cuellos de botella en el ensamblaje y garantiza un rendimiento confiable en el campo.
Los sistemas de fabricación modernos utilizan una combinación de tecnologías mecánicas y digitales para impulsar la precisión del posicionamiento. Los sistemas mecánicos se encargan del movimiento físico y la estabilización de materias primas pesadas. Los sistemas digitales proporcionan inteligencia, rastrean las coordenadas y verifican las ubicaciones finales. Comprender estas categorías le ayuda a evaluar la verdadera capacidad de cualquier centro de procesamiento.
Los alimentadores servoaccionados de los ejes X e Y representan el corazón del posicionamiento automatizado. Estos servomotores de alto par mueven la pesada pieza de cobre o aluminio a coordenadas exactas. Accionan husillos de bolas de precisión o sistemas de engranajes de piñón y cremallera. El controlador envía señales de pulso rápidas a los servos, dictando la velocidad y la posición final. Este movimiento multieje permite que la máquina procese patrones de agujeros complejos sin intervención manual.
Los codificadores absolutos desempeñan un papel vital en el mantenimiento del conocimiento posicional. Estos sensores se conectan directamente a los servomotores. Siguen en todo momento la posición de giro exacta del eje de transmisión. A diferencia de los codificadores incrementales, los codificadores absolutos no pierden sus datos de posición durante un corte de energía. Los operadores no necesitan realizar rutinas de puesta a cero manual después de un reinicio. La máquina siempre sabe exactamente dónde se encuentra el material.
Un posicionamiento preciso requiere una estabilidad absoluta del material durante el ciclo de punzonado. Las abrazaderas hidráulicas o neumáticas aseguran la barra colectora firmemente contra la bancada de la máquina. Las barras de cobre pesadas requieren sujeción hidráulica de alta presión para evitar microdesplazamientos. Las barras de aluminio más ligeras suelen utilizar abrazaderas neumáticas para evitar daños en la superficie. Estas abrazaderas se activan milisegundos antes de que descienda el punzón, bloqueando el material en su lugar.
Las guías lineales de alta resistencia mantienen la alimentación en línea recta durante todo el proceso. El material de barras colectoras en bruto puede pesar cientos de libras. Mover esta masa rápidamente crea fuerzas laterales significativas. Las guías lineales rígidas absorben estas fuerzas, evitando que el material se desvíe del eje. Esta estabilidad en línea recta no es negociable durante el corte del conductor de unión y las operaciones de punzonado posteriores. Si la barra se mueve hacia un lado durante un corte, las coordenadas del agujero posterior serán completamente incorrectas.
Los puntos de mira láser proporcionan una excelente confirmación visual para configuraciones semiautomáticas. Los operadores utilizan estos láseres para alinear rápidamente las marcas de punzonado personalizadas. El láser proyecta una rejilla visible y nítida directamente sobre la superficie del material. Esto permite un posicionamiento manual rápido al procesar piezas personalizadas únicas o reparar secciones dañadas en el campo.
Los sensores ópticos manejan automáticamente la detección de bordes y la referencia del punto cero. A medida que el material ingresa a la máquina, el sensor detecta el borde de ataque. El controlador utiliza este borde como punto cero absoluto para todas las coordenadas de agujeros posteriores. Esto elimina los errores causados por longitudes inconsistentes de materia prima.
Los sistemas de visión automatizados realizan inspecciones posteriores al proceso. Las cámaras capturan imágenes de alta resolución de los agujeros perforados. El software analiza estas imágenes para verificar la presencia, el diámetro y la alineación exacta del orificio. Esta verificación instantánea garantiza una conexión eléctrica impecable más adelante en el proceso de montaje. Detecta punzones rotos o errores de posicionamiento inmediatamente, evitando retrasos en el montaje posterior.
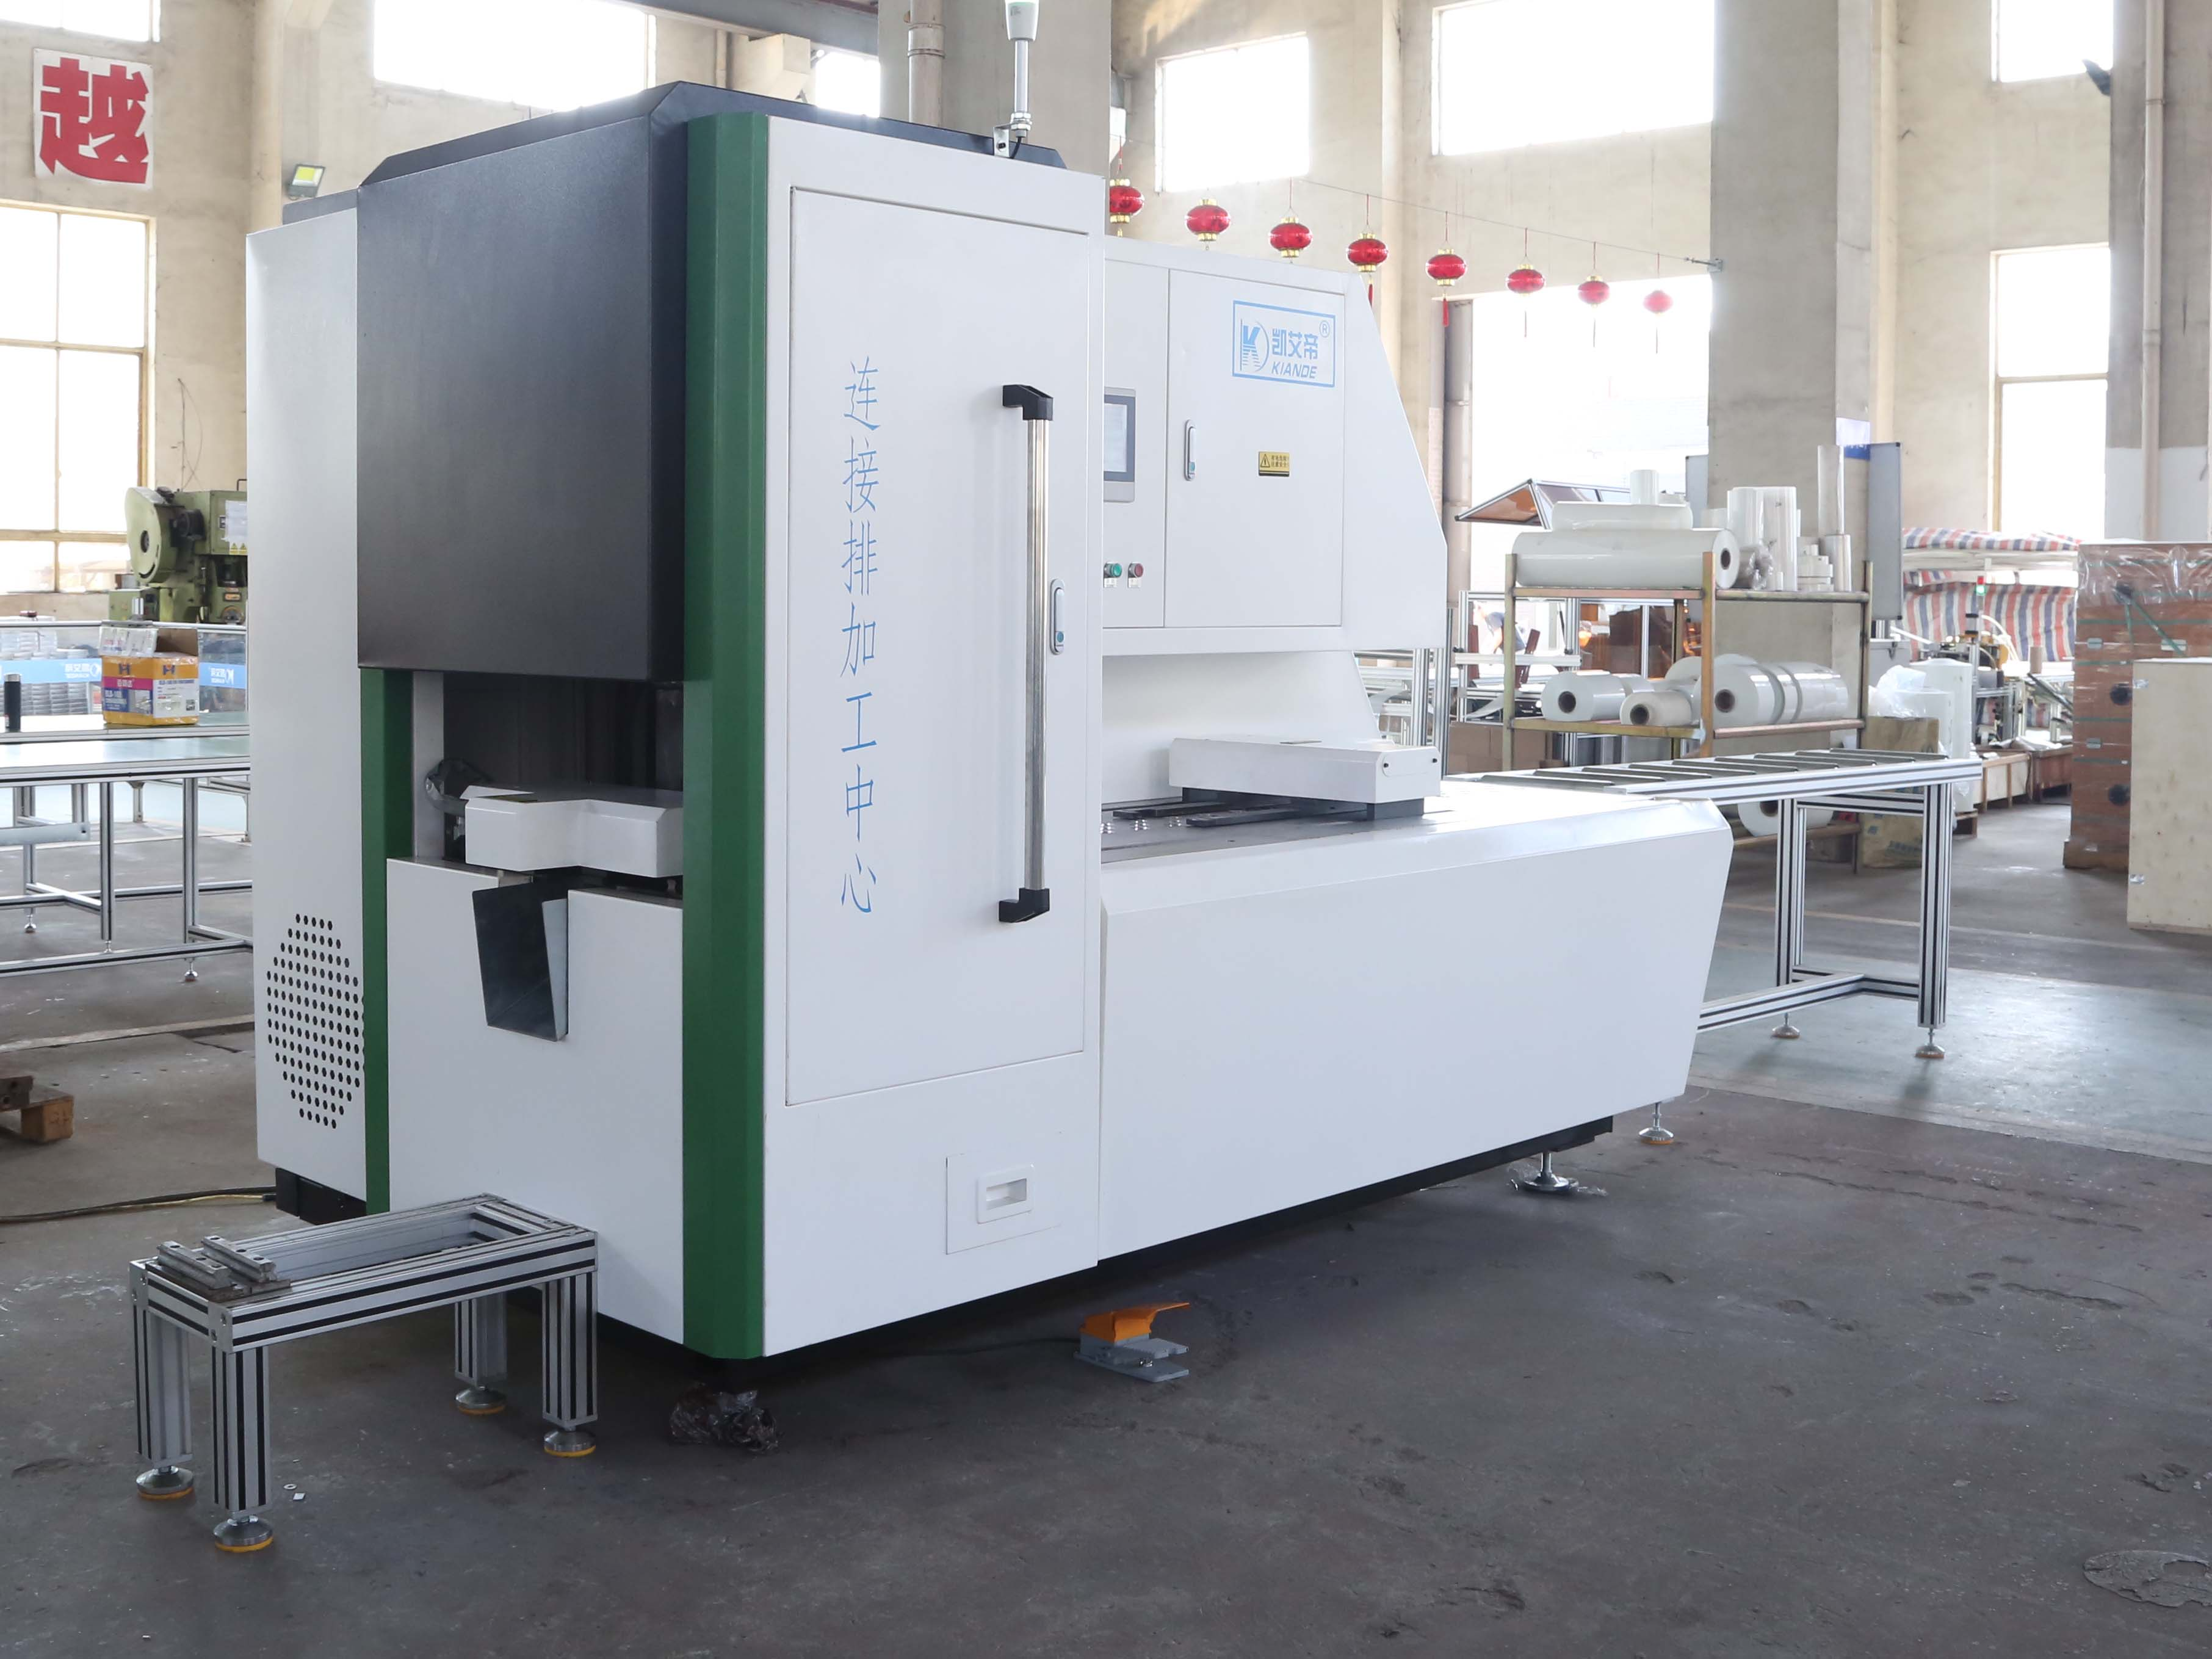
La evaluación de una máquina requiere un marco estructurado. Debe evaluar características específicas con respecto a los resultados de producción reales. La fuerza bruta de punzonado significa poco si la máquina no puede realizar el agujero con precisión. Centre su evaluación en la usabilidad del software, la precisión de las herramientas y las capacidades de manejo de materiales.
El controlador de la máquina debe importar modelos 3D directamente al programa de punzonado. Busque una sólida compatibilidad con formatos estándar como STEP e IGES. La importación directa elimina los errores de entrada manual de datos. El programador simplemente carga el archivo y el software extrae automáticamente las coordenadas exactas del agujero. Esta integración perfecta de CAD/CAM reduce drásticamente los tiempos de configuración para diseños complejos de tableros de distribución.
Las funciones del software de anidamiento maximizan la utilización y la precisión del material. El software calcula las coordenadas de los orificios en función de la longitud total del material y los márgenes de curvatura requeridos. Cuando una barra colectora se dobla, el material se estira. El software de anidamiento se anticipa a esta situación. Desplaza ligeramente las coordenadas del agujero previo a la perforación para compensar. Después de doblarlos, los orificios se alinean perfectamente con sus componentes coincidentes.
Los cambiadores de herramientas automatizados mantienen la precisión del punto central en diferentes tamaños de orificios. Los sistemas de torreta o almacenes de herramientas lineales contienen múltiples juegos de punzones y matrices. La máquina gira o desliza la herramienta requerida hacia la estación de punzonado activa. Los cambiadores de herramientas de alta calidad utilizan pasadores de bloqueo de precisión para garantizar que el punzón se alinee perfectamente con el eje del troquel en todo momento.
La holgura adecuada del troquel evita la distorsión del material alrededor del orificio. La holgura entre el punzón y la matriz debe coincidir con el espesor y la dureza del material. Un espacio libre incorrecto hace que el material se vuelque o se rompa. Esta distorsión crea una superficie irregular, lo que impide que las lavadoras se asienten planas. Los operadores deben seguir estrictas tablas de autorización al configurar las herramientas.
Las herramientas afiladas y las holguras correctas evitan las microfisuras y la corrosión de los bordes. Un punzón sin filo se abre paso a través del metal, creando fracturas microscópicas a lo largo del borde del agujero. Estas microfisuras atrapan la humedad y los contaminantes atmosféricos. Con el tiempo, esto conduce a una corrosión localizada en los bordes. La corrosión degrada la integridad eléctrica de la junta, aumentando la resistencia y la generación de calor.
Las máquinas deben abordar los diferentes requisitos de posicionamiento del cobre frente al aluminio. El cobre es denso y requiere una mayor fuerza de perforación. El aluminio es más blando pero propenso a irritarse y adherirse al punzón. Los operadores deben ajustar la presión de sujeción y los mecanismos de extracción en consecuencia. Los equipos confiables de fabricación de barras colectoras deben ofrecer parámetros programables para manejar estas diferentes características de los materiales sin problemas.
El material en bruto rara vez llega perfectamente recto. Las máquinas deben compensar ligeras curvaturas o imperfecciones. Los alimentadores avanzados utilizan abrazaderas flotantes que se adaptan a curvas menores del material. Los sensores ópticos mapean el borde real del material curvado. Luego, el controlador vuelve a calcular las coordenadas del agujero dinámicamente, asegurando que el patrón final siga siendo preciso en relación con la geometría real del material.
Los compradores deben navegar por compensaciones conceptuales basadas en su escala operativa específica. No existe una solución universal. Debe sopesar el gasto de capital inicial con los ahorros laborales a largo plazo. También debe equilibrar el rendimiento de la producción bruta con la necesidad de una alta agilidad en la mezcla.
Los centros de procesamiento CNC totalmente automatizados requieren una gran inversión inicial. Cuentan con servosistemas complejos, cambiadores de herramientas automatizados y software avanzado. En entornos de gran volumen, esta inversión se amortiza rápidamente. La máquina funciona continuamente con una mínima intervención del operador. El ahorro de mano de obra y la drástica reducción del material desechado compensaron rápidamente el gasto de capital inicial.
Una semiautomática de procesamiento de juntas de barras máquina a menudo resulta suficiente para talleres de fabricación personalizados con baja mezcla. Estas máquinas utilizan topes mecánicos manuales o lecturas digitales simples. Cuestan significativamente menos que los modelos CNC totalmente automatizados. Para los talleres que producen pequeños volúmenes de aparamenta altamente personalizada, un menor gasto de capital tiene más sentido financiero.
Criterios de evaluación | Máquina CNC totalmente automatizada | Máquina semiautomática |
|---|---|---|
Gasto de capital inicial | Alta inversión requerida para servomotores y software. | Costo más bajo y más accesible para configuraciones mecánicas básicas |
Precisión de posicionamiento del agujero | Submilimétrico, altamente repetible en miles de piezas | Depende de la habilidad del operador, la fatiga y la configuración manual |
Idoneidad del volumen de producción | Ideal para tiradas continuas de gran volumen de piezas idénticas | Lo mejor para lotes personalizados de bajo volumen o reparaciones de campo |
Tiempo de configuración por lote | Muy rápido (importación CAD, selección automática de herramientas y listo) | Más lento (requiere ajuste manual de parada y punzones de prueba) |
Requisito de habilidad del operador | Requiere capacitación básica en software CNC y administración de archivos. | Requiere sólidas habilidades de diseño manual y lectura de planos. |
Programar patrones de agujeros complejos en una máquina CNC lleva sólo unos minutos. El operador importa el archivo CAD, selecciona las herramientas e inicia el ciclo. Esta configuración rápida es muy ventajosa para instalaciones que manejan cambios de diseño frecuentes. El sistema de posicionamiento automatizado se adapta a nuevas coordenadas instantáneamente sin necesidad de reequipamiento físico.
Las plantillas mecánicas y los topes manuales requieren un tiempo de preparación física considerable. El operador debe medir, ajustar y bloquear los topes para cada nuevo patrón de agujeros. Este proceso es lento y propenso a errores humanos. Sin embargo, para cortes o punzones extremadamente simples y únicos, un operador experto podría procesar una sola barra más rápido en una máquina manual que tomarse el tiempo para programar un archivo CNC.
La adopción de tecnología de posicionamiento avanzada presenta desafíos del mundo real. No se puede simplemente enchufar la máquina y esperar resultados perfectos. El hardware requiere mantenimiento. El software requiere usuarios competentes. Reconocer estos riesgos de implementación le permite crear estrategias de mitigación efectivas antes de que la máquina llegue a su piso.
Los operadores acostumbrados al diseño manual a menudo tienen dificultades con las modernas interfaces CNC. Entienden el metal pero carecen de experiencia con sistemas de coordenadas digitales. Esta brecha de conocimiento conduce a errores de programación. Los errores de programación dan como resultado material desechado y plazos de producción incumplidos. La transición de cintas métricas a pantallas táctiles puede causar una fricción significativa en el taller.
Mitigue este riesgo dando prioridad a los proveedores que ofrecen formación integral in situ. No confíe únicamente en los manuales de usuario. Asegúrese de que la máquina cuente con una interfaz de usuario con pantalla táctil intuitiva y altamente visual. El software debe mostrar una simulación 3D del proceso de punzonado antes de que la máquina se mueva. Establezca un sólido canal de soporte técnico con el proveedor para resolver rápidamente las primeras preguntas sobre programación.
Los entornos industriales son duros. El punzonado de cobre genera polvo fino y abrasivo. Este polvo se deposita en los sensores ópticos y los cega. Se abre paso en rodamientos lineales y husillos de bolas, degradando la lubricación. Con el tiempo, este desgaste mecánico hace que el sistema de posicionamiento se desvíe. Una máquina que comenzó con una precisión de 0,1 mm podría bajar a una precisión de 0,5 mm en un año si se descuida.
Implemente programas estrictos de mantenimiento preventivo de inmediato. Los operadores deben limpiar los sensores ópticos y las lentes láser diariamente. Especifique máquinas equipadas con guías lineales completamente cerradas para mantener el polvo de cobre fuera de los rodamientos. Utilice sistemas de lubricación automatizados que entreguen cantidades exactas de grasa a los husillos de bolas a intervalos regulares. Las comprobaciones periódicas de calibración garantizan que los codificadores absolutos mantengan su verdadera referencia cero.
Cuando una máquina que antes era precisa comienza a perforar descentrada, los operadores deben diagnosticar la causa raíz de forma sistemática. No ajuste inmediatamente las compensaciones del software. Primero, inspeccione los mecanismos físicos de sujeción. Una almohadilla de sujeción hidráulica desgastada permite que la barra de cobre se deslice ligeramente hacia atrás cuando el punzón hace contacto. Este deslizamiento parece un error de coordenadas del software, pero es completamente mecánico. Reemplace las almohadillas de sujeción desgastadas y verifique los manómetros hidráulicos antes de tocar el controlador CNC.
Inspeccione los mecanismos físicos de sujeción en busca de pastillas hidráulicas desgastadas que permitan el deslizamiento del material.
Verifique los manómetros hidráulicos para asegurarse de que las abrazaderas estén aplicando la fuerza de sujeción especificada.
Revise el trozo perforado para detectar una zona de corte desigual, lo que indica una desviación de la herramienta debido a un punzón desafilado.
Permita que el cobre crudo se aclimate a las temperaturas del taller para evitar la expansión térmica durante el procesamiento.
Vuelva a calibrar los codificadores absolutos de los servomotores si se descarta el deslizamiento mecánico.
Las barras colectoras de cobre largas se expanden y contraen con los cambios de temperatura ambiente. Si se saca una barra de cobre de 20 pies de un patio de almacenamiento congelado y la procesa inmediatamente en un taller con calefacción, el material se expandirá durante el ciclo de punzonado. Un agujero perforado en el otro extremo de la barra saldrá de la tolerancia cuando la barra alcance la temperatura ambiente. Deje que la materia prima se aclimate a las temperaturas del taller antes de procesar tiradas largas con múltiples orificios.
La deflexión de la herramienta ocurre al perforar aleaciones de cobre duras y gruesas. Si el punzón está ligeramente desafilado, seguirá el camino de menor resistencia, doblándose microscópicamente a medida que perfora el metal. Esta desviación empuja el centro del agujero fuera de la coordenada programada. Puede identificar la deflexión de la herramienta inspeccionando el trozo perforado. Una zona de corte desigual en el trozo indica que el punzón se está doblando. Reemplace el juego de punzones y matrices inmediatamente para restaurar la precisión posicional.
La barra colectora de cobre en bruto es increíblemente densa. Una longitud estándar de 20 pies de cobre de 1/2 pulgada por 6 pulgadas pesa cientos de libras. Introducir esta masa en una estación de punzonado requiere un soporte mecánico robusto. Si el mecanismo de alimentación se arrastra o titubea, los servomotores registrarán un error de posición. Las mesas de rodillos deben alinearse perfectamente con la bancada de la máquina para eliminar la fricción. Utilizamos rodillos de poliuretano de alta resistencia para sostener la barra sin rayar la superficie conductora. Los rayones crean puntos de alta resistencia que degradan el desempeño de las articulaciones.
La integridad de la superficie es tan importante como la ubicación del agujero. Cuando la máquina avanza la barra, las abrazaderas deben soltarse por completo. Si una abrazadera se arrastra sobre el cobre, rasga el metal. Estas ranuras interfieren con el asiento plano de las placas de empalme. Las máquinas modernas utilizan rodillos elevadores sincronizados. Estos rodillos elevan ligeramente la barra durante el ciclo de alimentación, asegurando que flote sobre el bloque del troquel. Una vez que la barra alcanza la coordenada objetivo, los rodillos bajan y las abrazaderas se enganchan. Este mecanismo de alimentación flotante conserva el impecable acabado superficial necesario para un contacto eléctrico óptimo.
El posicionamiento de los agujeros no existe en el vacío. La mayoría de las barras para juntas se doblan después del proceso de punzonado. La precisión del patrón de punzonado plano dicta el éxito del componente doblado final. Si se perfora un agujero demasiado cerca de una línea de plegado, el proceso de doblado distorsionará el agujero hasta darle una forma ovalada. Los agujeros ovalados no pueden aceptar pernos y arandelas estándar, lo que inutiliza la pieza.
Los operadores deben calcular los márgenes de curvatura precisos antes de programar las coordenadas del agujero. El eje neutro de la barra de cobre se desplaza durante una curvatura. El radio exterior se estira y el radio interior se comprime. El software CNC utiliza factores K para predecir este flujo de material. Al aplicar el factor K correcto para el grado y espesor de cobre específicos, el software desplaza las coordenadas del orificio plano. Después de que la plegadora forma la pieza, los orificios terminan exactamente donde lo dictan los planos de ensamblaje.
La secuenciación adecuada evita errores de apilamiento de tolerancias. Siempre que sea posible, haga agujeros antes de doblar. Punzonar una barra plana es inherentemente más preciso que intentar colocar una forma tridimensional predoblada dentro de una estación de punzonado. Sin embargo, para curvaturas en Z complejas, es posible que deba perforar ciertos agujeros después del formado. Esto requiere dispositivos de sujeción 3D especializados para sujetar la parte doblada de forma segura sin distorsionar los ángulos existentes.
Audite sus tasas actuales de desperdicio de diseño manual para establecer una línea de base para el desperdicio de material aceptable.
Solicite una demostración en vivo a los proveedores de equipos utilizando los archivos CAD específicos de sus instalaciones para verificar la compatibilidad del software.
Implemente un programa de limpieza diario para todos los sensores ópticos y lentes láser para evitar la acumulación de polvo de cobre.
Establezca un protocolo estricto de reemplazo de punzones y matrices basado en el conteo de ciclos en lugar de esperar a que se produzca un desgaste visible de la herramienta.
R: La máquina utiliza software integrado para traducir modelos CAD importados a coordenadas exactas de los ejes X e Y. El controlador envía estas coordenadas a los servomotores. El software tiene en cuenta automáticamente el espesor del material, las compensaciones de las herramientas y las deducciones de doblez, lo que garantiza que la ubicación final del orificio sea perfectamente precisa después de todos los pasos del procesamiento.
R: Las tolerancias típicas de la industria oscilan entre +/- 0,1 mm y 0,2 mm. Esta estrecha tolerancia garantiza una alineación adecuada de los pernos en múltiples barras superpuestas. Se adapta perfectamente a las arandelas planas y garantiza la máxima superficie de contacto, fundamental para minimizar la resistencia eléctrica en uniones de alto amperaje.
R: Sí, las máquinas modernas procesan ambos materiales de forma eficaz. Los operadores deben ajustar las holguras del punzón y la matriz para que coincidan con el espesor y la dureza del material específico. También deben modificar la presión de sujeción y la fuerza de extracción para tener en cuenta las diferencias en el límite elástico entre el cobre y las aleaciones de aluminio más blandas.
R: Las máquinas automatizadas utilizan abrazaderas hidráulicas o neumáticas de alta resistencia. Estas abrazaderas se activan milisegundos antes de que golpee el punzón, bloqueando el material firmemente contra la bancada de la máquina. Las guías lineales rígidas brindan soporte lateral adicional, evitando que el material de metal pesado se desplace o se desvíe del eje durante el ciclo de punzonado de alta fuerza.
R: El mantenimiento de rutina es fundamental para una precisión sostenida. Los operadores deben limpiar los sensores ópticos y las lentes láser diariamente para eliminar el polvo de cobre abrasivo. Los equipos de mantenimiento deben lubricar periódicamente las guías lineales y los husillos de bolas. Los técnicos deben calibrar periódicamente los servomotores y verificar las referencias del punto cero de la máquina con respecto a un estándar físico conocido.
R: Los láseres brindan una excelente verificación visual y flexibilidad para trabajos personalizados, únicos o semiautomáticos. Sin embargo, los topes mecánicos automatizados impulsados por servomotores ofrecen una velocidad y repetibilidad superiores para la producción de gran volumen, ya que eliminan la necesidad de que el operador alinee visualmente cada punzón.
R: Los punzones sin filo requieren una fuerza excesiva para penetrar el metal. Esto provoca deflexión del material, microfisuras y graves rebabas alrededor del borde. Estos defectos alteran sutilmente el centro efectivo del agujero y crean una superficie irregular. Esto evita que las arandelas se asienten planas, comprometiendo en última instancia la fuerza de sujeción y la integridad de la unión.

