
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-11 Origen:Sitio


La integridad del aislamiento constituye la base absoluta de la seguridad operativa en los sistemas de distribución eléctrica de alto voltaje. Cuando los conductores de cobre o aluminio transportan corrientes masivas a través de instalaciones comerciales e industriales, la barrera dieléctrica debe permanecer impecable. Una envoltura aislante inconsistente amenaza directamente esta barrera. Una tensión inadecuada de la película crea espacios de aire microscópicos, fallas superpuestas y riesgos graves de descarga parcial. Estos defectos comprometen la longevidad del busduct y con frecuencia hacen que las unidades ensambladas no cumplan con los estrictos estándares IEC y NEMA durante las pruebas de aceptación de fábrica de rutina.
El control preciso de la tensión es el principal diferenciador entre los procesos de envoltura manual heredados y los sistemas automatizados modernos. Alejarse de las herramientas manuales basadas en la fricción representa una estrategia necesaria de mitigación de riesgos para cualquier instalación de fabricación competitiva. El control de tensión automatizado optimiza el rendimiento del material, elimina la variación inducida por el operador y aumenta el rendimiento de la producción. Dominar esta variable mecánica específica garantiza que cada metro lineal de conducto de barra ofrezca un rendimiento dieléctrico confiable y a largo plazo bajo cargas eléctricas pesadas.
Confiabilidad dieléctrica: la tensión constante de la película elimina los microhuecos y las arrugas, lo que reduce directamente el riesgo de descarga parcial y falla dieléctrica en el conducto de barra terminado.
Precisión de circuito cerrado: los sistemas automatizados modernos utilizan células de carga y circuitos de retroalimentación controlados por PLC para ajustar la tensión en milisegundos, superando a los frenos de fricción mecánicos.
Optimización del material: el control de tensión automatizado reduce el rompimiento y el estiramiento de la película, lo que reduce el desperdicio de materia prima (Mylar, Nomex, PVC) hasta en un 15 % en comparación con los métodos manuales.
Escalabilidad y retorno de la inversión: la actualización de herramientas manuales a una máquina envolvedora de barras colectora automática integrada estandariza el rendimiento de la producción, elimina la variabilidad dependiente del operador y ofrece un retorno de la inversión cuantificable a través de la reducción de los costos de desechos y mano de obra.
Cuando enrollas un cable cilíndrico, la distancia desde el centro de rotación hasta la superficie permanece constante. La película sale del carrete a un ritmo constante y predecible. Las barras colectoras introducen una realidad mecánica completamente diferente. Tienen lados planos y esquinas afiladas de 90 grados. A medida que el cabezal envolvedor gira alrededor de una barra rectangular de cobre o aluminio, la geometría crea un severo efecto de leva. La distancia desde el centro de rotación cambia drásticamente cada pocos milisegundos.
Cuando la película entra en contacto con el lado plano de la barra colectora, la velocidad de tracción disminuye. A medida que la cabeza gira más allá de la esquina afilada, la esquina tira violentamente de la película. Esta aceleración repentina crea un pico de tensión masivo. Si la máquina no puede compensar instantáneamente, la película se estira o se rompe directamente en la esquina. Por el contrario, a medida que la cabeza retrocede sobre el lado plano, la tensión disminuye. Sin compensación activa, la película se hunde, creando bolsas de aire entre el aislamiento y el metal.
Estas bolsas de aire representan la causa más común de descarga parcial en sistemas de alto voltaje. El aire tiene una constante dieléctrica más baja que el aislamiento sólido. Cuando se somete a una gran tensión eléctrica, el aire dentro de estos huecos microscópicos se ioniza. Esta ionización corroe lentamente el aislamiento circundante y eventualmente provoca un cortocircuito catastrófico. Mantener una envoltura perfectamente plana y apretada tanto en las partes planas como en las esquinas requiere una intervención mecánica dinámica.
Los ingenieros clasifican el control de tensión en arquitecturas de circuito abierto y de circuito cerrado. Los sistemas de circuito abierto se basan en frenos de fricción mecánicos o embragues de polvo magnético. Usted establece un nivel de resistencia estática y la máquina aplica esa fuerza de frenado exacta independientemente de lo que suceda en el cabezal encintador. Estos sistemas no tienen en cuenta el efecto de leva de las barras colectoras rectangulares. También ignoran el diámetro cambiante del carrete de película a medida que se agota el material.
Las instalaciones modernas dependen de sistemas de circuito cerrado para garantizar la integridad dieléctrica. Una arquitectura de circuito cerrado mide continuamente la tensión física real sobre la película y ajusta la fuerza de frenado en tiempo real. Esto requiere tres componentes principales que funcionen en perfecta sincronización: sensores, controladores y actuadores.
Las células de carga sirven como mecanismo de detección principal. Estos dispositivos utilizan galgas extensométricas altamente sensibles dispuestas en un circuito puente de Wheatstone. A medida que la película viaja sobre un rodillo unido a la celda de carga, la fuerza mecánica hacia abajo deforma ligeramente el extensómetro. Esta deformación altera la resistencia eléctrica, enviando una señal analógica precisa al controlador. Algunas máquinas también incorporan rodillos bailarines. Estos brazos accionados por resorte o controlados neumáticamente absorben impactos mecánicos repentinos, proporcionando un amortiguador físico contra picos de tensión y al mismo tiempo miden la posición de la banda.
El controlador lógico programable (PLC) actúa como unidad central de procesamiento. Recibe las señales analógicas de las células de carga miles de veces por segundo. El PLC ejecuta estas entradas a través de un algoritmo Proporcional-Integral-Derivado (PID). El bucle PID calcula la diferencia exacta entre la tensión medida real y el punto de ajuste de tensión objetivo.
En base a este cálculo, el PLC envía un comando al servomotor que controla la bobina de película. Si la tensión aumenta en una esquina, el servomotor reduce instantáneamente su par de frenado, lo que permite que la película se desenrolle más rápido. Cuando la tensión cae a lo largo del lado plano, el servo aumenta el torque para apretar la película. Todo este ciclo ocurre en milisegundos, lo que garantiza una presión uniforme en toda la geometría de la barra colectora.
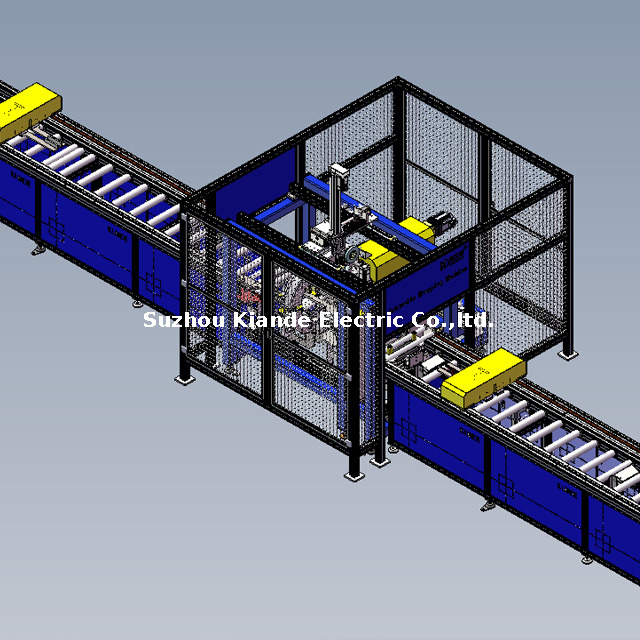
Depender de una máquina empacadora de barras manual introduce niveles inaceptables de variación en el ciclo de producción. Las máquinas manuales dependen enteramente de la sensación física y la estimación visual del operador. El operador gira un dial mecánico para aumentar o disminuir la fricción en el carrete de película. No pueden ajustar este dial lo suficientemente rápido para compensar las esquinas durante un ciclo de envoltura de alta velocidad.
Este enfoque estático garantiza porcentajes de superposición inconsistentes. Un conducto de barra estándar requiere una superposición exacta del 50% para garantizar una rigidez dieléctrica uniforme. Cuando la tensión fluctúa, la película se desplaza lateralmente a través del conductor. La superposición podría caer al 30% en algunas áreas y aumentar al 70% en otras. Esta inconsistencia crea puntos débiles localizados en la barrera aislante.
La fatiga del operador agrava estas limitaciones mecánicas. Envolver pesadas barras de cobre requiere un gran esfuerzo físico y una intensa concentración. A medida que avanza un turno, los operadores naturalmente reducen la velocidad y pasan por alto defectos sutiles. Las tasas de desperdicio aumentan a medida que las unidades terminadas no pasan las pruebas rutinarias de alto voltaje.
La transición a una plataforma automatizada de embalaje de barras colectoras elimina el error humano de la ecuación. Las plataformas automatizadas ejecutan recetas de tensión preprogramadas con absoluta repetibilidad. Mantienen exactamente el mismo porcentaje de superposición y perfil de tensión al comienzo de un turno de lunes por la mañana que al final de un turno de viernes por la tarde.
Además, los sistemas automatizados proporcionan un registro de datos completo. El PLC registra los parámetros exactos de tensión, velocidades de rotación y métricas de superposición para cada conductor. Esta trazabilidad resulta invaluable durante las auditorías de control de calidad o cuando se investigan fallas en el campo.
Característica | Máquina de embalaje manual | Plataforma de embalaje automatizada |
|---|---|---|
Ajuste de tensión | Diales de fricción estática, que dependen de la estimación del operador. | Control PID dinámico de circuito cerrado mediante servomotores. |
Manejo de esquinas | Alto riesgo de rotura de la película o alargamiento excesivo. | La compensación instantánea del par evita la tensión en las esquinas. |
Trazabilidad | Ninguno. Se basa en pruebas dieléctricas de posproducción. | Registro de datos completo para cada conductor envuelto. |
Tasa de chatarra | Alto, especialmente con películas aislantes finas o delicadas. | Mínimo, debido a la aplicación mecánica constante. |
Dependencia del operador | Requiere personal altamente capacitado y con experiencia. | Requiere selección y monitoreo de recetas HMI básicas. |
Los diferentes materiales aislantes poseen propiedades mecánicas muy diferentes. No puede ejecutar Mylar, Nomex y Kapton usando las mismas configuraciones de tensión. El equipo debe adaptarse a la resistencia a la tracción, elasticidad y fricción superficial específicas de la película elegida.
Las películas de poliéster como Mylar ofrecen excelentes propiedades dieléctricas pero se deforman fácilmente bajo tensión mecánica excesiva. Si la tensión es demasiado alta, Mylar se estira y se adelgaza. Este adelgazamiento reduce directamente la tensión nominal del conducto colector terminado. Envolver Mylar requiere celdas de carga altamente sensibles y un bucle PID muy sensible para evitar el alargamiento en las esquinas.
Nomex, un papel de aramida, se comporta de manera diferente. Carece de la elasticidad de Mylar. Si la tensión aumenta, Nomex no se estira; simplemente se rompe. Sin embargo, si la tensión disminuye demasiado, el papel rígido se arruga mucho a lo largo de los lados planos de la barra colectora. Las arrugas atrapan grandes volúmenes de aire, garantizando un fallo de descarga parcial. Nomex exige un perfil de tensión firme y altamente consistente con tolerancia cero a impactos mecánicos repentinos.
Las películas de poliimida como Kapton soportan temperaturas extremas pero tienen un costo superior. El desperdicio de Kapton debido a un control deficiente de la tensión destruye rápidamente los márgenes del proyecto. Kapton requiere un control preciso de la tensión cónica. A medida que el costoso rollo se agota, la máquina debe ajustar dinámicamente el par de frenado para tener en cuenta el diámetro de contracción, asegurando que se pueda utilizar el rollo hasta el núcleo desnudo sin romper la película.
Configurar un nuevo perfil de material requiere un enfoque sistemático:
Mida el ancho y el grosor exactos del nuevo rollo de película utilizando calibradores digitales.
Ingrese la resistencia máxima a la tracción del material en la pantalla de recetas HMI.
Ejecute una sección de prueba corta de cobre desnudo al 25% de la velocidad de producción estándar.
Inspeccione las esquinas en busca de microdesgarros y las partes planas en busca de espacios de aire.
Ajuste la configuración de ganancia PID para aumentar o disminuir la capacidad de respuesta del servo.
Aumente gradualmente la velocidad de envoltura mientras monitorea la retroalimentación de la celda de carga en la HMI.
Guarde los parámetros optimizados como una receta bloqueada para lotes futuros.
Actualizar sus capacidades de aislamiento requiere observar todo el flujo de trabajo de fabricación. Una máquina envolvedora automática de barras colectoras no funciona de forma aislada. Debe sincronizarse perfectamente con los procesos ascendentes y descendentes para maximizar el rendimiento.
Antes, el cobre o el aluminio desnudos deben llegar al cabezal de envoltura perfectamente rectos y sin rebabas. Las rebabas afiladas que quedan de las estaciones de corte o punzonado cortarán la película aislante independientemente de qué tan bien controle la tensión. Debe integrar estaciones de desbarbado y enderezamiento directamente antes del módulo de encintado.
Los sistemas de transporte deben comunicarse sin problemas. La velocidad de alimentación lineal del transportador dicta el porcentaje de superposición de la película. Si el transportador acelera mientras el cabezal envolvedor mantiene unas RPM constantes, la superposición disminuye. El PLC debe sincronizar los servomotores del transportador con los servomotores del cabezal encintador. Este engranaje electrónico garantiza que la superposición permanezca bloqueada exactamente al 50%, incluso cuando la máquina alcanza la velocidad máxima o reduce la velocidad hasta detenerse.
La integración de este equipo en una línea de producción de conductos de bus completa requiere una cuidadosa planificación espacial. Necesita un espacio de piso adecuado para que los operadores carguen carretes de película pesada de manera segura. Los transportadores de salida deben pasar sin problemas a las bahías de pruebas de alto voltaje. Cualquier atascamiento mecánico o rayado durante esta transición dañará el aislamiento recién aplicado, haciendo inútil el control preciso de la tensión.
Incluso con sistemas avanzados de circuito cerrado, los operadores ocasionalmente encontrarán defectos de embalaje. El diagnóstico rápido de estos problemas evita tiradas masivas de desechos. Debe capacitar a su equipo de mantenimiento para identificar los síntomas físicos de fallas de tensión y aplicar las correcciones mecánicas o de software correctas.
Los rollos de película telescópicos indican un problema grave de alineación. Cuando el rollo de película parece un telescopio sacado, la tensión tira de manera desigual a lo ancho de la banda. Esto suele significar que el eje del carrete de película ya no está perfectamente paralelo al cabezal encintador. Debe realinear el eje del carrete usando un nivel de maquinista de precisión y verificar que los rodillos bailarines no tengan un desgaste desigual de los cojinetes.
Las arrugas a lo largo de los lados planos de la barra colectora indican directamente una tensión insuficiente o una respuesta PID lenta. El servomotor no aumenta el par lo suficientemente rápido después de pasar la curva. Para solucionar este problema, aumente la ganancia proporcional en la configuración de PID a través de la HMI. Esto obliga al servo a reaccionar de forma más agresiva ante las caídas de tensión.
El microdesgarro en las esquinas significa que la tensión es demasiado alta o que el freno mecánico está atascado. Si utiliza un brazo oscilante neumático, verifique el regulador de presión de aire. Un regulador defectuoso aplicará demasiada resistencia. Si utiliza un sistema totalmente servoaccionado, reduzca el punto de ajuste de tensión general o inspeccione la celda de carga para ver si hay desviación de calibración.
Los porcentajes de superposición inconsistentes generalmente se deben al deslizamiento del transportador y no al propio cabezal envolvedor. Si la pesada barra de cobre se desliza sobre los rodillos impulsores, la velocidad de avance lineal fluctúa. Inspeccione el revestimiento de poliuretano en las ruedas motrices del transportador. Si el revestimiento parece vidriado o desgastado, reemplace las ruedas para restaurar la tracción adecuada.
Los sistemas de circuito cerrado dependen completamente de datos precisos de sensores. Si los sensores se descalibran, el PLC realizará ajustes de torque incorrectos, destruyendo la calidad del aislamiento. Debe implementar protocolos de mantenimiento estrictos y documentados para mantener el equipo funcionando dentro de las tolerancias de fábrica.
Las celdas de carga requieren controles de calibración cada 90 días. Las vibraciones constantes y las fluctuaciones de temperatura hacen que las galgas extensométricas se desvíen. Los técnicos deben colgar pesas de calibración certificadas de los rodillos de la celda de carga y verificar que la HMI muestre la tensión correspondiente exacta. Si la lectura se desvía en más del 2%, deberá recalibrar el sensor a través del software PLC.
El polvo y las virutas de cobre representan una amenaza constante para los componentes mecánicos. El polvo de cobre es muy conductor y abrasivo. Si se infiltra en los codificadores del servomotor o en los anillos colectores del cabezal de envoltura, provocará un comportamiento errático y picos repentinos de tensión. Los operadores deben soplar el módulo de encintado con aire comprimido seco al final de cada turno.
Inspeccione los rodillos guía de película semanalmente. Estos rodillos deben girar libremente sin resistencia. Si un rodamiento se atasca, el rodillo se convierte en un punto de fricción estático, lo que aumenta artificialmente la tensión de la banda y altera las lecturas de la celda de carga. Reemplace cualquier cojinete que se sienta arenoso o emita ruido durante el funcionamiento.
Seleccionar el equipo de aislamiento de conductos de barras adecuado requiere evaluar compensaciones mecánicas específicas en función de sus objetivos de producción. La precisión de la velocidad versus la tensión representa el equilibrio más crítico. El aumento de las RPM produce un mayor rendimiento diario. Sin embargo, la máquina debe mantener tolerancias de tensión estrictas sin romper la película a altas velocidades. El encintado a alta velocidad exige tiempos de escaneo de PLC ultrarrápidos y servomotores de alta capacidad de respuesta. Las instalaciones deben determinar la velocidad de envoltura óptima que maximice la producción sin comprometer la integridad dieléctrica.
Evalúe el gasto de capital inicial frente a los ahorros operativos a largo plazo. Los sistemas automatizados generan enormes ahorros gracias a la reducción del desperdicio de materia prima. Reducen los requisitos de mano de obra directa al permitir que un solo operador maneje varias máquinas. Además, reducen drásticamente la frecuencia de pruebas dieléctricas fallidas, eliminando el costoso proceso de pelar y volver a envolver las barras colectoras rechazadas.
Considere la huella física y el diseño de la maquinaria. La integración de un nuevo módulo de embalaje en una línea de producción continua existente requiere una cuidadosa planificación espacial. El equipo debe alinearse perfectamente con los transportadores de entrada y salida para evitar atascamientos mecánicos o rayones del cobre desnudo. Asegúrese de que el diseño de las instalaciones permita un espacio adecuado para que los operadores carguen carretes de película pesada de manera segura y realicen el mantenimiento de rutina en los cabezales de envoltura.
Para mejorar las capacidades de embalaje de sus instalaciones de manera efectiva, tome las siguientes acciones:
Audite sus tasas de desechos actuales y analice los registros recientes de fallas dieléctricas para identificar defectos relacionados con la tensión.
Trace la huella física de su línea de producción existente para determinar la viabilidad de integración de módulos automatizados.
Documente las propiedades de tracción específicas y las variaciones de espesor de sus materiales aislantes actuales.
Solicite una demostración técnica de sistemas de control de tensión de circuito cerrado utilizando sus perfiles de barras colectoras específicos.
Establezca un programa de calibración de 90 días para todas las celdas de carga y rodillos bailarines para evitar la deriva del sensor.
R: La máquina utiliza ajustes de tensión dinámicos servoaccionados. A medida que el cabezal envolvedor gira, las células de carga detectan el aumento repentino de tensión causado por las esquinas afiladas. El PLC ordena instantáneamente al servomotor que reduzca el par de frenado, evitando que se rompan las esquinas y manteniendo una presión uniforme en los lados planos.
R: Los sistemas de circuito abierto utilizan fricción mecánica o frenos de polvo magnéticos para aplicar una resistencia constante sin monitorear la tensión real de la película. Los sistemas de circuito cerrado utilizan células de carga y rodillos bailarines para medir la tensión en tiempo real, alimentando datos a un PLC que ajusta activamente el par del servo para mantener puntos de ajuste precisos.
R: No. Las máquinas manuales dependen de diales de fricción estática y de la estimación del operador. No pueden ajustar dinámicamente la tensión para las esquinas de las barras colectoras o para disminuir los diámetros de los rollos. Esta falta de coherencia y trazabilidad conduce a una superposición desigual, espacios de aire y mayores tasas de falla dieléctrica.
R: Las películas muy elásticas o fácilmente deformables requieren la máxima precisión. Las películas finas de Mylar (PET), teflón y ciertas películas de poliimida se estirarán, adelgazarán o romperán si la tensión aumenta. Nomex requiere una tensión exacta para evitar que se arrugue sin romper la estructura del papel de aramida.
R: La tensión adecuada garantiza que la película quede perfectamente plana contra el conductor con una superposición exacta. Esto elimina los microhuecos y los espacios de aire entre las capas. Los espacios de aire se ionizan bajo alto voltaje, lo que provoca una descarga parcial que degrada rápidamente el aislamiento y reduce la rigidez dieléctrica general.
R: La integración requiere hacer coincidir las velocidades de rendimiento de la máquina envolvedora con las estaciones de prueba de corte ascendentes y descendentes. Los ingenieros utilizan apretones de manos PLC para sincronizar los movimientos del transportador, asegurando que la barra colectora entre y salga del cabezal de envoltura sin problemas, sin ataduras ni rayones mecánicos.

